
Att välja koppmaterial handlar inte längre bara om att beställa en välbekant GSM. För konverterare som kör moderna koppmaskiner på200 till 300 koppar per minut, fel kartong kan innebära svaga kanter, dålig bottentätning, överflödigt spill eller koppar som kollapsar under het vätska. Högbulkiga koppmaterial erbjuder en praktisk väg att sänka materialvikten samtidigt som styvheten bibehålls, men bara när tjocklek, bulk, inre bindningsstyrka, fuktbeständighet och formningsbeteende utvärderas tillsammans. Den här guiden förklarar hur man jämför specifikationer, var högbulkiga kvaliteter skapar kostnads- och hållbarhetsfördelar, och vilka avvägningar tillverkare bör testa innan de övergår från standardkartong till ett lättare substrat med högre bulk.
Varför stora koppar är viktiga
Högbulkmuggar är en specialiserad kartong som är speciellt konstruerad för produktion av engångspappersmuggar och kombinerar exceptionell strukturell prestanda med livsmedelssäker tillförlitlighet. Som grund för både varma och kalla dryckesbehållare fungerar detta material som en viktig strukturell och skyddande barriär. Det måste motstå termisk stress, motstå fuktpenetration och bibehålla hög dimensionsstabilitet under tryck.
I kommersiella tillämpningar, från espressokoppar på 110 ml till behållare för kalla drycker på 900 ml, avgör baspapprets prestanda både konsumentsäkerhet och tillverkningseffektivitet. Det är viktigt att tidigt skilja på attisolerade varma kopparprioriterar värmebeständighet och styvhet, medan enkelväggiga kalla koppar kräver strikta fuktbarriärer och motståndskraft mot kondens. Övergången till högvolymvarianter gör det möjligt för konverterare att optimera sin materialanvändning utan att offra den styvhet som krävs för daglig verksamhet i snabbrestauranger och institutionella cateringföretag.
Viktiga fördelar för tillverkning av pappersmuggar
Den främsta fördelen med premium-koppmaterial ligger i dess förmåga att stödja höghastighetskonverteringsmaskiner samtidigt som det ger en konsekvent konsumentupplevelse. Modern kopptillverkningsutrustning arbetar med hastigheter på 200 till 300 koppar per minut. Vid dessa hastigheter säkerställer den optimerade fiberformuleringen av högbulkskartong ren, exakt bigning och formning, vilket minimerar maskinstopp och materialspill.
Dessutom är materialets värmeisoleringsegenskaper avgörande för tillämpningar som kräverpapper för mugg för varm dryckBaspappret måste förhindra att koppen kollapsar under tappning, samtidigt som den yttre hanteringstemperaturen hålls behaglig för konsumenterna, och rutinmässigt hantera vätsketemperaturer upp till 95 °C utan strukturella fel.
Hur bulk påverkar styvhet och materialanvändning
Bulk definieras som pappersvolymen per massenhet, vanligtvis mätt i kubikcentimeter per gram (cm³/g). Även om det är en vanlig missuppfattning att styvheten ökar exponentiellt med bulk, styrs verkligheten av ett kubiskt potenslagsförhållande med tjocklek: styvheten är proportionell mot kubiken av skivans tjocklek. Eftersom elasticitetsmodulen kan variera med skivans densitet, är styvhetsökningar inte automatiska. Men när det är korrekt konstruerat, med hjälp av enhögbulkigt substratgör det möjligt för tillverkare att uppnå robust sidoväggsstyvhet samtidigt som den totala ytvikten minskas.
Genom att utnyttja detta samband kan konverterare ofta minska kartongvikten med 8 % till 12 % jämfört med standardkvaliteter. Denna minskning i gram per kvadratmeter (GSM) leder direkt till lägre materialkostnader och minskad fraktvikt per tusen koppar, vilket ger betydande ekonomiska och miljömässiga fördelar vid storskaliga produktionsserier.
Konverterare måste dock vara medvetna om de avvägningar som är förknippade med högbulkiga skivor. Lägre densitet kan ibland resultera i minskad inre bindningsstyrka, lägre dragenergiabsorption eller minskad motståndskraft mot kantsprickor. Dessa faktorer kan direkt påverka prestandan vid stansning, bottenräffling och kantvalsning, vilket gör materialtestning avgörande.
Viktiga specifikationer att jämföra
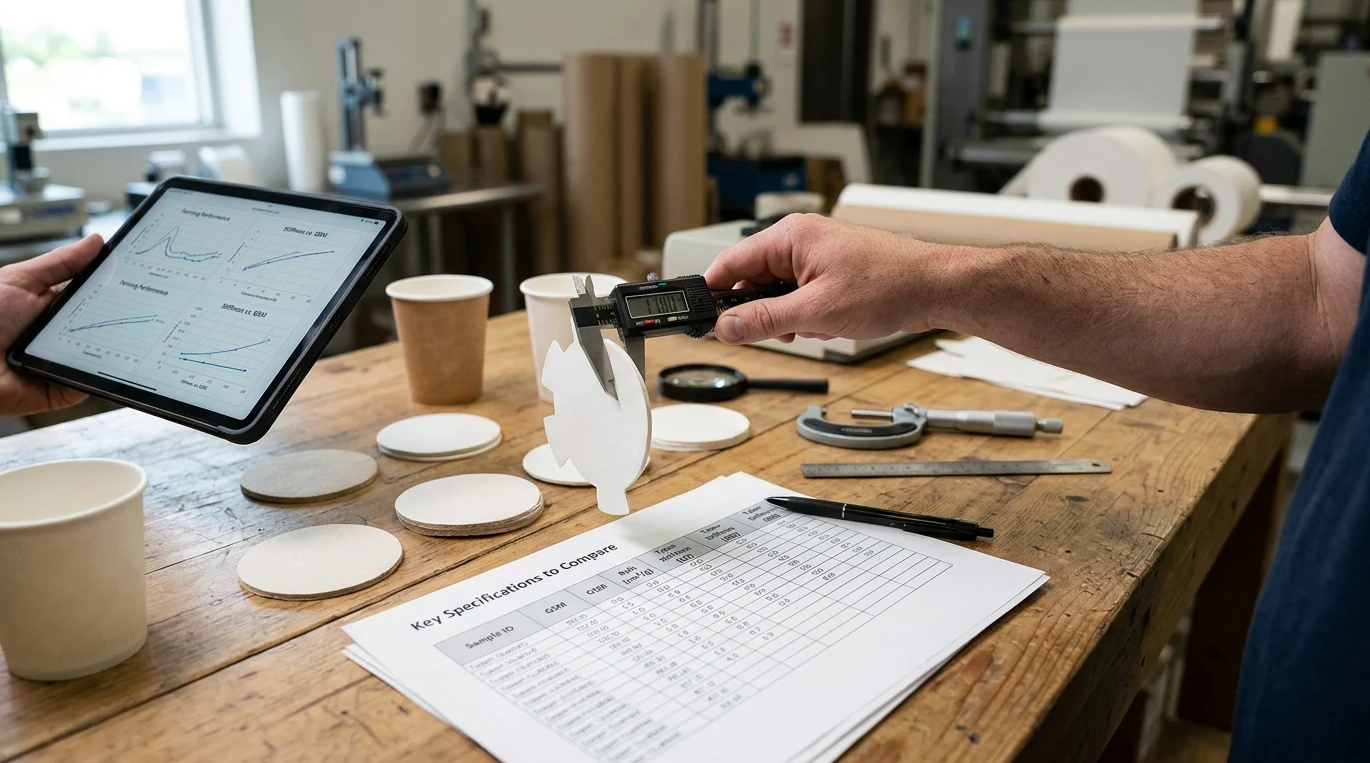
Att välja rätt kartong kräver en noggrann utvärdering av tekniska specifikationer som styr både konverteringsprocessen och slutproduktens prestanda. Konverterare måste balansera fysiska dimensioner med ytegenskaper för att säkerställa sömlös tillverkning och högkvalitativ varumärkesbyggande.
GSM, tjocklek, bulk och styvhet
Sambandet mellan GSM, tjocklek, bulk och styvhet utgör kärnan i utvärderingen av koppmaterial. Medan standardkartong vanligtvis har en bulk på 1,2 till 1,3 cm³/g, höjer varianter med hög bulk detta mått högre, vilket möjliggör en tjockare känsla till lägre vikt. Detta är särskilt relevant vid anskaffning av enpappersrulle med hög bulkför högvolymsproduktion.
Det är viktigt att notera att ytvikten och bromsokintervallen i tabellen nedan motsvarar specifika kupstorlekar, fälgdiametrar och sidoväggshöjder; de är inte universellt utbytbara för alla kupformat.
| Metrisk | Standard kopplager | Högvolymkoppar |
|---|---|---|
| Basvikt (GSM) | 210–320 | 190–300 |
| Bulk (cm³/g) | 1,15 – 1,30 | 1,40 – 1,65 |
| Tjocklek (mikron) | 250–380 | 275–450 |
| Böjningsstyvhetsindex | Baslinje | +15 % till +20 % |
Beläggning, jämnhet, vithet och PE-kompatibilitet
Utöver strukturella mätvärden avgör kartongens ytegenskaper tryckkvalitet och barriärapplikation. En lerbelagd yta ger exceptionell jämnhet och hög ISO-ljusstyrka (vanligtvis mellan 85 % och 90 %), vilket möjliggör livfulla, högupplösta utskrifter för varumärkesdifferentiering. En enhetlig, sluten yta är avgörande för att minska bläckförbrukningen och uppnå skarp grafik.
Dessutom måste substratet uppvisa utmärkt kompatibilitet med barriärbeläggningar. Oavsett om traditionell polyeten (PE) eller hållbar polymjölksyra (PLA) används måste kortet ha en jämn laminering. Beroende på leverantör och den specifika varma eller kalla applikationen innebär detta vanligtvis ett barriärlager på cirka 15 till 18 GSM PE för att ge vätskebeständighet. Överlägsen dimensionsstabilitet minimerar böjning och skevhet under denna extruderingsbeläggningsprocess, vilket säkerställer plana ark eller rullar för efterföljande stansning.
Hur man hittar och kvalificerar koppmaterial
Att upphandla stora mängder koppmaterial innebär mer än att jämföra specifikationsblad. Konverterare måste implementera rigorösa testprotokoll och etablera ett omfattande ramverk för leverantörskvalificering för att säkerställa konsekvent körbarhet och efterlevnad avlivsmedelssäkerhetsföreskrifter.
Teststeg för konverterare
Innan förpackningskonverterare avtalar om stora beställningar måste de validera materialet genom riktade laboratorie- och maskintester. Kantuppsugningsbeständighet är ett kritiskt mått, särskilt för kalla koppar som är benägna att kondensera. Ett standard Cobb60-test används för att mäta vattenabsorption på den obelagda sidan. Även om acceptabla värden ofta siktar på under 25 g/m², kan dessa riktmärken variera beroende på leverantör och specifika applikationskrav.
Körbarhetstester är lika viktiga för att utvärdera de ovannämnda avvägningarna vid hög volym. Konverterare bör bearbetaprovrullargenom derasspecifika koppformningsmaskinerför att övervaka kantsprickbildning under bottenräffling och toppkantvalsning. Utvärdering av materialets motståndskraft mot termisk chock under ultraljuds- eller varmluftsförseglingsfaserna säkerställer att PE- eller PLA-lagren fäster ordentligt utan blåsor.
Slutgiltiga kriterier för leverantörsval
Det slutgiltiga leverantörsvalet hänger på tillförlitlighet, skala och efterlevnad. Istället för att diktera strikta krav bör konverterare använda ett kvalificeringsramverk för att utvärdera potentiella partners. Köpare bör till exempel fråga om typiska minsta orderkvantiteter (MOQ) – som kan variera från 15 till 20 ton beroende på fabriken – och kontrollera att standardledtiderna överensstämmer med deras produktionsscheman.
Kvalitet
Viktiga slutsatser
- Specificera högbulkiga koppmaterial genom att balansera GSM, tjocklek, bulk och styvhet snarare än att välja kartong enbart efter ytvikt.
- Använd substrat med hög bulk för att uppnå en minskning av ytvikten på 8 % till 12 % samtidigt som du bekräftar att koppstyvheten och formningsprestanda förblir acceptabla.
- Testa intern bindningsstyrka, draghållfasthet och motståndskraft mot kantsprickor innan du byter till cupstock-kvaliteter med lägre densitet.
- Matcha koppmaterialets krav med slutanvändningen, eftersom varma koppar prioriterar värmebeständighet och styvhet medan kalla koppar kräver fukt- och fukttransportmotstånd.
- Validera koppbeståndet på produktionsutrustning som kör 200 till 300 koppar per minut för att minska stopp, spill och förseglingsfel.
Vanliga frågor
Vad används högbulkiga koppmaterial till?
Högvolymkoppar används som baskartong för engångspappersmuggar, inklusive koppar för varma drycker, kalla koppar och isolerade koppstrukturer. Det ger styvhet, dimensionsstabilitet och formningssäkerhet samtidigt som det hjälper konverterare att minska ytvikten.
Hur påverkar volymen pappersmuggarnas styvhet?
Bulk ökar tjockleken, och styvheten påverkas starkt av tjockleken. I praktiken är styvheten grovt relaterad till tjocklekens kubik, men fiberkvalitet, densitet och intern bindning avgör också om en högbulkig bräda presterar bra.
Kan högbulkiga koppar minska GSM utan att försvaga kopparna?
Ja, med rätt konstruering kan högbulkiga koppmaterial ofta minska ytvikten med cirka 8 % till 12 % jämfört med standardkvaliteter samtidigt som sidoväggsstyvheten bibehålls. Konverterare bör verifiera styvhet, formningsprestanda och eggstyrka innan de byter kvalitet.
Vilka specifikationer bör konverterare jämföra innan de köper cupstock?
Viktiga specifikationer inkluderar GSM, tjocklek, bulk, styvhet, inre bindningsstyrka, fuktbeständighet, ytjämnhet och beläggningskompatibilitet. Dessa faktorer påverkar stansning, kantvalsning, bottenförsegling, tryckkvalitet och slutlig koppprestanda.
Är samma koppbehållare lämplig för varma och kalla koppar?
Inte alltid. Varma koppar behöver termisk motståndskraft, styvhet och kollapsskydd vid höga vätsketemperaturer. Kalla koppar behöver starka fuktbarriärer och motståndskraft mot fukttransport för att hantera kondens och kylda drycker.
Publiceringstid: 14 sep-2026