
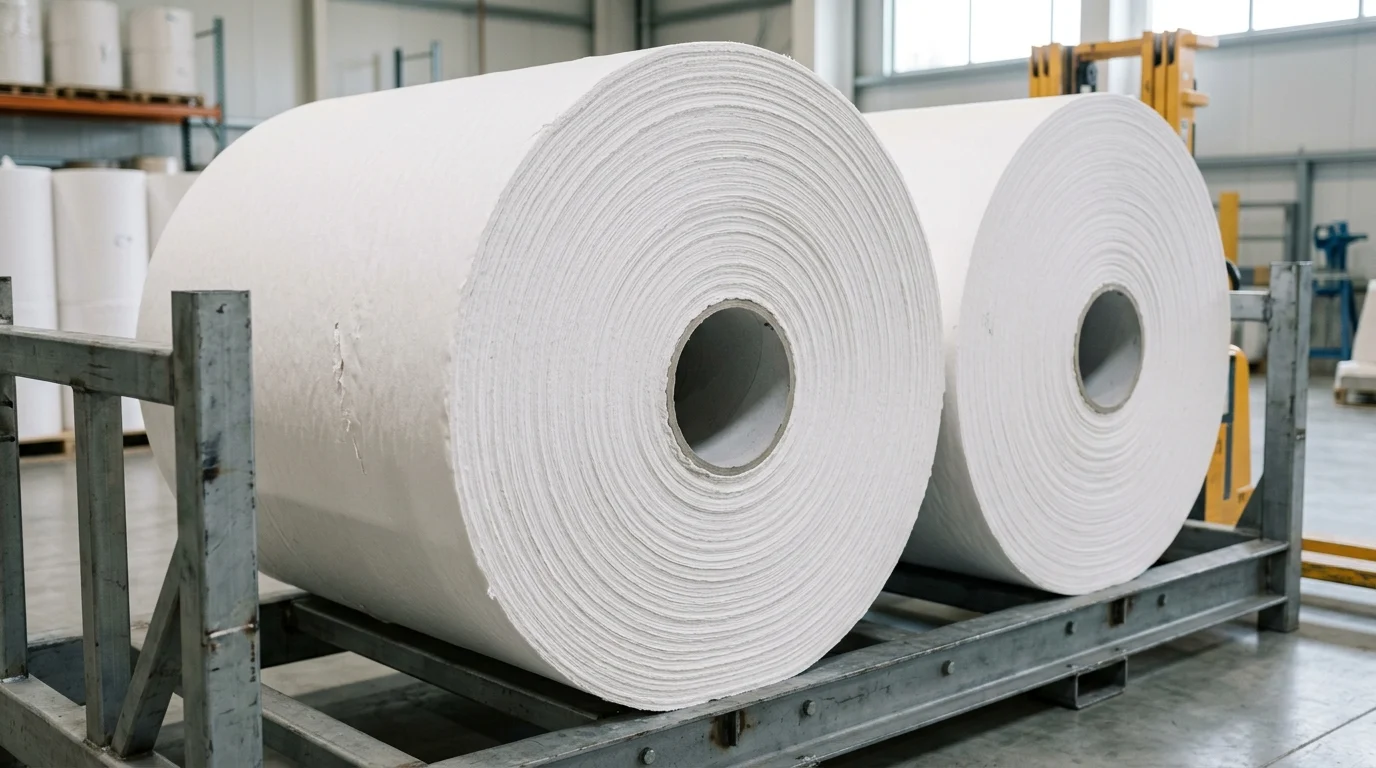
Especificações do rolo de papel higiênico branqueado
Bobinas de papel tissue branqueado — também chamadas de bobinas no setor comorolos jumbo ou rolos-mãe—servem como matéria-prima essencial para instalações de conversão de papel tissue em todo o mundo. Ao iniciar um novo projeto de conversão, a seleção da bobina jumbo correta determina a eficiência operacional, a qualidade do produto e a lucratividade geral da linha de produção.
A diferença entre papéis base projetados para rolos de cozinha versustoalhas de mão comerciaisA qualidade do papel reside nas suas propriedades físicas distintas, na composição das fibras e nos tratamentos químicos aplicados. Compreender essas especificações fundamentais é o primeiro passo para otimizar qualquer processo de conversão de papel em larga escala.
Definição de Conversão de Toalhas de Cozinha
No contexto de produtos de limpeza doméstica,rolos de papel toalha de cozinha a granelSão projetados especificamente para suportar exposição rigorosa a líquidos e esfregação mecânica. Esses rolos de papel-mãe devem possuir resistência superior à umidade e alta gramatura para acomodar a estampagem profunda e a laminação com cola durante o processo de conversão. Sem uma estrutura de base robusta, o papel se desintegrará quando exposto a solventes de limpeza doméstica ou água.
Os fabricantes fornecem esses rolos especializados em larguras que normalmente variam de 2700 mm a 3600 mm, garantindo compatibilidade perfeita com rebobinadores de alta velocidade padrão. O papel base deve manter uma integridade estrutural rigorosa quando perfurado e texturizado, exigindo uma distribuição de fibras altamente uniforme em toda a largura da bobina para garantir uma adesão consistente das camadas.
Grau da fibra, gramatura, número de fios e capacidade de absorção.
O desempenho derolos de papel higiênico branqueadoA qualidade da fibra e a gramatura do tecido são fatores determinantes para o sucesso da toalha de cozinha. Enquanto as toalhas de cozinha premium utilizam predominantemente fibras de alta qualidade, a gramatura do tecido é um fator crucial.100% polpa de madeira virgemPara atingir a máxima absorção, maciez superior e uma aparência brilhante e higiênica (geralmente visando um brilho ISO de 84-86%, sujeito à verificação do fornecedor), as toalhas de mão comerciais têm requisitos diferentes. Por exemplo,rolos de toalhas de mãofrequentemente incorporam misturas virgens ou recicladas otimizadas para alta resistência à tração a seco e rápida absorção superficial, em vez de retenção profunda de líquidos.
A gramagem dos panos de prato e as especificações dos panos de prato comerciais diferem significativamente em estrutura e composição, conforme detalhado na tabela comparativa abaixo. Os níveis de absorção também influenciam essas diferenças:papel toalha de cozinhaSão tratadas quimicamente para reter uma quantidade substancial de água (frequentemente de 5 a 7 vezes o seu peso), enquanto as bases das toalhas de mão priorizam a secagem imediata das mãos.
Critérios de comparação entre compradores
As equipes de compras devem avaliar diversos parâmetros técnicos e logísticos ao adquirir bobinas de papel tissue branqueado. Estabelecer critérios de comparação claros garante que o papel base selecionado esteja alinhado tanto com as limitações mecânicas do equipamento de conversão quanto com as restrições orçamentárias do projeto específico.
A incompatibilidade entre as especificações do rolo original e as capacidades da rebobinadeira pode levar a altas taxas de defeitos e desgaste acelerado dos rolos de estampagem.
Gramatura, resistência à tração e maciez
A consistência da gramatura é fundamental na conversão de alta velocidade, pois flutuações significativas podem causar tensão irregular durante a fase de rebobinagem. A resistência à tração é rigorosamente medida tanto na direção da máquina (MD) quanto na direção transversal (CD). Os rolos-mãe ideais geralmente visam uma relação de resistência à tração MD/CD de aproximadamente 2,5:1 — proporcionando a força de tração necessária sem sacrificar a flexibilidade transversal —, embora os valores exatos variem de acordo com a máquina.
Para alcançar a retenção de resistência à umidade de nível comercial, os fabricantes de papel introduzem resinas de poliamida-epicloridrina (PAE) na matriz da polpa durante a etapa de formação. Como essas toalhas são frequentemente usadas em cozinhas domésticas, os compradores devem verificar se esses aditivos de PAE atendem às regulamentações ambientais e de contato com alimentos relevantes. A maciez, embora secundária à resistência em toalhas de mão comerciais, continua sendo uma métrica de qualidade crítica pararolos de cozinha premiumpara garantir uma sensação tátil semelhante à de tecido, que agrade aos consumidores do varejo.
| Especificação | Rolo de papel toalha de cozinha | Toalha de mão em rolo |
|---|---|---|
| Gramatical típico | 18–24 g/m² (por camada) | 35–45 g/m² (fio único) |
| Composição da fibra | Celulose 100% virgem | Mistura virgem ou reciclada |
| Retenção da resistência em condições de umidade* | 20% – 25% | 10% – 15% |
| Meta de Absorção | Gramatura do papel: 5–7 vezes o peso do papel | rápida absorção superficial |
| Diâmetro típico do rolo | 1100 mm – 1500 mm | 1100 mm – 1500 mm |
| Tamanho padrão do núcleo | 76 mm (3″) ou 152 mm (6″) | 76 mm (3″) ou 152 mm (6″) |
| Método de conversão primário | Em relevo e laminado | Dobrado ou enrolado |
*Nota: Os valores de retenção de resistência em meio úmido dependem muito do método de teste específico (por exemplo, tempo de imersão, protocolo de reumedecimento) e só são diretamente comparáveis quando testados de forma idêntica por diferentes fornecedores.
Fatores de custo, largura do rolo, diâmetro e especificações do núcleo
Os custos das bobinas-mãe são fortemente influenciados pelos índices globais de celulose, pelos gastos com energia e pelos aditivos químicos específicos necessários para resistência a úmido e brilho. Além do preço, as dimensões físicas da bobina determinam a eficiência do transporte e a compatibilidade com a linha de produção. Conforme mencionado nas especificações acima, os diâmetros padrão das bobinas variam de 1100 mm a 1500 mm, enroladas em tubos de papelão com diâmetro interno de 76 mm ou 152 mm, universalmente aceitos.
O controle preciso da tensão durante o processo inicial de enrolamento evita danos nas bordas e esmagamento do núcleo durante o transporte. Do ponto de vista logístico, os compradores devem otimizar os custos de frete, adequando a largura dos rolos às dimensões padrão dos contêineres de transporte. Uma estratégia logística bem planejada normalmente permite que as instalações carreguem aproximadamente de 12 a 15 toneladas métricas de papel tissue em um contêiner padrão de 40 pés high-cube (40HQ), maximizando a carga útil e reduzindo o custo por tonelada desembarcada (a carga útil real varia de acordo com as dimensões específicas do rolo).
Como as empresas de conversão escolhem o rolo de bobina correto
A transição bem-sucedida da aquisição de matéria-prima para a produção ativa exige uma abordagem sistemática para a qualificação de fornecedores. As convertedoras devem validar se o papel base escolhido terá um desempenho confiável sob condições de fabricação contínuas e de alta exigência.
Esta fase de validação preenche a lacuna entre as especificações de laboratório e as realidades do chão de fábrica, garantindo que os rolos selecionados produzam um produto final rentável.
Obtenção de matéria-prima, amostragem e testes de viabilidade
O processo de fornecimento começa com a avaliação das quantidades mínimas de encomenda (MOQs) dos fornecedores, que geralmente começam em 10 a 15 toneladas métricas para especificações personalizadas de bobinas matrizes. Antes de se comprometerem com volumes comerciais, as convertedoras devem realizar testes rigorosos de processabilidade usando bobinas de amostra. Esses testes avaliam o comportamento do papel em velocidades de linha modernas, que podem variar de 400 a 600 metros por minuto, dependendo do maquinário da fábrica.
Os indicadores críticos de sucesso durante esta fase incluem manter uma taxa de quebra da bobina inferior a 2%, evitar o telescopamento, garantir uma tensão de desenrolamento consistente e
Principais conclusões
● Escolha rolos jumbo de papel toalha quando o produto final precisar de alta resistência à umidade, relevo profundo, laminação com cola e capacidade de absorção de aproximadamente 5 a 7 vezes o seu próprio peso.
Perguntas frequentes
O que é um rolo-mãe de papel higiênico branqueado?
É o grande rolo de papel base usado pelas empresas de conversão para fabricar produtos de papel tissue acabados, como toalhas de cozinha, toalhas de mão, guardanapos ou papel higiênico. Também pode ser chamado de rolo jumbo, rolo mãe ou rolo principal.
Qual a diferença entre os rolos grandes de papel toalha de cozinha e os rolos pequenos de papel toalha de mão?
Os rolos de papel toalha para cozinha são projetados para alta absorção, resistência à umidade, volume, relevo e laminação. Os rolos de papel toalha para mãos priorizam a resistência à tração a seco, rápida absorção da umidade pela superfície, compatibilidade com dispensadores e desempenho econômico na secagem das mãos.
Qual a melhor qualidade de fibra para converter toalhas de cozinha premium em fibras sintéticas?
Os panos de prato de alta qualidade geralmente utilizam 100% de celulose virgem, pois isso proporciona maior absorção, maciez, brilho e aparência higiênica. Os compradores devem confirmar a composição exata da celulose e as especificações de brilho com o fornecedor antes de fazer o pedido.
Por que a resistência à umidade é importante para a base do papel toalha de cozinha?
Os panos de prato devem permanecer intactos quando expostos à água, líquidos de limpeza e esfregação. Sem um tratamento adequado de resistência à umidade, a folha pode romper durante o uso ou falhar durante os processos de estampagem, perfuração e rebobinagem.
Qual a largura de rolo que os convertedores devem considerar?
Os rolos de papel toalha para cozinha geralmente são fornecidos com larguras entre 2700 mm e 3600 mm, mas a largura correta depende da rebobinadeira, do plano de corte, do tamanho final do rolo e da meta de perda de aparas. Sempre verifique se as dimensões do rolo correspondem às da sua linha de conversão.
Data da publicação: 28/09/2026