
একটি টিস্যু পণ্যের কোমলতা, শোষণ ক্ষমতা এবং রূপান্তর কর্মক্ষমতা মূলত রিওয়াইন্ডারে পৌঁছানোর আগেই নির্ধারিত হয়ে যায়। ক্রেতাদের জন্য আসল প্রশ্নটি শুধু এই নয় যে, রোলটি ভার্জিন উড পাল্প থেকে তৈরি কি না, বরং সরবরাহকারীর প্রতিবেদনগুলো প্রমাণ করে কি না যে এটি দক্ষতার সাথে চলতে পারে এবং লক্ষ্য বাজারের মান পূরণ করতে পারে।ফাইবারের গঠন, জিএসএম, উজ্জ্বলতা, আর্দ্রতা, রোলের মাপ, শোষণ ক্ষমতা এবং শক্তির তথ্যএই সবগুলিই উৎপাদন, কার্যবিরতির সময় এবং প্রস্তুত পণ্যের সামঞ্জস্যকে প্রভাবিত করে। এই নির্দেশিকাটি ব্যাখ্যা করে যে, ক্রয় এবং কারিগরি দলগুলির একটি টিস্যু প্যারেন্ট রোল স্পেসিফিকেশন শীটে কী কী যাচাই করা উচিত, ১২–৪২ জিএসএম এবং ৪%–৭% আর্দ্রতার মতো গুরুত্বপূর্ণ সংখ্যাগুলির ব্যাখ্যা কীভাবে করতে হয় এবং কোন কোন ভৌত ত্রুটি রূপান্তর প্রক্রিয়াকে ব্যাহত করতে পারে।
নিশ্চিত করার জন্য মূল স্পেসিফিকেশন
উৎস খোঁজার সময়ভার্জিন কাঠের মণ্ড টিস্যু প্যারেন্ট রোলনির্বিঘ্ন রূপান্তর কার্যক্রম নিশ্চিত করার জন্য বেসলাইন স্পেসিফিকেশন যাচাই করা অপরিহার্য। এই জাম্বো রোলগুলো ভিত্তি হিসেবে কাজ করেটিস্যু উৎপাদনকোনো প্রতিষ্ঠান বিলাসবহুল ফেসিয়াল টিস্যু তৈরি করুক বা শিল্পক্ষেত্রে ব্যবহৃত মোছার পণ্য, কাঁচামালই চূড়ান্ত গুণমান নির্ধারণ করে। ক্রয় আদেশ জারি করার আগে ক্রয়কারী দলকে অবশ্যই সরবরাহকারীর প্রতিবেদন থেকে নির্দিষ্ট পরিমাপকগুলো যাচাই করতে হবে।
ফাইবারের উপাদান, উজ্জ্বলতা এবং জিএসএম
যেকোনো সরবরাহকারীর প্রতিবেদনে যাচাই করার প্রথম মাপকাঠি হলো এর উপাদান। মানসম্মত প্রিমিয়াম টিস্যুর জন্য শক্ত কাঠ এবং নরম কাঠের ভার্জিন ফাইবারের একটি সতর্কভাবে ভারসাম্যপূর্ণ মিশ্রণ প্রয়োজন। ব্যবহারের ধরনের ওপর ভিত্তি করে এই সর্বোত্তম অনুপাত পরিবর্তিত হয়: নরম কাঠের পাল্প মেশিনে চালানোর জন্য প্রয়োজনীয় টান শক্তি সরবরাহ করে এবংভারী কাজের জন্য উপযুক্ত হাত তোয়ালেঅন্যদিকে, শক্ত কাঠের মণ্ড ফেসিয়াল টিস্যুর জন্য আদর্শ কোমলতা এবং পুরুত্ব প্রদানে সহায়তা করে। ফাইবারের গঠনের পাশাপাশি, ক্রেতাদের বেসিস ওয়েটও মূল্যায়ন করতে হবে, যা সাধারণত এর ব্যবহারের ধরনের উপর নির্ভর করে ১২ থেকে ৪২ জিএসএম পর্যন্ত হয়ে থাকে।মুখের সংবেদনশীল টিস্যুঅথবা একটি মজবুত ওয়াইপ।
বিলাসবহুল এবং আতিথেয়তা বাজারে ভোক্তাদের কাছে আকর্ষণীয়তার জন্য উজ্জ্বলতা আরেকটি গুরুত্বপূর্ণ বিষয়। ব্লিচ করা ভার্জিন গ্রেডের জন্য ল্যাব রিপোর্টে ৮৬% থেকে ৯০% এর মধ্যে একটি ISO উজ্জ্বলতার স্তর নিশ্চিত করা উচিত। অন্যদিকে, ব্লিচ না করা ভার্জিন পাল্প প্রায়শই নির্দিষ্ট শিল্প এবং খাদ্য-পরিষেবা ক্ষেত্রে ব্যবহৃত হয়, যেগুলোর আলোকীয় প্রয়োজনীয়তা যথেষ্ট ভিন্ন। যদি কোনো প্রতিষ্ঠান কাঁচামাল সংগ্রহ করেকাস্টম অভিভাবক রোলএই অপটিক্যাল পরিমাপগুলো নির্ভুল রাখা নিশ্চিত করলে, চূড়ান্ত পণ্যের কাঙ্ক্ষিত রূপ বজায় থাকবে।
ক্রয়কারী দলগুলোকে অবশ্যই সরবরাহকৃত আর্দ্রতার পরিমাণও যাচাই করতে হবে। একটি গুরুত্বপূর্ণ সাবস্ট্রেট বৈশিষ্ট্য হিসেবে, একটিপ্রিমিয়াম অভিভাবক তালিকাআর্দ্রতার মাত্রা ৪% থেকে ৭% এর মধ্যে বজায় রাখা উচিত। ৭% এর বেশি আর্দ্রতা পরিবহনের সময় কাগজের গুণমান নষ্ট করতে পারে, অন্যদিকে ৪% এর কম আর্দ্রতা কাগজকে ভঙ্গুর করে তোলে, যা স্লিটিং বা এমবসিং করার সময় কাগজের স্তর ছিঁড়ে যাওয়ার ঝুঁকি বাড়িয়ে দেয়।
রোলের প্রস্থ, ব্যাস এবং কোরের আকার
ভৌত মাত্রা কারখানায় মেশিনের সামঞ্জস্যতা নির্ধারণ করে এবং পরিবহন ব্যবস্থাকে প্রভাবিত করে। প্যারেন্ট রোলগুলি চরম মাত্রায় তৈরি করা যেতে পারে—যেমন ৫,৫২০ মিমি পর্যন্ত প্রস্থ—কিন্তু এগুলি সাধারণ স্টক আকারের পরিবর্তে মেশিনের সর্বোচ্চ সক্ষমতাকে নির্দেশ করে। ক্রেতাদের সাধারণত তাদের নির্দিষ্ট আনওয়াইন্ডারের জন্য বিশেষভাবে তৈরি করা সঠিক স্লিট-প্রস্থের প্রয়োজনীয়তা উল্লেখ করতে হয়। ব্যাস ১,০০০ থেকে ২,৫৬০ মিমি পর্যন্ত হয়ে থাকে; যদিও সাধারণ সমুদ্রগামী শিপিং কন্টেইনারের ভিতরে জায়গার সর্বোত্তম ব্যবহারের জন্য প্রায়শই ১,১৫০ মিমি ব্যাস বেছে নেওয়া হয়, তবে সর্বোত্তম আকারটি শেষ পর্যন্ত ক্রেতার যন্ত্রপাতির সীমাবদ্ধতার সাথে সামঞ্জস্যপূর্ণ হতে হবে।
কোরের আকারও সমানভাবে গুরুত্বপূর্ণ। যদিও ৭৬ মিমি (৩-ইঞ্চি) কোর প্রচলিত, এটি সর্বজনীন নয়; অনেক প্যারেন্ট রোলে ১৫০ মিমি বা তার চেয়ে বড় কোর ব্যবহার করা হয়। কোরের মাপ যাচাই করলে তা কারখানার আনওয়াইন্ড চাকগুলোর সাথে সামঞ্জস্যপূর্ণ হয় এবং প্রক্রিয়াকরণের সময় টেনশন স্থিতিশীল থাকে। অন্যদিকে, পরিবহনের সময় সুরক্ষা নির্ভর করে সঠিক মোড়কীকরণ এবং হ্যান্ডলিং প্রোটোকলের উপর, কোরের আকারের উপর নয়।
সাধারণ মাপের বাইরেও, ক্রেতাদের অবশ্যই প্যারেন্ট-রোলের গুরুতর ত্রুটিগুলো পরীক্ষা করতে হবে। সাধারণ চেকলিস্টের অন্তর্ভুক্ত বিষয়গুলো হলো রিলের প্রান্তের অবস্থা, মেশিন ডিরেকশন (MD) ক্যালিপারের সামঞ্জস্য এবং ভাঁজ বা ছিদ্রের অনুপস্থিতি। কোর ক্রাশও কঠোরভাবে এড়িয়ে চলতে হবে, কারণ একটি ক্ষতিগ্রস্ত কোর সঠিকভাবে চাকিংয়ে বাধা দেয়। এই ভৌত মানদণ্ডগুলোই আনওয়াইন্ডিংয়ের সাফল্যের প্রধান নির্ধারক।
কর্মক্ষমতা এবং গুণমানের তুলনা
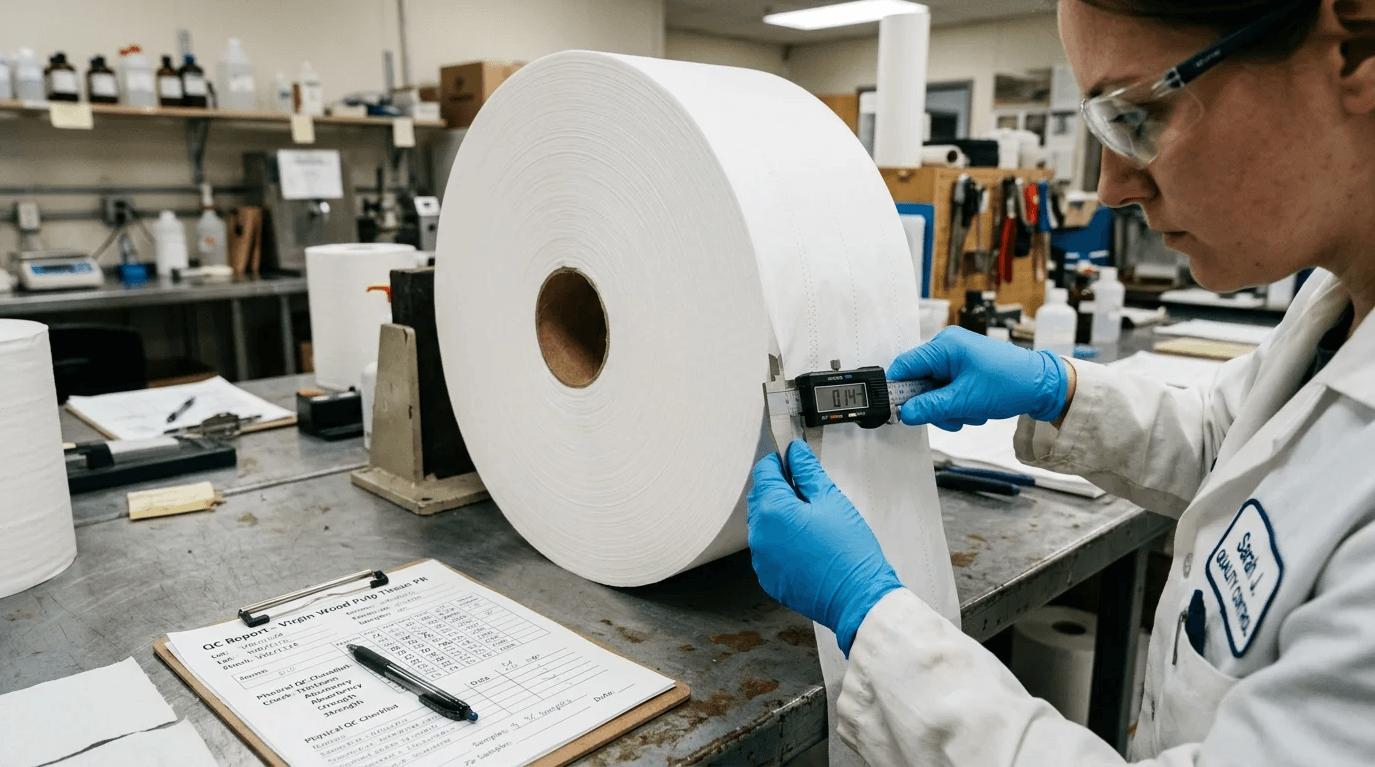
মাত্রাগত নির্দিষ্টকরণের বাইরেও, ক্রেতাদের অবশ্যই মূল্যায়ন করতে হবে যে উচ্চ-গতির কনভার্টিং লাইনে প্যারেন্ট রোলটি কেমন কাজ করে। প্যারেন্ট রোলটি একটি আধা-সমাপ্ত সাবস্ট্রেট হিসাবে কাজ করে, যাকে কঠোর স্লিটিং, এমবসিং, ল্যামিনেটিং এবং পারফোরেটিং সহ্য করতে হয়। ভার্জিন ফাইবারের যান্ত্রিক কর্মক্ষমতা বোঝা বিকল্প উপকরণের তুলনায় এর নির্বাচনকে যুক্তিযুক্ত করতে সাহায্য করে এবং যান্ত্রিক টানের অধীনে নির্ভরযোগ্য প্রক্রিয়াকরণ নিশ্চিত করে।
ফাইবারের বিশুদ্ধতা, শোষণ ক্ষমতা এবং শক্তি
ভার্জিন উড পাল্প উন্নত যান্ত্রিক কর্মক্ষমতা প্রদান করে, যা ISO 12625 সিরিজের মতো প্রমিত পরীক্ষার মাধ্যমে যাচাই করা উচিত। সাধারণভাবে স্ট্যান্ডার্ডটি উল্লেখ করার পরিবর্তে, কনভার্টারদের নির্দিষ্ট মেট্রিকগুলো সন্ধান করা উচিত: মেশিন ডিরেকশন (MD) এবং ক্রস ডিরেকশন (CD) টেনসাইল স্ট্রেংথের জন্য ISO 12625-4, এবং ISO 12625-8।জল শোষণের সময়এবং ধারণক্ষমতা, এবং পুরুত্ব, আয়তন ও নির্দিষ্ট আয়তনের জন্য ISO 12625-3। EMTEC টিস্যু সফটনেস অ্যানালাইজার (TSA) বা হ্যান্ডেল-ও-মিটারের মতো বিশেষ পরীক্ষা পদ্ধতি ব্যবহার করে কোমলতা আলাদাভাবে মূল্যায়ন করা উচিত। রূপান্তরের ক্ষেত্রে এই বিষয়গুলো অত্যন্ত গুরুত্বপূর্ণ।হাত তোয়ালে অভিভাবক রোলযেখানে দ্রুত শোষণ ক্ষমতা এবং ভৌত স্থায়িত্বই প্রধান প্রয়োজন।
এছাড়াও, কনভার্টারদের অবশ্যই লিন্ট ও ধূলিকণার উৎপাদনের পাশাপাশি ক্রস-ডিরেকশনাল (সিডি) বেসিস-ওয়েট প্রোফাইলের অভিন্নতা মূল্যায়ন করতে হবে। পরিষ্কার কনভার্টিং পরিবেশ এবং উচ্চ মানের চূড়ান্ত পণ্য বজায় রাখার জন্য ধূলিকণার নিম্ন মাত্রা অত্যন্ত গুরুত্বপূর্ণ, অপরদিকে একটি অভিন্ন সিডি বেসিস-ওয়েট প্রোফাইল ধারাবাহিক ওয়াইন্ডিং নিশ্চিত করে এবং মেশিনে টেলিস্কোপিং প্রতিরোধ করে।
ভার্জিন এবং বিকল্প গ্রেডের মধ্যে সুবিধা-অসুবিধা
যদিও ক্রয় বিভাগগুলো খরচ কমানোর জন্য পুনর্ব্যবহৃত গ্রেডগুলো মূল্যায়ন করতে পারে, তবে এর উৎপাদনগত সীমাবদ্ধতাগুলো বেশ তাৎপর্যপূর্ণ। ভার্জিন উড পাল্পের একটি অত্যন্ত সুষম ফাইবার কাঠামো রয়েছে, যা মেশিন চালনার চমৎকার সক্ষমতা প্রদান করে, ফলে ওয়েব ছিঁড়ে যাওয়ার ঘটনা কম ঘটে এবং উৎপাদন বন্ধ থাকার সময় কমে আসে। তবে, ভার্জিন পাল্পের দাম সাধারণত বেশ চড়া হয়, যার অর্থ হলো, মেশিন চালনার সক্ষমতা এবং অপচয়ের যুক্তিগুলো কেবল তখনই গ্রহণযোগ্য হয়, যখন চূড়ান্ত পণ্যের অবস্থান এবং নিরবচ্ছিন্ন উৎপাদন এই উচ্চতর উৎপাদন খরচকে যৌক্তিক প্রমাণ করে।
| বৈশিষ্ট্য | ভার্জিন উড পাল্প | পুনর্ব্যবহৃত মণ্ড |
|---|---|---|
| দৃষ্টান্তমূলক রূপান্তর ক্ষতি* | ~১% – ৩% | ~৩% – ৭% |
| আইএসও উজ্জ্বলতা | ৮৬% – ৯০% (ব্লিচ করা) | সাধারণত ৮০% এর কম |
| আর্দ্রতার পরিমাণ | ৪% – ৭% | অত্যন্ত পরিবর্তনশীল |
| সেরা অ্যাপ্লিকেশন | প্রিমিয়াম, খাদ্য-নিরাপদ, চিকিৎসা | অর্থনীতি, শিল্প |
দ্রষ্টব্য: রূপান্তরজনিত ক্ষতি একটি দৃষ্টান্তমূলক পরিসীমা; মেশিনের অবস্থা, টেনশন নিয়ন্ত্রণ এবং নির্দিষ্ট কাগজের গ্রেডের উপর ভিত্তি করে প্রকৃত অপচয় ব্যাপকভাবে পরিবর্তিত হয়।
যেহেতু ভার্জিন পাল্পের বাড়তি দাম বাজারের অবস্থার সাথে ওঠানামা করে, তাই ক্রেতাদের এটা ধরে না নিয়ে যে ভার্জিন ফাইবার সবসময় কম মোট মালিকানা খরচ (TCO) দেয়, বরং ব্রেক-ইভেন ভলিউম গণনা করা উচিত। প্রকৃত ব্যয়-দক্ষতা নির্ধারণ করার জন্য, একটি নির্ভরযোগ্য TCO মডেলে বর্তমান বাজার পাল্প সূচকের তুলনায় ভার্জিন রোলের কম মেশিনারি ডাউনটাইম এবং কম অপচয়ের হারকে অন্তর্ভুক্ত করা উচিত।
ক্রেতা যাচাইকরণ এবং সিদ্ধান্ত গ্রহণের পদক্ষেপ
ভিত্তিগত স্পেসিফিকেশন এবং পারফরম্যান্স মেট্রিক্স স্থাপন করা হলো সংগ্রহ প্রক্রিয়ার প্রথম পর্যায় মাত্র। সরবরাহকারীদের ল্যাব রিপোর্টে উল্লেখিত প্যারামিটারগুলো তারা পূরণ করছে কিনা, তা নিশ্চিত করার জন্য ক্রেতাদের অবশ্যই তাদেরকে কার্যত যাচাই করতে হবে। একটি প্রমিত যাচাইকরণ পদ্ধতি বাস্তবায়ন করা হলে তা সরবরাহ শৃঙ্খলকে ব্যয়বহুল ত্রুটি থেকে রক্ষা করে।
নমুনা পর্যালোচনা এবং সরবরাহকারীর নথিপত্র
বাণিজ্যিক পরিমাণে অর্ডার দেওয়ার আগে, ক্রেতাদের উচিত নিজেদের কনভার্টিং যন্ত্রপাতিতে পরীক্ষা চালানোর জন্য একটি নমুনা রোলের অনুরোধ করা।
মূল বিষয়বস্তু
- শক্ত কাঠ এবং নরম কাঠের ভার্জিন ফাইবারের অনুপাত নিশ্চিত করুন, কারণ নরম কাঠ প্রসার্য শক্তি বাড়ায়, অন্যদিকে শক্ত কাঠ কোমলতা এবং আয়তন বজায় রাখে।
- হালকা ফেসিয়াল টিস্যু থেকে শুরু করে ভারী হ্যান্ড টাওয়েল বা ওয়াইপস পর্যন্ত, উদ্দিষ্ট পণ্যের সাথে ১২ থেকে ৪২ জিএসএম বেসিস ওয়েট পরিসরটি মিলিয়ে নিন।
- কনভার্টিং প্রক্রিয়ার সময় ট্রানজিট ডিগ্রেডেশন, ভঙ্গুরতা এবং ওয়েব ব্রেক কমাতে ৪% থেকে ৭% এর মধ্যে আর্দ্রতা থাকা প্রয়োজন।
- প্রিমিয়াম, হসপিটালিটি এবং গ্রাহক-মুখী টিস্যু পণ্যগুলিতে ব্যবহৃত ব্লিচড ভার্জিন গ্রেডের জন্য ৮৬% থেকে ৯০% আইএসও ব্রাইটনেস যাচাই করুন।
- আপনার আনওয়াইন্ড ইকুইপমেন্টের সাথে রোলের প্রস্থ, ব্যাস এবং কোরের আকার মিলিয়ে নিন, কারণ প্যারেন্ট রোলের ব্যাস ১,০০০ থেকে ২,৫৬০ মিমি পর্যন্ত হতে পারে।
- কার্যক্ষমতা এবং চূড়ান্ত পণ্যের গুণমান রক্ষা করার জন্য, গ্রহণের পূর্বে রিলের প্রান্ত, ভাঁজ, ছিদ্র, মাপের সামঞ্জস্য এবং কোরের থেঁতলে যাওয়া অংশ পরীক্ষা করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
টিস্যু প্যারেন্ট রোল অর্ডার করার আগে ক্রেতাদের ফাইবারের কোন কোন বিবরণ জানতে চাওয়া উচিত?
ক্রেতাদের ভার্জিন ফাইবারের গঠন সম্পর্কে জানতে চাওয়া উচিত, যার মধ্যে শক্ত কাঠ এবং নরম কাঠের অনুপাত অন্তর্ভুক্ত থাকবে। নরম কাঠ প্রসারণ শক্তি এবং সহজে নাড়াচাড়া করার ক্ষমতা বাড়ায়, অন্যদিকে শক্ত কাঠ ফেসিয়াল টিস্যু বা প্রিমিয়াম পণ্যের জন্য কোমলতা এবং পুরুত্ব বৃদ্ধি করে।
ভার্জিন উড পাল্প টিস্যু প্যারেন্ট রোলের জন্য সাধারণত কোন জিএসএম পরিসর ব্যবহার করা হয়?
চূড়ান্ত পণ্যের উপর নির্ভর করে এর সাধারণ বেসিস ওয়েট ১২ থেকে ৪২ জিএসএম পর্যন্ত হয়ে থাকে। কম জিএসএম নরম ফেসিয়াল বা টয়লেট টিস্যুর জন্য উপযুক্ত, অন্যদিকে বেশি জিএসএম হাত মোছার তোয়ালে এবং অন্যান্য মোছার পণ্যের জন্য বেশি উপযোগী।
প্যারেন্ট রোল রিপোর্টে আর্দ্রতার পরিমাণ কেন গুরুত্বপূর্ণ?
আর্দ্রতা সাধারণত ৪% থেকে ৭% এর মধ্যে থাকা উচিত। ৭% এর বেশি হলে, পরিবহনের সময় রোলগুলো নষ্ট হয়ে যেতে পারে; ৪% এর কম হলে, শিটটি ভঙ্গুর হয়ে যেতে পারে এবং স্লিটিং, এমবসিং বা রিওয়াইন্ডিংয়ের সময় ওয়েব ছিঁড়ে যাওয়ার কারণ হতে পারে।
ব্লিচ করা নতুন টিস্যু রোলের উজ্জ্বলতার মাত্রা কত হওয়া উচিত?
ব্লিচড ভার্জিন টিস্যু গ্রেডের ক্ষেত্রে, ক্রেতাদের সাধারণত প্রায় ৮৬% থেকে ৯০% আইএসও উজ্জ্বলতা নিশ্চিত করা উচিত। এটি বিশেষত খুচরা, আতিথেয়তা, ফেসিয়াল টিস্যু এবং প্রিমিয়াম স্বাস্থ্যবিধি পণ্যের জন্য গুরুত্বপূর্ণ।
রূপান্তরের সামঞ্জস্যতা যাচাই করার জন্য রোলের কোন কোন মাপ অবশ্যই পরীক্ষা করতে হবে?
ক্রেতাদের উচিত তাদের আনওয়াইন্ডারের সাথে রোলের প্রস্থ, ব্যাস এবং কোরের আকার মিলিয়ে নেওয়া। সাধারণ ব্যাস ১,০০০ থেকে ২,৫৬০ মিমি পর্যন্ত হয়ে থাকে, তবে যন্ত্রপাতির ওপর নির্ভর করে কোর ৭৬ মিমি, ১৫০ মিমি বা তার চেয়েও বড় হতে পারে।
পোস্ট করার সময়: ১৩-সেপ্টেম্বর-২০২৬