
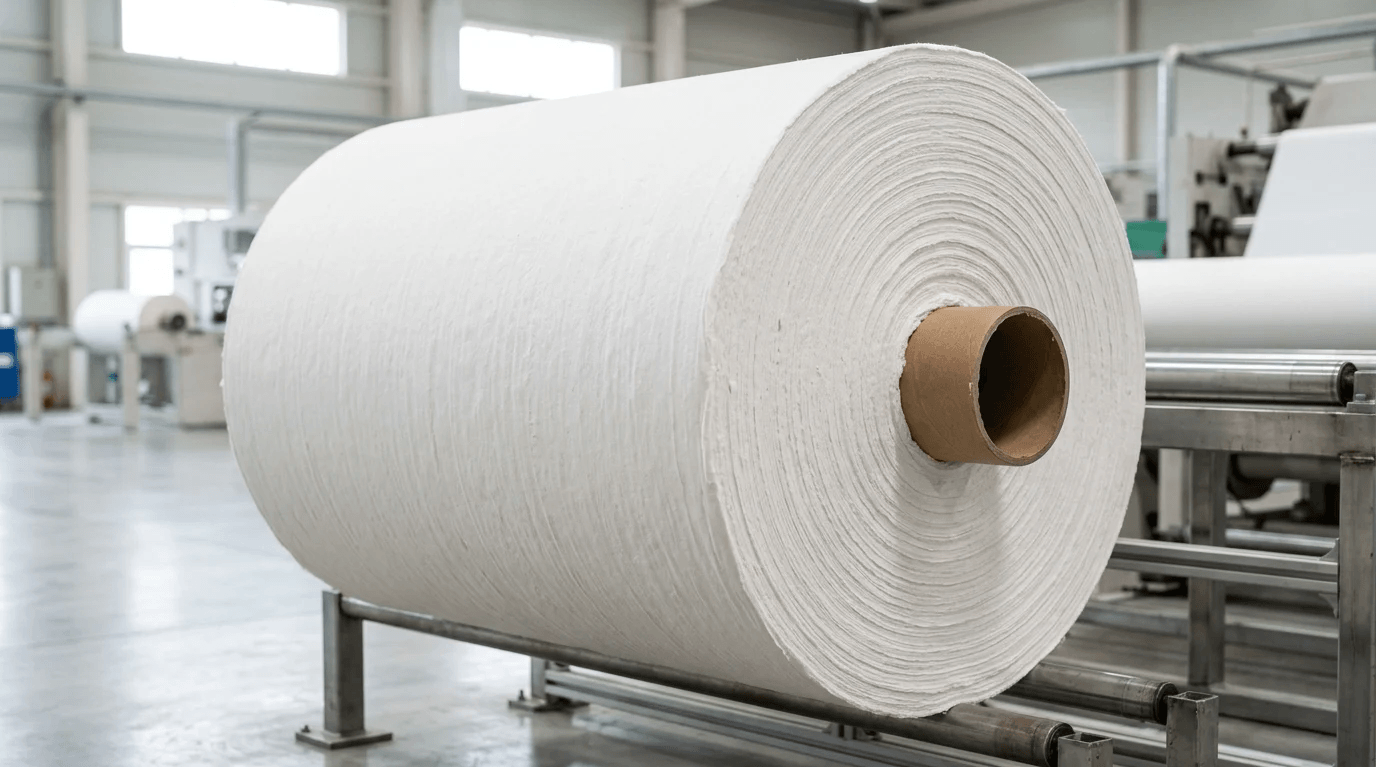
Bir kağıt mendil ürününün yumuşaklığı, emiciliği ve dönüştürme performansı, büyük ölçüde sarma makinesine ulaşmadan önce belirlenir. Alıcılar için asıl soru, rulonun saf odun hamurundan yapılıp yapılmadığı değil, tedarikçinin raporlarının ürünün verimli bir şekilde çalışabileceğini ve hedef pazar standardını karşılayabileceğini kanıtlayıp kanıtlamadığıdır.Elyaf bileşimi, GSM, parlaklık, nem, rulo boyutları, emicilik ve mukavemet verileri.Tüm bunlar verimi, arıza sürelerini ve nihai ürün tutarlılığını etkiler. Bu kılavuz, tedarik ve teknik ekiplerin bir kağıt havlu ana rulo spesifikasyon sayfasında neleri doğrulaması gerektiğini, 12–42 GSM ve %4–7 nem gibi önemli rakamların nasıl yorumlanacağını ve hangi fiziksel kusurların dönüştürmeyi aksatabileceğini açıklamaktadır.
Onaylanması Gereken Temel Özellikler
Bir kaynak temin ederkenişlenmemiş odun hamuru kağıdı ana rulosuTemel özelliklerin doğrulanması, sorunsuz dönüştürme işlemlerinin sağlanması için çok önemlidir. Bu jumbo rulolar, aşağıdakiler için temel teşkil eder:doku üretimiİster lüks yüz mendilleri ister endüstriyel temizlik ürünleri üreten bir tesis olsun, kullanılan hammadde nihai kaliteyi belirler. Satın alma ekipleri, satın alma siparişi vermeden önce tedarikçi raporlarındaki belirli ölçütleri doğrulamalıdır.
Elyaf İçeriği, Parlaklık ve GSM
Tedarikçi raporlarında doğrulanması gereken ilk ölçüt, bileşimdir. Standart premium kağıt mendil, sert ağaç ve yumuşak ağaçtan elde edilen ham liflerin dikkatlice dengelenmiş bir karışımını gerektirir. Optimal oran, kullanım amacına göre değişir: yumuşak ağaç hamuru, makinede çalışabilirlik için gerekli olan temel çekme dayanımını sağlar veağır hizmet tipi el havlularıSert ağaç hamuru ise yüz mendilleri için ideal olan yumuşaklık ve hacmi sağlar. Alıcılar, lif bileşiminin yanı sıra, uygulamanın türüne bağlı olarak genellikle 12 ila 42 GSM arasında değişen temel ağırlığı da değerlendirmelidir.hassas yüz dokusuveya güçlü bir silme bezi.
Parlaklık, lüks ve otelcilik pazarlarında tüketici çekiciliği için bir diğer kritik faktördür. Ağartılmış ham madde kaliteleri için laboratuvar raporları, %86 ile %90 arasında bir ISO parlaklık seviyesini doğrulamalıdır. Buna karşılık, ağartılmamış ham madde genellikle önemli ölçüde farklı optik gereksinimlere sahip belirli endüstriyel ve gıda hizmeti uygulamalarında kullanılır. Bir tesis tedarik ediyorsaözel ebeveyn rolleriBu optik ölçümlerin doğru olmasını sağlamak, nihai ürünlerde istenen görünümü koruyacaktır.
Tedarik ekipleri ayrıca teslim edilen malzemenin nem içeriğini de doğrulamalıdır. Kritik bir alt tabaka özelliği olarak,premium ebeveyn rulosuNem oranı %4 ile %7 arasında tutulmalıdır. %7'nin üzerindeki nem seviyeleri taşıma sırasında bozulmaya neden olabilirken, %4'ün altındaki seviyeler kağıdı kırılgan hale getirerek dilimleme veya kabartma sırasında kağıt kopma riskini artırır.
Rulo Genişliği, Çapı ve Göbek Boyutu
Fiziksel boyutlar, fabrika ortamında makine uyumluluğunu belirler ve nakliye lojistiğini etkiler. Ana rulolar, 5.520 mm'ye kadar genişlikler gibi aşırı boyutlarda üretilebilir, ancak bunlar standart stok boyutlarından ziyade maksimum makine kapasitelerini temsil eder. Alıcılar genellikle kendi özel sarım makinelerine göre uyarlanmış kesin dilim genişliği gereksinimlerini belirtmelidir. Çaplar 1.000 ila 2.560 mm arasında değişir; standart deniz taşımacılığı konteynerlerinde yer tasarrufu sağlamak için sıklıkla 1.150 mm çap seçilirken, en uygun boyut nihayetinde alıcının ekipman kısıtlamalarına uymalıdır.
Rulo gövdesinin boyutu da aynı derecede kritiktir. 76 mm (3 inç) çapında bir gövde yaygın olsa da, evrensel değildir; birçok ana rulo 150 mm veya daha büyük gövdeler kullanır. Gövde boyutlarının doğrulanması, tesisin açma mandrenleriyle uyumluluğu sağlar ve işlem sırasında istikrarlı gerilim kontrolünü korur. Bu arada, taşıma koruması, gövde boyutunun kendisinden ziyade uygun ambalajlama ve taşıma protokollerine bağlıdır.
Temel boyutların ötesinde, alıcılar kritik ana rulo kusurlarını incelemelidir. Standart kontrol listesi maddeleri arasında rulo kenarı durumu, makine yönü (MD) ölçümünün düzgünlüğü ve kırışıklık veya deliklerin olmaması yer alır. Hasarlı bir göbek, düzgün sıkıştırmayı engellediğinden, göbek ezilmesinden de kesinlikle kaçınılmalıdır. Bu fiziksel kriterler, açma işleminin başarısının temel belirleyicileridir.
Performans ve Kalite Karşılaştırması
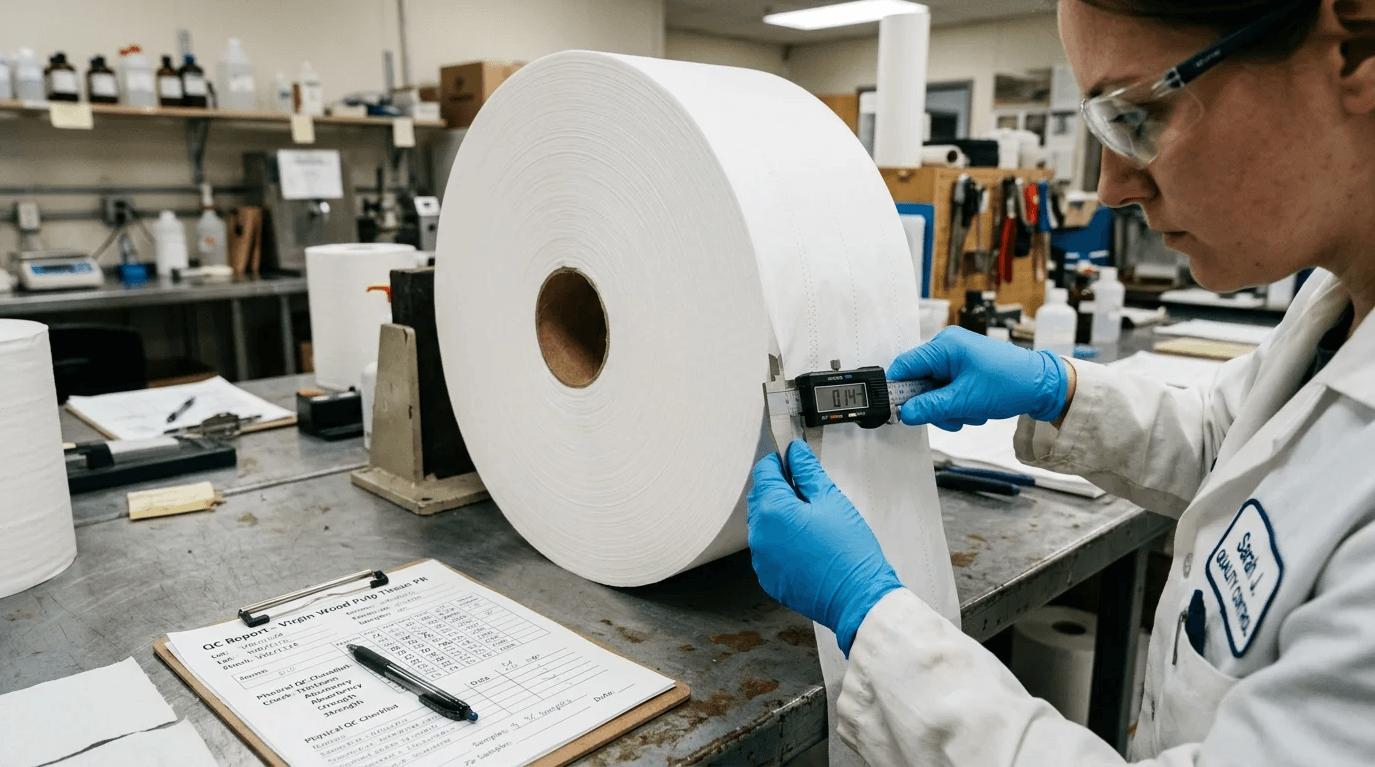
Boyut özelliklerinin ötesinde, alıcılar ana rulonun yüksek hızlı işleme hatlarında nasıl performans gösterdiğini değerlendirmelidir. Ana rulo, zorlu dilimleme, kabartma, laminasyon ve delme işlemlerine dayanması gereken yarı mamul bir alt tabaka görevi görür. İşlenmemiş elyafın mekanik performansını anlamak, alternatif malzemelere göre seçimini haklı çıkarmaya yardımcı olur ve mekanik gerilim altında güvenilir işleme sağlar.
Elyaf Saflığı, Emiciliği ve Mukavemeti
İşlenmemiş odun hamuru, üstün mekanik performans sağlar ve bu performans, ISO 12625 serisi gibi standartlaştırılmış testler kullanılarak doğrulanmalıdır. Dönüştürücüler, standardı genel olarak belirtmek yerine, belirli ölçütlere bakmalıdır: Makine Yönü (MD) ve Çapraz Yön (CD) çekme dayanımı için ISO 12625-4, diğer standartlar için ise ISO 12625-8.su emme süresive kapasite için ISO 12625-3, kalınlık, hacim ve özgül hacim için ise ISO 12625-3 standardı kullanılır. Yumuşaklık, EMTEC Doku Yumuşaklık Analiz Cihazı (TSA) veya Handle-O-Meter gibi özel test yöntemleri kullanılarak ayrı olarak değerlendirilmelidir. Bu faktörler, dönüştürme sırasında kritik öneme sahiptir.el havlusu ebeveyn rulolarıHızlı emicilik ve fiziksel dayanıklılığın temel gereksinimler olduğu durumlarda.
Ayrıca, dönüştürücüler, çapraz yönlü (CD) baz ağırlık profili homojenliğinin yanı sıra toz ve lif oluşumunu da değerlendirmelidir. Düşük toz seviyeleri, temiz dönüştürme ortamlarının ve yüksek nihai ürün kalitesinin korunması için kritik öneme sahiptir; homojen bir CD baz ağırlık profili ise tutarlı sarım sağlar ve makinede teleskopik hareketi önler.
Virgin ve Alternatif Notlandırma Sistemleri Arasındaki Denge ve Avantajlar
Satın alma departmanları maliyetleri düşürmek için geri dönüştürülmüş kaliteleri değerlendirebilirken, üretimdeki dezavantajlar da önemli. İşlenmemiş odun hamuru, mükemmel makine çalışma performansı sağlayan, daha az lif kopmasına ve daha kısa arıza sürelerine yol açan son derece homojen bir lif yapısına sahiptir. Bununla birlikte, işlenmemiş hamur genellikle önemli bir fiyat farkına sahiptir; bu da çalışma performansı ve atık argümanlarının yalnızca nihai ürün konumlandırması ve sürekli üretim, daha yüksek girdi maliyetini haklı çıkardığında geçerli olduğu anlamına gelir.
| Özellik | İşlenmemiş Odun Hamuru | Geri Dönüştürülmüş Selüloz |
|---|---|---|
| Örnek Dönüştürme Kaybı* | ~%1 – %3 | ~%3 – %7 |
| ISO Parlaklığı | %86 – %90 (Ağartılmış) | Genellikle %80'den az |
| Nem İçeriği | %4 – %7 | Son derece değişken |
| En İyi Uygulama | Üstün Kalite, Gıda Güvenli, Tıbbi | Ekonomi, Sanayi |
*Not: Dönüştürme kayıpları örnek aralıklardır; gerçek fire miktarı makine durumuna, gerilim kontrolüne ve kullanılan kağıt türlerine bağlı olarak büyük ölçüde değişir.
Ham kağıt hamurunun fiyat farkı piyasa koşullarına bağlı olarak dalgalandığı için, alıcılar ham elyafın her zaman daha düşük toplam sahip olma maliyeti (TCO) sağladığını varsaymak yerine, başa baş hacimleri hesaplamalıdır. Sağlam bir TCO modeli, gerçek maliyet verimliliğini belirlemek için mevcut piyasa kağıt hamuru endekslerine karşı ham ruloların daha düşük makine arıza sürelerini ve daha düşük atık yüzdelerini hesaba katmalıdır.
Alıcı Doğrulama ve Karar Verme Aşamaları
Temel özelliklerin ve performans ölçütlerinin belirlenmesi, tedarik sürecinin yalnızca ilk aşamasıdır. Alıcılar, tedarikçilerin laboratuvar raporlarında belirtilen parametrelere uygun hareket ettiklerinden emin olmak için onları pratik olarak incelemelidir. Standartlaştırılmış bir doğrulama rutini uygulamak, tedarik zincirini maliyetli kusurlardan korur.
Örnek İnceleme ve Tedarikçi Dokümantasyonu
Ticari hacimli sipariş vermeden önce, alıcılar kendi dönüştürme ekipmanlarında deneme yapmak için bir örnek rulo talep etmelidir.
Önemli Noktalar
- Sert ağaç ve yumuşak ağaç liflerinin saf lif oranını doğrulayın, çünkü yumuşak ağaç çekme dayanımını artırırken, sert ağaç yumuşaklık ve hacim sağlar.
- Hafif yüz mendillerinden daha kalın el havlularına veya ıslak mendillere kadar, 12 ila 42 GSM baz ağırlık aralığını kullanım amacınıza uygun ürünle eşleştirin.
- Taşıma sırasında oluşabilecek bozulmayı, kırılganlığı ve kağıt kopmalarını azaltmak için nem içeriğinin %4 ile %7 arasında olması gerekir.
- Premium, otelcilik ve tüketiciye yönelik kağıt mendil ürünlerinde kullanılan ağartılmış, işlenmemiş kağıt mendillerin ISO parlaklık değerinin %86 ile %90 arasında olduğunu doğrulayın.
- Ana ruloların çapı 1.000 ila 2.560 mm arasında değişebileceğinden, rulo genişliğini, çapını ve göbek boyutunu açma ekipmanınızla karşılaştırın.
- Çalışma performansını ve nihai ürün kalitesini korumak için, kabulden önce makara kenarlarını, kırışıklıkları, delikleri, çap tutarlılığını ve göbek ezilmesini kontrol edin.
Sıkça Sorulan Sorular
Alıcılar, kağıt mendil ana rulosu sipariş etmeden önce hangi elyaf detaylarını talep etmelidir?
Alıcılar, sert ağaç ve yumuşak ağaç oranını da içeren, işlenmemiş lif bileşimini talep etmelidir. Yumuşak ağaç, çekme dayanımını ve işlenebilirliği desteklerken, sert ağaç ise yüz mendilleri veya premium ürünler için yumuşaklığı ve hacmi artırır.
Ham odun hamurundan üretilen kağıt mendil ana ruloları için tipik GSM aralığı nedir?
Tipik gramaj, son ürüne bağlı olarak 12 ila 42 GSM arasında değişir. Daha düşük GSM değerleri yumuşak yüz veya tuvalet kağıtları için uygundur, daha yüksek GSM değerleri ise el havluları ve temizlik ürünleri için daha uygundur.
Ana rulo raporunda nem içeriği neden önemlidir?
Nem oranı genellikle %4 ile %7 arasında olmalıdır. %7'nin üzerinde, rulolar taşıma sırasında bozulabilir; %4'ün altında ise tabaka kırılgan hale gelebilir ve dilimleme, kabartma veya geri sarma sırasında şerit kopmalarına neden olabilir.
Ağartılmış, kullanılmamış kağıt mendil rulolarının hangi parlaklık seviyesine sahip olması gerekir?
Ağartılmış, işlenmemiş kağıt mendil kaliteleri için, alıcıların genellikle ISO parlaklık değerinin %86 ila %90 arasında olduğunu doğrulamaları gerekir. Bu, özellikle perakende, otelcilik, yüz mendili ve premium hijyen ürünleri için önemlidir.
Dönüştürme uyumluluğu için hangi rulo boyutları kontrol edilmelidir?
Alıcılar, rulo genişliğini, çapını ve göbek boyutunu kendi sarım makineleriyle karşılaştırmalıdır. Yaygın çaplar 1.000 ila 2.560 mm arasında değişirken, göbekler ekipmana bağlı olarak 76 mm, 150 mm veya daha büyük olabilir.
Yayın tarihi: 13 Eylül 2026