
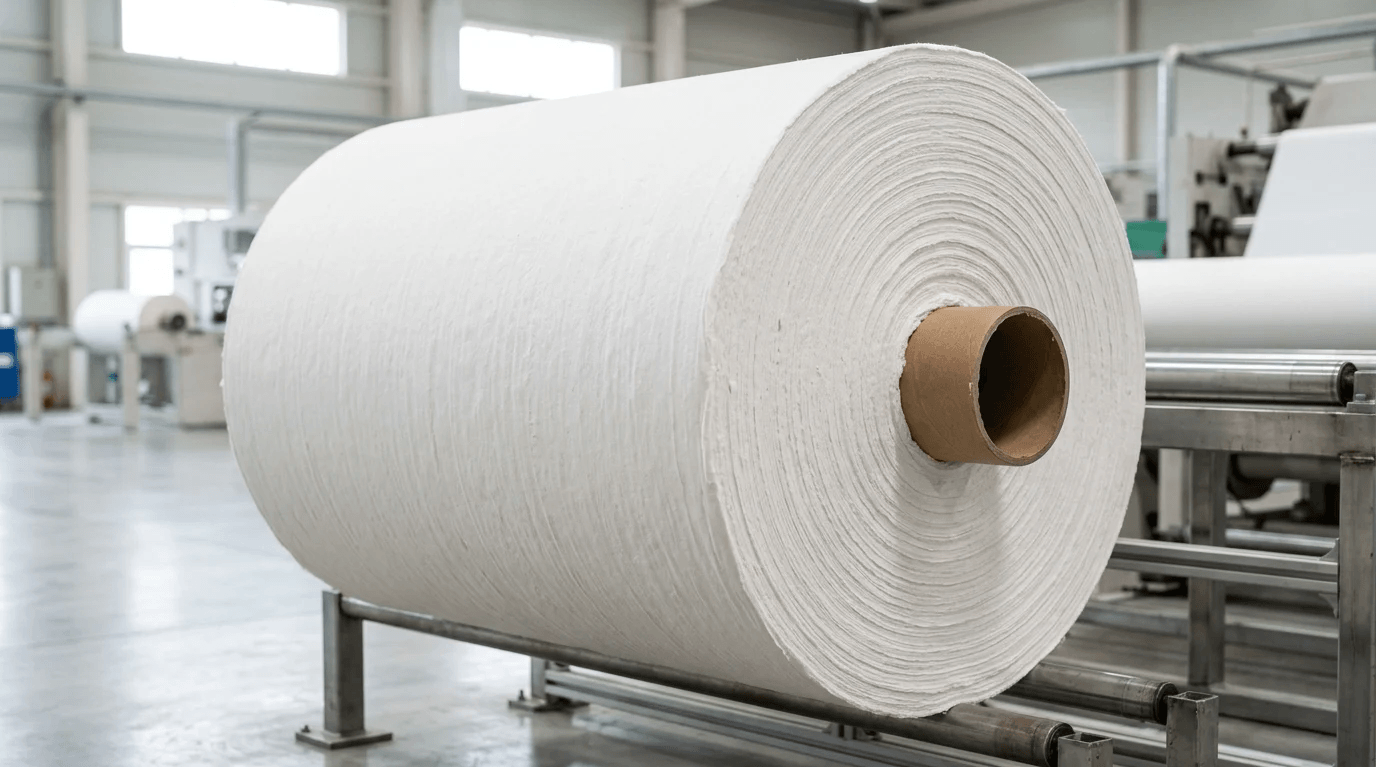
ഒരു ടിഷ്യു ഉൽപ്പന്നത്തിന്റെ മൃദുത്വം, ആഗിരണം ചെയ്യാനുള്ള കഴിവ്, പരിവർത്തന പ്രകടനം എന്നിവ പ്രധാനമായും അത് റിവൈൻഡറിൽ എത്തുന്നതിനു മുമ്പുതന്നെ തീരുമാനിക്കപ്പെടുന്നു. വാങ്ങുന്നവരെ സംബന്ധിച്ചിടത്തോളം, യഥാർത്ഥ ചോദ്യം ഒരു റോൾ വെർജിൻ വുഡ് പൾപ്പിൽ നിന്നാണോ നിർമ്മിച്ചിരിക്കുന്നത് എന്നതല്ല, മറിച്ച് വിതരണക്കാരന്റെ റിപ്പോർട്ടുകൾ അത് കാര്യക്ഷമമായി പ്രവർത്തിക്കുമെന്നും ലക്ഷ്യ വിപണി നിലവാരം പാലിക്കുമെന്നും തെളിയിക്കുന്നുണ്ടോ എന്നതാണ്.ഫൈബർ ഘടന, GSM, തെളിച്ചം, ഈർപ്പം, റോൾ അളവുകൾ, ആഗിരണം, ശക്തി ഡാറ്റവിളവ്, പ്രവർത്തനരഹിതമായ സമയം, പൂർത്തിയായ ഉൽപ്പന്ന സ്ഥിരത എന്നിവയെല്ലാം ഇവയെ സ്വാധീനിക്കുന്നു. ടിഷ്യു പാരന്റ് റോൾ സ്പെസിഫിക്കേഷൻ ഷീറ്റിൽ സംഭരണ, സാങ്കേതിക ടീമുകൾ എന്തൊക്കെ പരിശോധിക്കണം, 12–42 GSM, 4%–7% ഈർപ്പം തുടങ്ങിയ കീ നമ്പറുകൾ എങ്ങനെ വ്യാഖ്യാനിക്കണം, ഏതൊക്കെ ശാരീരിക വൈകല്യങ്ങൾ പരിവർത്തനത്തെ തടസ്സപ്പെടുത്തുമെന്ന് ഈ ഗൈഡ് വിശദീകരിക്കുന്നു.
സ്ഥിരീകരിക്കേണ്ട പ്രധാന സ്പെസിഫിക്കേഷനുകൾ
സോഴ്സ് ചെയ്യുമ്പോൾ aവെർജിൻ വുഡ് പൾപ്പ് ടിഷ്യു പാരന്റ് റോൾ, തടസ്സമില്ലാത്ത പരിവർത്തന പ്രവർത്തനങ്ങൾ ഉറപ്പാക്കുന്നതിന് അടിസ്ഥാന സവിശേഷതകൾ പരിശോധിക്കേണ്ടത് അത്യാവശ്യമാണ്. ഈ ജംബോ റോളുകൾ അടിത്തറയായി വർത്തിക്കുന്നുടിഷ്യു ഉത്പാദനം. ഒരു സ്ഥാപനം ആഡംബര ഫേഷ്യൽ ടിഷ്യൂകൾ നിർമ്മിക്കുന്നതോ വ്യാവസായിക വൈപ്പിംഗ് ഉൽപ്പന്നങ്ങളോ ആകട്ടെ, ഇൻപുട്ട് സബ്സ്ട്രേറ്റാണ് അന്തിമ ഗുണനിലവാരം നിർണ്ണയിക്കുന്നത്. ഒരു വാങ്ങൽ ഓർഡർ നൽകുന്നതിനുമുമ്പ് സംഭരണ സംഘങ്ങൾ വിതരണക്കാരുടെ റിപ്പോർട്ടുകളിലെ നിർദ്ദിഷ്ട മെട്രിക്കുകൾ പരിശോധിക്കണം.
ഫൈബർ ഉള്ളടക്കം, തെളിച്ചം, GSM
ഏതൊരു വിതരണക്കാരന്റെയും റിപ്പോർട്ടിൽ പരിശോധിക്കേണ്ട ആദ്യ മെട്രിക് ഘടനയാണ്. സ്റ്റാൻഡേർഡ് പ്രീമിയം ടിഷ്യുവിന് ഹാർഡ് വുഡിന്റെയും സോഫ്റ്റ് വുഡ് വിർജിൻ നാരുകളുടെയും ശ്രദ്ധാപൂർവ്വം സന്തുലിതമായ മിശ്രിതം ആവശ്യമാണ്. ഒപ്റ്റിമൽ അനുപാതം അന്തിമ ഉപയോഗത്തിനനുസരിച്ച് വ്യത്യാസപ്പെടുന്നു: സോഫ്റ്റ് വുഡ് പൾപ്പ് മെഷീൻ പ്രവർത്തിപ്പിക്കാൻ ആവശ്യമായ ടെൻസൈൽ ശക്തി നൽകുന്നു കൂടാതെകട്ടിയുള്ള കൈ ടവലുകൾ, ഹാർഡ് വുഡ് പൾപ്പ് മുഖകോശങ്ങൾക്ക് മൃദുത്വവും ബൾക്കും നൽകുന്നു. ഫൈബർ ഘടനയ്ക്കൊപ്പം, വാങ്ങുന്നവർ അടിസ്ഥാന ഭാരം വിലയിരുത്തണം, ഇത് സാധാരണയായി ആപ്ലിക്കേഷൻ ഒരുമൃദുലമായ ഫേഷ്യൽ ടിഷ്യുഅല്ലെങ്കിൽ ഒരു ഹെവി-ഡ്യൂട്ടി വൈപ്പ്.
ആഡംബര, ഹോസ്പിറ്റാലിറ്റി വിപണികളിൽ ഉപഭോക്തൃ ആകർഷണത്തിന് തെളിച്ചം മറ്റൊരു നിർണായക ഘടകമാണ്. ബ്ലീച്ച് ചെയ്ത വിർജിൻ ഗ്രേഡുകൾക്കുള്ള ലാബ് റിപ്പോർട്ടുകൾ 86% നും 90% നും ഇടയിലുള്ള ISO തെളിച്ച നില സ്ഥിരീകരിക്കണം. നേരെമറിച്ച്, ബ്ലീച്ച് ചെയ്യാത്ത വിർജിൻ പൾപ്പ് പലപ്പോഴും നിർദ്ദിഷ്ട വ്യാവസായിക, ഭക്ഷ്യ-സേവന ആപ്ലിക്കേഷനുകളിൽ ഉപയോഗിക്കുന്നു, അവയ്ക്ക് ഗണ്യമായി വ്യത്യസ്തമായ ഒപ്റ്റിക്കൽ ആവശ്യകതകളുണ്ട്. ഒരു സൗകര്യം സോഴ്സ് ചെയ്യുന്നുണ്ടെങ്കിൽഇഷ്ടാനുസൃത പേരന്റ് റോളുകൾ, ഈ ഒപ്റ്റിക്കൽ മെട്രിക്കുകൾ കൃത്യമാണെന്ന് ഉറപ്പാക്കുന്നത് പൂർത്തിയായ ഉൽപ്പന്നങ്ങളിൽ ആവശ്യമുള്ള രൂപം നിലനിർത്തും.
സംഭരണ സംഘങ്ങൾ വിതരണം ചെയ്ത ഈർപ്പം പരിശോധിക്കേണ്ടതുണ്ട്. ഒരു നിർണായക സബ്സ്ട്രേറ്റ് ആട്രിബ്യൂട്ടായി, aപ്രീമിയം പാരന്റ് റോൾ4% മുതൽ 7% വരെ ഈർപ്പം നിലനിർത്തണം. 7% ന് മുകളിലുള്ള ഈർപ്പം ഗതാഗത സമയത്ത് ഡീഗ്രഡേഷന് കാരണമാകും, അതേസമയം 4% ന് താഴെയുള്ള ഈർപ്പം പേപ്പറിനെ പൊട്ടാൻ ഇടയാക്കും, കീറുമ്പോഴോ എംബോസ് ചെയ്യുമ്പോഴോ വെബ് പൊട്ടാനുള്ള സാധ്യത വർദ്ധിപ്പിക്കുന്നു.
റോൾ വീതി, വ്യാസം, കോർ വലുപ്പം
ഭൗതിക അളവുകൾ ഫാക്ടറിയിലെ മെഷീൻ അനുയോജ്യതയെ നിർണ്ണയിക്കുകയും ഷിപ്പിംഗ് ലോജിസ്റ്റിക്സിനെ സ്വാധീനിക്കുകയും ചെയ്യുന്നു. പാരന്റ് റോളുകൾ 5,520 മില്ലീമീറ്റർ വരെ വീതി പോലുള്ള അങ്ങേയറ്റത്തെ അളവുകളിൽ നിർമ്മിക്കാൻ കഴിയും, എന്നാൽ ഇവ സ്റ്റാൻഡേർഡ് സ്റ്റോക്ക് വലുപ്പങ്ങളേക്കാൾ പരമാവധി മെഷീൻ ശേഷികളെ പ്രതിനിധീകരിക്കുന്നു. വാങ്ങുന്നവർ സാധാരണയായി അവരുടെ നിർദ്ദിഷ്ട അൺവൈൻഡറുകൾക്ക് അനുയോജ്യമായ കൃത്യമായ സ്ലിറ്റ്-വിഡ്ത്ത് ആവശ്യകതകൾ വ്യക്തമാക്കേണ്ടതുണ്ട്. വ്യാസം 1,000 മുതൽ 2,560 മില്ലീമീറ്റർ വരെയാണ്; സ്റ്റാൻഡേർഡ് സമുദ്ര ഷിപ്പിംഗ് കണ്ടെയ്നറുകൾക്കുള്ളിലെ സ്ഥലം ഒപ്റ്റിമൈസ് ചെയ്യുന്നതിന് 1,150 മില്ലീമീറ്റർ വ്യാസമുള്ള ഒരു വ്യാസം പലപ്പോഴും തിരഞ്ഞെടുക്കാറുണ്ടെങ്കിലും, ഒപ്റ്റിമൽ വലുപ്പം ആത്യന്തികമായി വാങ്ങുന്നയാളുടെ ഉപകരണ നിയന്ത്രണങ്ങളുമായി പൊരുത്തപ്പെടണം.
കോർ വലുപ്പവും ഒരുപോലെ നിർണായകമാണ്. 76 mm (3-ഇഞ്ച്) കോർ സാധാരണമാണെങ്കിലും, അത് സാർവത്രികമല്ല; പല പാരന്റ് റോളുകളും 150 mm അല്ലെങ്കിൽ അതിൽ കൂടുതൽ കോറുകൾ ഉപയോഗിക്കുന്നു. കോർ അളവുകൾ പരിശോധിക്കുന്നത് സൗകര്യത്തിന്റെ അൺവൈൻഡ് ചക്കുകളുമായി അനുയോജ്യത ഉറപ്പാക്കുകയും പ്രോസസ്സിംഗ് സമയത്ത് സ്ഥിരമായ ടെൻഷൻ നിയന്ത്രണം നിലനിർത്തുകയും ചെയ്യുന്നു. അതേസമയം, ട്രാൻസിറ്റ് സംരക്ഷണം കോർ വലുപ്പത്തെക്കാൾ ശരിയായ റാപ്പിംഗിനെയും കൈകാര്യം ചെയ്യൽ പ്രോട്ടോക്കോളുകളെയും ആശ്രയിച്ചിരിക്കുന്നു.
അടിസ്ഥാന അളവുകൾക്കപ്പുറം, വാങ്ങുന്നവർ ഗുരുതരമായ പാരന്റ്-റോൾ വൈകല്യങ്ങൾ പരിശോധിക്കണം. സ്റ്റാൻഡേർഡ് ചെക്ക്ലിസ്റ്റ് ഇനങ്ങളിൽ റീൽ-എഡ്ജ് അവസ്ഥ, മെഷീൻ ദിശ (MD) കാലിപ്പർ യൂണിഫോമിറ്റി, ചുളിവുകളുടെയോ ദ്വാരങ്ങളുടെയോ അഭാവം എന്നിവ ഉൾപ്പെടുന്നു. കേടായ കോർ ശരിയായ ചക്കിംഗിനെ തടയുന്നതിനാൽ, കോർ ക്രഷ് കർശനമായി ഒഴിവാക്കണം. ഈ ഭൗതിക മാനദണ്ഡങ്ങളാണ് അൺവൈൻഡിംഗ് വിജയത്തിന്റെ പ്രാഥമിക നിർണ്ണായക ഘടകങ്ങൾ.
പ്രകടനത്തിന്റെയും ഗുണനിലവാരത്തിന്റെയും താരതമ്യം
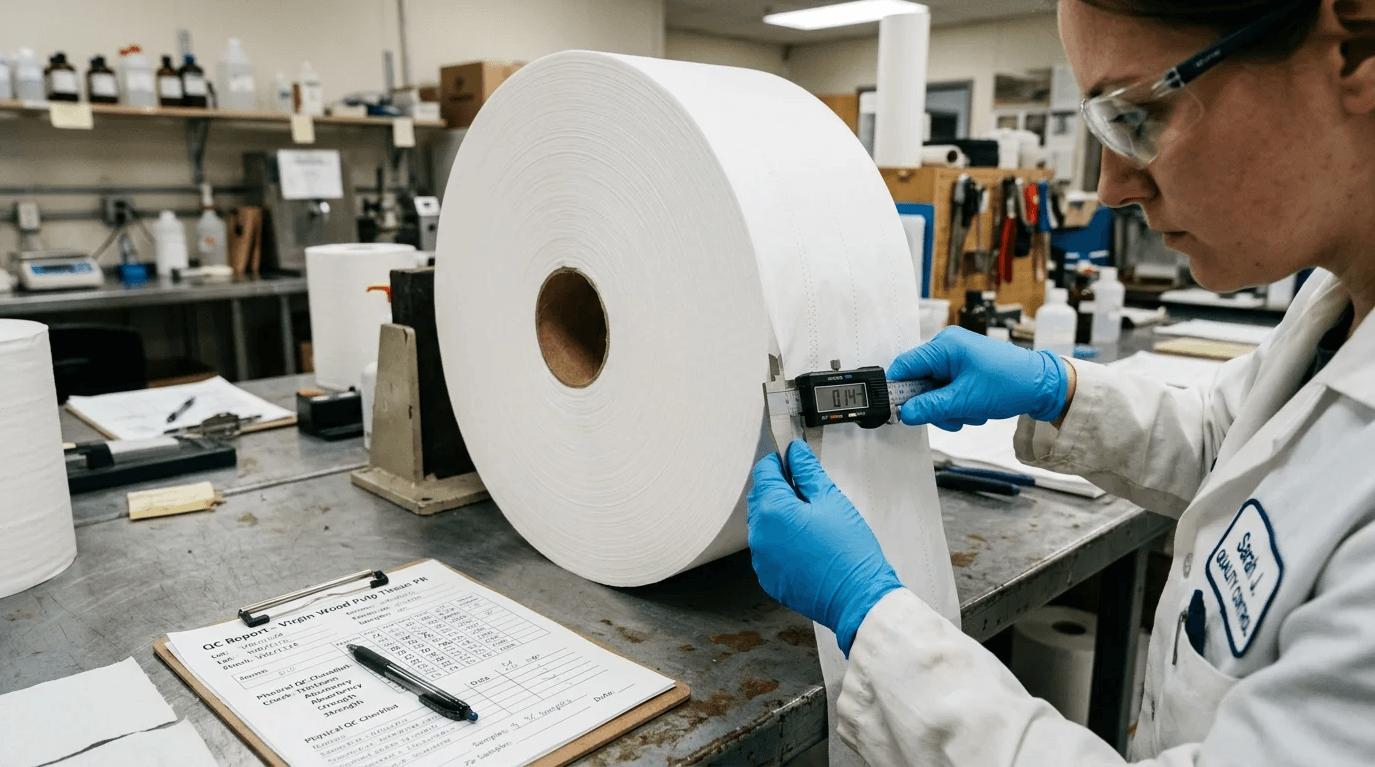
ഡൈമൻഷണൽ സ്പെസിഫിക്കേഷനുകൾക്കപ്പുറം, ഹൈ-സ്പീഡ് കൺവേർട്ടിംഗ് ലൈനുകളിൽ പാരന്റ് റോൾ എങ്ങനെ പ്രവർത്തിക്കുന്നുവെന്ന് വാങ്ങുന്നവർ വിലയിരുത്തണം. പാരന്റ് റോൾ ഒരു സെമി-ഫിനിഷ്ഡ് സബ്സ്ട്രേറ്റായി പ്രവർത്തിക്കുന്നു, അത് കർശനമായ സ്ലിറ്റിംഗ്, എംബോസിംഗ്, ലാമിനേറ്റ്, പെർഫൊറേറ്റിംഗ് എന്നിവ സഹിക്കണം. വിർജിൻ ഫൈബറിന്റെ മെക്കാനിക്കൽ പ്രകടനം മനസ്സിലാക്കുന്നത് ഇതര വസ്തുക്കളേക്കാൾ അതിന്റെ തിരഞ്ഞെടുപ്പിനെ ന്യായീകരിക്കാൻ സഹായിക്കുന്നു, കൂടാതെ മെക്കാനിക്കൽ ടെൻഷനിൽ വിശ്വസനീയമായ പ്രോസസ്സിംഗ് ഉറപ്പാക്കുന്നു.
നാരുകളുടെ ശുദ്ധി, ആഗിരണം, ശക്തി
വിർജിൻ വുഡ് പൾപ്പ് മികച്ച മെക്കാനിക്കൽ പ്രകടനം നൽകുന്നു, ഇത് ISO 12625 സീരീസ് പോലുള്ള സ്റ്റാൻഡേർഡ് ടെസ്റ്റിംഗ് ഉപയോഗിച്ച് പരിശോധിക്കേണ്ടതാണ്. സ്റ്റാൻഡേർഡ് വിശാലമായി ഉദ്ധരിക്കുന്നതിനുപകരം, കൺവെർട്ടറുകൾ നിർദ്ദിഷ്ട മെട്രിക്സുകൾക്കായി നോക്കണം: മെഷീൻ ഡയറക്ഷന് (MD) ISO 12625-4 ഉം ക്രോസ് ഡയറക്ഷൻ (CD) ടെൻസൈൽ ശക്തിക്കും, ISO 12625-8 ഉംജല ആഗിരണം സമയംകപ്പാസിറ്റി, കനം, ബൾക്ക്, നിർദ്ദിഷ്ട വോളിയം എന്നിവയ്ക്കുള്ള ISO 12625-3 എന്നിവ. EMTEC ടിഷ്യു സോഫ്റ്റ്നസ് അനലൈസർ (TSA) അല്ലെങ്കിൽ ഒരു ഹാൻഡിൽ-ഒ-മീറ്റർ പോലുള്ള സമർപ്പിത പരീക്ഷണ രീതികൾ ഉപയോഗിച്ച് മൃദുത്വം പ്രത്യേകം വിലയിരുത്തണം. പരിവർത്തനം ചെയ്യുമ്പോൾ ഈ ഘടകങ്ങൾ നിർണായകമാണ്.ഹാൻഡ് ടവൽ പേരന്റ് റോളുകൾ, ഇവിടെ ദ്രുതഗതിയിലുള്ള ആഗിരണശേഷിയും ഭൗതികമായ ഈടുതലും പ്രാഥമിക ആവശ്യകതകളാണ്.
കൂടാതെ, കൺവെർട്ടറുകൾ ക്രോസ്-ഡയറക്ഷണൽ (സിഡി) ബേസിസ്-വെയ്റ്റ് പ്രൊഫൈൽ യൂണിഫോമിയോടൊപ്പം ലിന്റ്, ഡസ്റ്റ് ജനറേഷൻ എന്നിവ വിലയിരുത്തണം. ശുദ്ധമായ കൺവേർട്ടിംഗ് പരിതസ്ഥിതികളും ഉയർന്ന അന്തിമ ഉൽപ്പന്ന ഗുണനിലവാരവും നിലനിർത്തുന്നതിന് കുറഞ്ഞ പൊടിയുടെ അളവ് നിർണായകമാണ്, അതേസമയം ഒരു യൂണിഫോം സിഡി ബേസ്-വെയ്റ്റ് പ്രൊഫൈൽ സ്ഥിരമായ വൈൻഡിംഗ് ഉറപ്പാക്കുകയും മെഷീനിൽ ടെലിസ്കോപ്പിംഗ് തടയുകയും ചെയ്യുന്നു.
വിർജിൻ, ആൾട്ടർനേറ്റീവ് ഗ്രേഡുകൾ തമ്മിലുള്ള ട്രേഡ്-ഓഫുകൾ
ചെലവ് കുറയ്ക്കുന്നതിനായി വാങ്ങൽ വകുപ്പുകൾ പുനരുപയോഗിച്ച ഗ്രേഡുകൾ വിലയിരുത്തിയേക്കാം, എന്നാൽ ഉൽപ്പാദനത്തിലെ വ്യത്യാസങ്ങൾ പ്രധാനമാണ്. വിർജിൻ വുഡ് പൾപ്പിന് ഉയർന്ന ഏകീകൃത ഫൈബർ ഘടനയുണ്ട്, ഇത് മികച്ച മെഷീൻ റൺനബിലിറ്റിയിലേക്ക് വിവർത്തനം ചെയ്യുന്നു, ഇത് കുറച്ച് വെബ് ബ്രേക്കുകളും കുറഞ്ഞ ഡൗൺടൈമും നൽകുന്നു. എന്നിരുന്നാലും, വിർജിൻ പൾപ്പ് സാധാരണയായി ഗണ്യമായ വില പ്രീമിയം വഹിക്കുന്നു, അതായത് അന്തിമ ഉൽപ്പന്ന സ്ഥാനനിർണ്ണയവും തുടർച്ചയായ ത്രൂപുട്ടും ഉയർന്ന ഇൻപുട്ട് ചെലവിനെ ന്യായീകരിക്കുമ്പോൾ മാത്രമേ റൺനബിലിറ്റിയും മാലിന്യ വാദങ്ങളും നിലനിൽക്കൂ.
| സവിശേഷത | വിർജിൻ വുഡ് പൾപ്പ് | പുനരുപയോഗിച്ച പൾപ്പ് |
|---|---|---|
| ഇല്ലസ്ട്രേറ്റീവ് കൺവേർട്ടിംഗ് ലോസ്* | ~1% – 3% | ~3% – 7% |
| ഐഎസ്ഒ തെളിച്ചം | 86% – 90% (ബ്ലീച്ച് ചെയ്തത്) | സാധാരണയായി < 80% |
| ഈർപ്പത്തിന്റെ അളവ് | 4% - 7% | ഉയർന്ന വേരിയബിൾ |
| മികച്ച ആപ്ലിക്കേഷൻ | പ്രീമിയം, ഭക്ഷണം സുരക്ഷിതം, മെഡിക്കൽ | സാമ്പത്തികം, വ്യാവസായികം |
*കുറിപ്പ്: പരിവർത്തന നഷ്ടങ്ങൾ ഉദാഹരണ ശ്രേണികളാണ്; യഥാർത്ഥ മാലിന്യങ്ങൾ യന്ത്രത്തിന്റെ അവസ്ഥ, ടെൻഷൻ നിയന്ത്രണം, നിർദ്ദിഷ്ട പേപ്പർ ഗ്രേഡുകൾ എന്നിവയെ അടിസ്ഥാനമാക്കി വ്യാപകമായി വ്യത്യാസപ്പെടുന്നു.
വിർജിൻ പൾപ്പ് വിലയുടെ പ്രീമിയം വിപണി സാഹചര്യങ്ങൾക്കനുസരിച്ച് ചാഞ്ചാടുന്നതിനാൽ, വിർജിൻ ഫൈബർ എല്ലായ്പ്പോഴും കുറഞ്ഞ മൊത്തം ഉടമസ്ഥാവകാശ ചെലവ് (TCO) നൽകുമെന്ന് കരുതുന്നതിനുപകരം വാങ്ങുന്നവർ ബ്രേക്ക്-ഈവൻ വോള്യങ്ങൾ കണക്കാക്കണം. യഥാർത്ഥ ചെലവ്-കാര്യക്ഷമത നിർണ്ണയിക്കുന്നതിന്, ഒരു ശക്തമായ TCO മോഡൽ, മെഷിനറി ഡൗൺടൈമും നിലവിലെ മാർക്കറ്റ് പൾപ്പ് സൂചികകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ വിർജിൻ റോളുകളുടെ കുറഞ്ഞ മാലിന്യ ശതമാനവും കണക്കിലെടുക്കണം.
വാങ്ങുന്നയാളുടെ സ്ഥിരീകരണവും തീരുമാന ഘട്ടങ്ങളും
അടിസ്ഥാന സ്പെസിഫിക്കേഷനുകളും പ്രകടന മെട്രിക്കുകളും സ്ഥാപിക്കുന്നത് സംഭരണത്തിന്റെ ആദ്യ ഘട്ടം മാത്രമാണ്. വാങ്ങുന്നവർ അവരുടെ ലാബ് റിപ്പോർട്ടുകളിൽ വിശദമാക്കിയിരിക്കുന്ന പാരാമീറ്ററുകൾ നിറവേറ്റുന്നുവെന്ന് ഉറപ്പാക്കാൻ വിതരണക്കാരെ പ്രായോഗികമായി പരിശോധിക്കേണ്ടതുണ്ട്. ഒരു സ്റ്റാൻഡേർഡ് വെരിഫിക്കേഷൻ പതിവ് നടപ്പിലാക്കുന്നത് വിതരണ ശൃംഖലയെ ചെലവേറിയ വൈകല്യങ്ങളിൽ നിന്ന് സംരക്ഷിക്കുന്നു.
സാമ്പിൾ അവലോകനവും വിതരണക്കാരന്റെ ഡോക്യുമെന്റേഷനും
ഒരു കൊമേഴ്സ്യൽ വോളിയം ഓർഡറിൽ ഏർപ്പെടുന്നതിന് മുമ്പ്, വാങ്ങുന്നവർ സ്വന്തം കൺവെർട്ടിംഗ് ഉപകരണങ്ങളിൽ ഒരു ട്രയൽ നടത്താൻ ഒരു സാമ്പിൾ റോൾ അഭ്യർത്ഥിക്കണം.
പ്രധാന കാര്യങ്ങൾ
- ഹാർഡ് വുഡും സോഫ്റ്റ് വുഡ് വിർജിൻ ഫൈബറും തമ്മിലുള്ള അനുപാതം സ്ഥിരീകരിക്കുക, കാരണം സോഫ്റ്റ് വുഡ് ടെൻസൈൽ ശക്തി മെച്ചപ്പെടുത്തുന്നു, അതേസമയം ഹാർഡ് വുഡ് മൃദുത്വത്തെയും ബൾക്കിനെയും പിന്തുണയ്ക്കുന്നു.
- 12 മുതൽ 42 വരെ GSM അടിസ്ഥാന ഭാരം പരിധി, ഭാരം കുറഞ്ഞ ഫേഷ്യൽ ടിഷ്യു മുതൽ ഭാരം കൂടിയ ഹാൻഡ് ടവലുകൾ അല്ലെങ്കിൽ വൈപ്പുകൾ വരെ, ഉദ്ദേശിച്ച ഉൽപ്പന്നവുമായി പൊരുത്തപ്പെടുത്തുക.
- പരിവർത്തന സമയത്ത് ട്രാൻസിറ്റ് ഡീഗ്രഡേഷൻ, പൊട്ടൽ, വെബ് ബ്രേക്കുകൾ എന്നിവ കുറയ്ക്കുന്നതിന് 4% നും 7% നും ഇടയിൽ ഈർപ്പം ആവശ്യമാണ്.
- പ്രീമിയം, ഹോസ്പിറ്റാലിറ്റി, കൺസ്യൂമർ ഫേസിംഗ് ടിഷ്യു ഉൽപ്പന്നങ്ങൾ എന്നിവയിൽ ഉപയോഗിക്കുന്ന ബ്ലീച്ച് ചെയ്ത വിർജിൻ ഗ്രേഡുകൾക്ക് 86% മുതൽ 90% വരെ ISO തെളിച്ചം പരിശോധിക്കുക.
- പാരന്റ് റോളുകളുടെ വ്യാസം 1,000 മുതൽ 2,560 മില്ലിമീറ്റർ വരെയാകാം എന്നതിനാൽ, നിങ്ങളുടെ അൺവൈൻഡ് ഉപകരണവുമായി താരതമ്യം ചെയ്ത് റോൾ വീതി, വ്യാസം, കോർ വലുപ്പം എന്നിവ പരിശോധിക്കുക.
- റണ്ണബിലിറ്റിയും പൂർത്തിയായ ഉൽപ്പന്ന ഗുണനിലവാരവും സംരക്ഷിക്കുന്നതിന്, റീലിന്റെ അരികുകൾ, ചുളിവുകൾ, ദ്വാരങ്ങൾ, കാലിപ്പറിന്റെ സ്ഥിരത, കോർ ക്രഷ് എന്നിവ സ്വീകരിക്കുന്നതിന് മുമ്പ് പരിശോധിക്കുക.
പതിവ് ചോദ്യങ്ങൾ
ടിഷ്യു പാരന്റ് റോളുകൾ ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് വാങ്ങുന്നവർ എന്തൊക്കെ ഫൈബർ വിശദാംശങ്ങൾ അഭ്യർത്ഥിക്കണം?
വാങ്ങുന്നവർ ഹാർഡ് വുഡ്, സോഫ്റ്റ് വുഡ് അനുപാതം ഉൾപ്പെടെയുള്ള വെർജിൻ ഫൈബർ കോമ്പോസിഷൻ അഭ്യർത്ഥിക്കണം. സോഫ്റ്റ് വുഡ് ടെൻസൈൽ ശക്തിയും പ്രവർത്തനക്ഷമതയും പിന്തുണയ്ക്കുന്നു, അതേസമയം ഹാർഡ് വുഡ് ഫേഷ്യൽ ടിഷ്യു അല്ലെങ്കിൽ പ്രീമിയം ഉൽപ്പന്നങ്ങൾക്ക് മൃദുത്വവും ബൾക്കും മെച്ചപ്പെടുത്തുന്നു.
വെർജിൻ വുഡ് പൾപ്പ് ടിഷ്യു പാരന്റ് റോളുകൾക്ക് സാധാരണമായ GSM ശ്രേണി എന്താണ്?
അന്തിമ ഉൽപ്പന്നത്തെ ആശ്രയിച്ച് സാധാരണ അടിസ്ഥാന ഭാരം 12 മുതൽ 42 GSM വരെയാണ്. താഴ്ന്ന GSM മൃദുവായ ഫേഷ്യൽ അല്ലെങ്കിൽ ടോയ്ലറ്റ് ടിഷ്യൂവിന് അനുയോജ്യമാണ്, അതേസമയം ഉയർന്ന GSM ഹാൻഡ് ടവലുകൾക്കും വൈപ്പിംഗ് ഉൽപ്പന്നങ്ങൾക്കും കൂടുതൽ അനുയോജ്യമാണ്.
പാരന്റ് റോൾ റിപ്പോർട്ടിൽ ഈർപ്പം പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
ഈർപ്പം സാധാരണയായി 4% നും 7% നും ഇടയിലായിരിക്കണം. 7% ത്തിൽ കൂടുതൽ, റോളുകൾ ഗതാഗത സമയത്ത് വിഘടിച്ചേക്കാം; 4% ൽ താഴെ, ഷീറ്റ് പൊട്ടുകയും സ്ലിറ്റിംഗ്, എംബോസിംഗ് അല്ലെങ്കിൽ റിവൈൻഡിംഗ് സമയത്ത് വെബ് ബ്രേക്കുകൾക്ക് കാരണമാവുകയും ചെയ്യും.
ബ്ലീച്ച് ചെയ്ത വിർജിൻ ടിഷ്യു റോളുകൾക്ക് എത്ര തെളിച്ച നില ഉണ്ടായിരിക്കണം?
ബ്ലീച്ച് ചെയ്ത വിർജിൻ ടിഷ്യു ഗ്രേഡുകൾക്ക്, വാങ്ങുന്നവർ സാധാരണയായി ഏകദേശം 86% മുതൽ 90% വരെ ISO തെളിച്ചം സ്ഥിരീകരിക്കണം. റീട്ടെയിൽ, ഹോസ്പിറ്റാലിറ്റി, ഫേഷ്യൽ ടിഷ്യു, പ്രീമിയം ശുചിത്വ ഉൽപ്പന്നങ്ങൾ എന്നിവയ്ക്ക് ഇത് പ്രത്യേകിച്ചും പ്രധാനമാണ്.
അനുയോജ്യത പരിവർത്തനം ചെയ്യുന്നതിന് ഏതൊക്കെ റോൾ അളവുകളാണ് പരിശോധിക്കേണ്ടത്?
വാങ്ങുന്നവർ അവരുടെ അൺവൈൻഡറുകൾ ഉപയോഗിച്ച് റോൾ വീതി, വ്യാസം, കോർ വലുപ്പം എന്നിവ സ്ഥിരീകരിക്കണം. സാധാരണ വ്യാസം 1,000 മുതൽ 2,560 മില്ലിമീറ്റർ വരെയാണ്, അതേസമയം കോറുകൾ ഉപകരണത്തെ ആശ്രയിച്ച് 76 മില്ലിമീറ്റർ, 150 മില്ലിമീറ്റർ അല്ലെങ്കിൽ അതിൽ കൂടുതലാകാം.
പോസ്റ്റ് സമയം: സെപ്റ്റംബർ-13-2026