
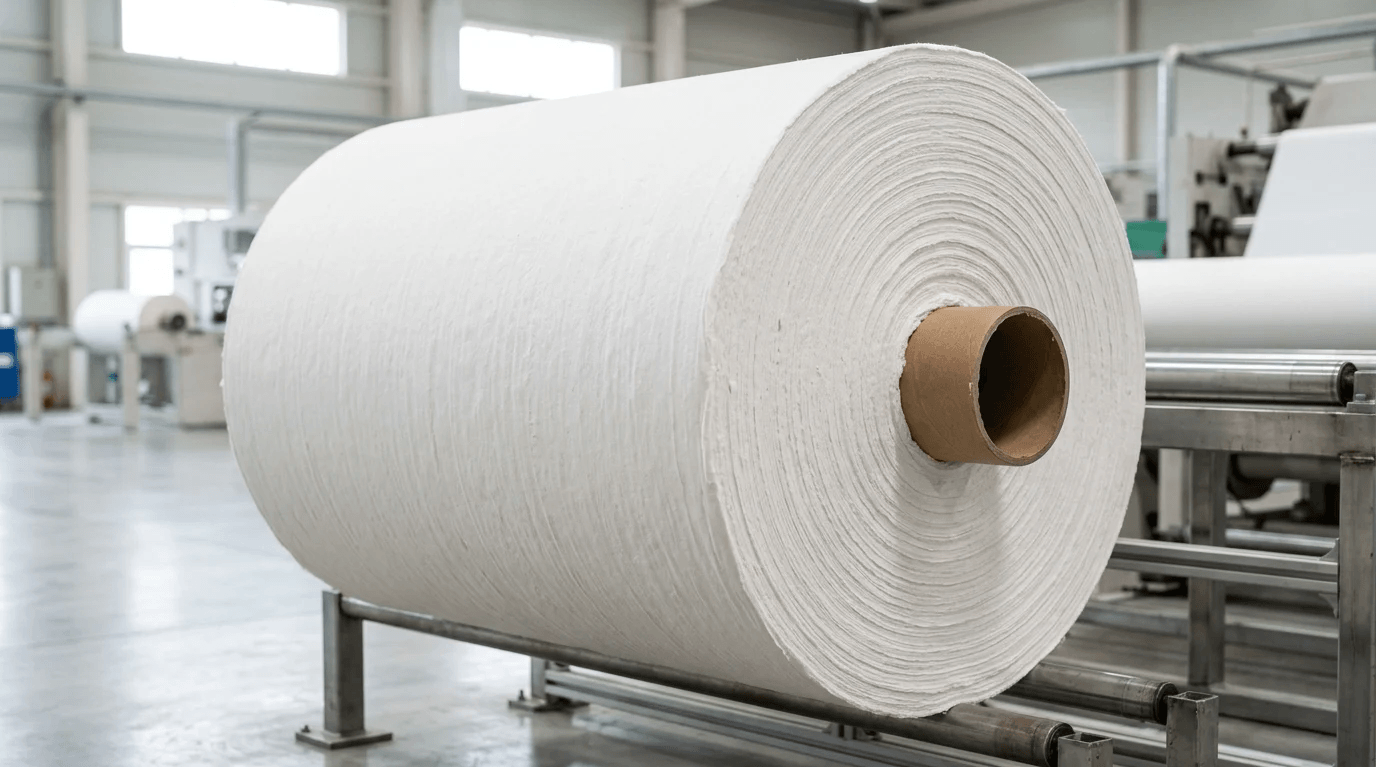
किसी टिशू उत्पाद की कोमलता, अवशोषण क्षमता और रूपांतरण क्षमता काफी हद तक रिवाइंडर तक पहुंचने से पहले ही तय हो जाती है। खरीदारों के लिए असली सवाल सिर्फ यह नहीं है कि रोल शुद्ध लकड़ी के गूदे से बना है या नहीं, बल्कि यह है कि क्या आपूर्तिकर्ता की रिपोर्ट यह साबित करती है कि यह कुशलतापूर्वक काम कर सकता है और लक्षित बाजार मानक को पूरा करता है।फाइबर संरचना, जीएसएम, चमक, नमी, रोल आयाम, अवशोषण क्षमता और मजबूती संबंधी डेटाये सभी कारक उत्पादन, डाउनटाइम और तैयार उत्पाद की गुणवत्ता को प्रभावित करते हैं। यह मार्गदर्शिका बताती है कि खरीद और तकनीकी टीमों को टिशू पेरेंट रोल स्पेसिफिकेशन शीट में किन बातों की जाँच करनी चाहिए, 12-42 जीएसएम और 4%-7% नमी जैसे महत्वपूर्ण आंकड़ों की व्याख्या कैसे करें, और कौन से भौतिक दोष रूपांतरण प्रक्रिया को बाधित कर सकते हैं।
पुष्टि करने के लिए मुख्य विशिष्टताएँ
जब किसी वस्तु की तलाश कर रहे होंवर्जिन वुड पल्प टिशू पैरेंट रोलबुनियादी विशिष्टताओं का सत्यापन निर्बाध रूपांतरण कार्यों को सुनिश्चित करने के लिए आवश्यक है। ये जंबो रोल आधारशिला का काम करते हैं।ऊतक उत्पादनचाहे कोई कारखाना लक्जरी फेशियल टिशू का निर्माण करे या औद्योगिक पोंछने वाले उत्पादों का, इनपुट सब्सट्रेट ही अंतिम गुणवत्ता निर्धारित करता है। खरीद आदेश जारी करने से पहले खरीद टीमों को आपूर्तिकर्ता रिपोर्ट में विशिष्ट मापदंडों को सत्यापित करना आवश्यक है।
फाइबर की मात्रा, चमक और जीएसएम
किसी भी आपूर्तिकर्ता की रिपोर्ट में जाँच करने वाला पहला मापदंड उसकी संरचना है। मानक प्रीमियम टिशू के लिए कठोर लकड़ी और नरम लकड़ी के कच्चे रेशों का सावधानीपूर्वक संतुलित मिश्रण आवश्यक है। इष्टतम अनुपात उपयोग के आधार पर भिन्न होता है: नरम लकड़ी का गूदा मशीन की सुचारू संचालन क्षमता के लिए आवश्यक तन्यता शक्ति प्रदान करता है।भारी-भरकम हाथ के तौलिएजबकि हार्डवुड पल्प चेहरे के टिशू के लिए आदर्श कोमलता और मोटाई प्रदान करता है। फाइबर संरचना के साथ-साथ, खरीदारों को आधार भार का भी मूल्यांकन करना चाहिए, जो आमतौर पर 12 से 42 जीएसएम तक होता है, यह इस बात पर निर्भर करता है कि इसका उपयोग किस प्रकार किया जा रहा है।नाजुक चेहरे के ऊतकया फिर एक मजबूत वाइप।
लक्जरी और हॉस्पिटैलिटी बाजारों में उपभोक्ताओं को आकर्षित करने के लिए चमक एक और महत्वपूर्ण कारक है। ब्लीच्ड वर्जिन ग्रेड के लिए लैब रिपोर्ट में ISO चमक स्तर 86% और 90% के बीच होना चाहिए। इसके विपरीत, अनब्लीच्ड वर्जिन पल्प का उपयोग अक्सर विशिष्ट औद्योगिक और खाद्य-सेवा अनुप्रयोगों में किया जाता है, जिनकी ऑप्टिकल आवश्यकताएं काफी भिन्न होती हैं। यदि कोई सुविधा स्रोत का उपयोग कर रही हैकस्टम पैरेंट रोलइन प्रकाशीय मापदंडों की सटीकता सुनिश्चित करने से तैयार माल में वांछित रूप-रंग बना रहेगा।
खरीद टीमों को वितरित नमी की मात्रा की भी पुष्टि करनी चाहिए। एक महत्वपूर्ण सब्सट्रेट विशेषता के रूप में,प्रीमियम पैरेंट रोलकागज में नमी का स्तर 4% से 7% के बीच होना चाहिए। 7% से अधिक नमी परिवहन के दौरान क्षति का कारण बन सकती है, जबकि 4% से कम नमी कागज को भंगुर बना देती है, जिससे स्लिटिंग या एम्बॉसिंग के दौरान कागज के टूटने का खतरा बढ़ जाता है।
रोल की चौड़ाई, व्यास और कोर का आकार
भौतिक आयाम कारखाने में मशीन की अनुकूलता निर्धारित करते हैं और शिपिंग व्यवस्था को प्रभावित करते हैं। मूल रोल को अत्यधिक आयामों—जैसे 5,520 मिमी तक की चौड़ाई—के साथ निर्मित किया जा सकता है, लेकिन ये मानक स्टॉक आकार के बजाय मशीन की अधिकतम क्षमता को दर्शाते हैं। खरीदारों को आमतौर पर अपने विशिष्ट अनवाइंडर के अनुरूप सटीक स्लिट-चौड़ाई की आवश्यकताएं निर्दिष्ट करनी होती हैं। व्यास 1,000 से 2,560 मिमी तक होते हैं; हालांकि मानक समुद्री शिपिंग कंटेनरों के भीतर स्थान को अनुकूलित करने के लिए अक्सर 1,150 मिमी व्यास का चयन किया जाता है, लेकिन अंततः इष्टतम आकार खरीदार की उपकरण संबंधी सीमाओं से मेल खाना चाहिए।
कोर का आकार भी उतना ही महत्वपूर्ण है। हालांकि 76 मिमी (3 इंच) का कोर आम है, लेकिन यह हर जगह इस्तेमाल नहीं होता; कई मूल रोल में 150 मिमी या उससे बड़े कोर का उपयोग किया जाता है। कोर के आयामों की जांच करने से यह सुनिश्चित होता है कि यह कारखाने के अनवाइंड चक के साथ संगत है और प्रसंस्करण के दौरान स्थिर तनाव नियंत्रण बनाए रखता है। वहीं, परिवहन के दौरान सुरक्षा कोर के आकार पर नहीं, बल्कि उचित रैपिंग और हैंडलिंग प्रोटोकॉल पर निर्भर करती है।
बुनियादी आयामों के अलावा, खरीदारों को मूल रोल में मौजूद गंभीर दोषों की जांच करनी चाहिए। मानक जांच सूची में रील-एज की स्थिति, मशीन डायरेक्शन (एमडी) कैलिपर की एकरूपता और झुर्रियों या छेदों की अनुपस्थिति शामिल हैं। कोर क्रश से भी सख्ती से बचना चाहिए, क्योंकि क्षतिग्रस्त कोर सही ढंग से चकिंग में बाधा डालता है। ये भौतिक मानदंड ही रील खोलने की सफलता के मुख्य निर्धारक हैं।
प्रदर्शन और गुणवत्ता तुलना
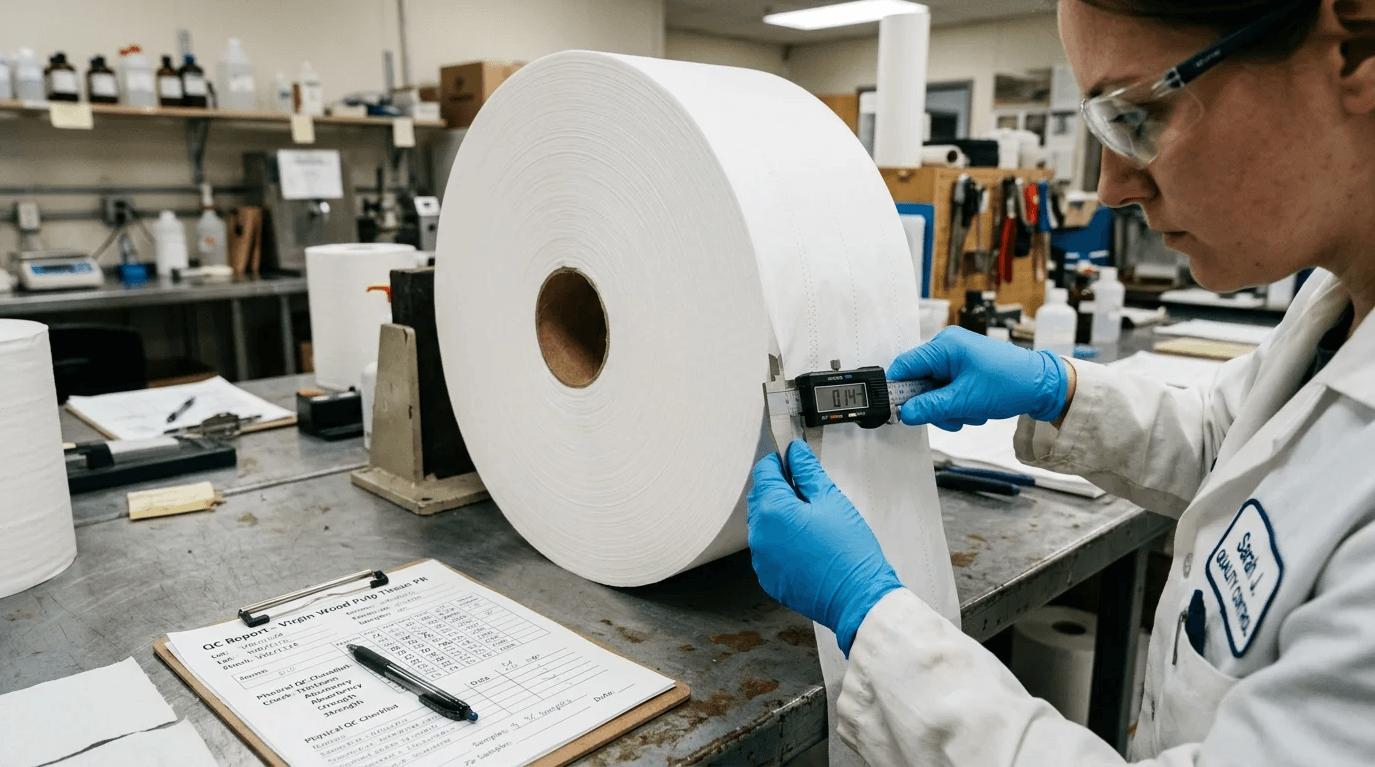
आयामी विशिष्टताओं के अलावा, खरीदारों को यह भी मूल्यांकन करना चाहिए कि मूल रोल उच्च गति वाली रूपांतरण लाइनों पर कैसा प्रदर्शन करता है। मूल रोल एक अर्ध-तैयार सब्सट्रेट के रूप में कार्य करता है जिसे कठोर स्लिटिंग, एम्बॉसिंग, लैमिनेटिंग और परफोरेटिंग प्रक्रियाओं से गुजरना पड़ता है। वर्जिन फाइबर के यांत्रिक प्रदर्शन को समझना वैकल्पिक सामग्रियों की तुलना में इसके चयन को उचित ठहराने में सहायक होता है और यांत्रिक तनाव के तहत विश्वसनीय प्रसंस्करण सुनिश्चित करता है।
फाइबर की शुद्धता, अवशोषण क्षमता और मजबूती
शुद्ध लकड़ी का गूदा बेहतर यांत्रिक प्रदर्शन प्रदान करता है, जिसकी पुष्टि ISO 12625 श्रृंखला जैसे मानकीकृत परीक्षणों का उपयोग करके की जानी चाहिए। मानक का व्यापक रूप से उल्लेख करने के बजाय, कन्वर्टर्स को विशिष्ट मापदंडों पर ध्यान देना चाहिए: मशीन दिशा (MD) और क्रॉस दिशा (CD) तन्यता शक्ति के लिए ISO 12625-4, ISO 12625-8।जल-अवशोषण समयक्षमता और मोटाई, आयतन और विशिष्ट आयतन के लिए ISO 12625-3 का उपयोग करें। कोमलता का मूल्यांकन EMTEC टिश्यू सॉफ्टनेस एनालाइजर (TSA) या हैंडल-ओ-मीटर जैसे विशेष परीक्षण विधियों का उपयोग करके अलग से किया जाना चाहिए। रूपांतरण करते समय ये कारक महत्वपूर्ण हैं।हाथ तौलिया माता-पिता रोलजहां तीव्र अवशोषण क्षमता और भौतिक स्थायित्व प्राथमिक आवश्यकताएं हैं।
इसके अलावा, कन्वर्टर्स को क्रॉस-डायरेक्शनल (सीडी) बेसिस-वेट प्रोफाइल की एकरूपता के साथ-साथ लिंट और धूल के उत्पादन का भी मूल्यांकन करना चाहिए। स्वच्छ कन्वर्टिंग वातावरण और उच्च गुणवत्ता वाले अंतिम उत्पाद को बनाए रखने के लिए धूल का निम्न स्तर महत्वपूर्ण है, जबकि एक समान सीडी बेसिस-वेट प्रोफाइल लगातार वाइंडिंग सुनिश्चित करता है और मशीन पर टेलीस्कोपिंग को रोकता है।
वर्जिन और वैकल्पिक ग्रेड के बीच के समझौते
खरीद विभाग लागत कम करने के लिए पुनर्चक्रित ग्रेड का मूल्यांकन कर सकते हैं, लेकिन उत्पादन में इसके नुकसान काफी महत्वपूर्ण हैं। वर्जिन वुड पल्प में अत्यधिक एकसमान फाइबर संरचना होती है, जिससे मशीन की कार्यक्षमता उत्कृष्ट होती है, जिसके परिणामस्वरूप वेब ब्रेक कम होते हैं और डाउनटाइम कम होता है। हालांकि, वर्जिन पल्प की कीमत आमतौर पर काफी अधिक होती है, जिसका अर्थ है कि कार्यक्षमता और अपशिष्ट प्रबंधन के तर्क तभी मान्य होते हैं जब अंतिम उत्पाद की स्थिति और निरंतर उत्पादन उच्च इनपुट लागत को उचित ठहराते हैं।
| विशेषता | वर्जिन वुड पल्प | पुनर्चक्रित लुगदी |
|---|---|---|
| उदाहरण स्वरूप रूपांतरण हानि* | ~1% – 3% | ~3% – 7% |
| आईएसओ चमक | 86% – 90% (ब्लीच किया हुआ) | आमतौर पर < 80% |
| नमी की मात्रा | 4% – 7% | अत्यधिक परिवर्तनशील |
| सर्वश्रेष्ठ आवेदन | प्रीमियम, खाद्य-सुरक्षित, चिकित्सा | अर्थव्यवस्था, औद्योगिक |
*नोट: रूपांतरण हानियाँ केवल उदाहरण के तौर पर दर्शाई गई सीमाएँ हैं; वास्तविक अपशिष्ट मशीन की स्थिति, तनाव नियंत्रण और विशिष्ट कागज़ की गुणवत्ता के आधार पर व्यापक रूप से भिन्न होता है।
क्योंकि वर्जिन पल्प की कीमत बाजार की स्थितियों के अनुसार घटती-बढ़ती रहती है, इसलिए खरीदारों को ब्रेक-ईवन मात्रा की गणना करनी चाहिए, न कि यह मान लेना चाहिए कि वर्जिन फाइबर हमेशा कुल स्वामित्व लागत (टीसीओ) को कम करता है। एक मजबूत टीसीओ मॉडल में मशीनरी के कम डाउनटाइम और वर्तमान बाजार पल्प सूचकांकों के मुकाबले वर्जिन रोल्स के कम अपशिष्ट प्रतिशत को ध्यान में रखना चाहिए ताकि वास्तविक लागत-दक्षता का निर्धारण किया जा सके।
खरीदार सत्यापन और निर्णय के चरण
बुनियादी विनिर्देशों और प्रदर्शन मापदंडों को स्थापित करना खरीद प्रक्रिया का पहला चरण मात्र है। खरीदारों को आपूर्तिकर्ताओं की व्यावहारिक रूप से जांच करनी चाहिए ताकि यह सुनिश्चित हो सके कि वे अपनी प्रयोगशाला रिपोर्टों में उल्लिखित मापदंडों पर खरे उतरते हैं। मानकीकृत सत्यापन प्रक्रिया को लागू करने से आपूर्ति श्रृंखला को महंगे दोषों से बचाया जा सकता है।
नमूना समीक्षा और आपूर्तिकर्ता दस्तावेज़ीकरण
वाणिज्यिक मात्रा में ऑर्डर देने से पहले, खरीदारों को अपने स्वयं के रूपांतरण उपकरण पर परीक्षण करने के लिए एक नमूना रोल का अनुरोध करना चाहिए।
चाबी छीनना
- हार्डवुड और सॉफ्टवुड वर्जिन फाइबर के अनुपात की पुष्टि करें क्योंकि सॉफ्टवुड तन्यता शक्ति को बढ़ाता है जबकि हार्डवुड कोमलता और आयतन को बनाए रखता है।
- 12 से 42 जीएसएम के आधार भार सीमा को इच्छित उत्पाद के अनुरूप चुनें, चाहे वह हल्का फेशियल टिशू हो या भारी हैंड टॉवल या वाइप्स।
- परिवहन के दौरान होने वाली क्षति, भंगुरता और वेब टूटने को कम करने के लिए नमी की मात्रा 4% और 7% के बीच होनी चाहिए।
- प्रीमियम, हॉस्पिटैलिटी और उपभोक्ता-केंद्रित टिशू उत्पादों में उपयोग किए जाने वाले ब्लीच्ड वर्जिन ग्रेड के लिए 86% से 90% की आईएसओ ब्राइटनेस को सत्यापित करें।
- अपने अनवाइंड उपकरण के अनुसार रोल की चौड़ाई, व्यास और कोर के आकार की जांच करें, क्योंकि मूल रोल का व्यास 1,000 से 2,560 मिमी तक हो सकता है।
- उत्पाद की सुचारू संचालन क्षमता और तैयार उत्पाद की गुणवत्ता सुनिश्चित करने के लिए स्वीकृति से पहले रील के किनारों, झुर्रियों, छेदों, कैलिपर की एकरूपता और कोर क्रश का निरीक्षण करें।
अक्सर पूछे जाने वाले प्रश्नों
टिशू पेरेंट रोल ऑर्डर करने से पहले खरीदारों को फाइबर के बारे में कौन-कौन सी जानकारी मांगनी चाहिए?
खरीदारों को शुद्ध रेशे की संरचना के बारे में जानकारी लेनी चाहिए, जिसमें कठोर लकड़ी और नरम लकड़ी का अनुपात भी शामिल हो। नरम लकड़ी तन्यता शक्ति और सुवाह्यता प्रदान करती है, जबकि कठोर लकड़ी चेहरे के ऊतकों या प्रीमियम उत्पादों के लिए कोमलता और आयतन बढ़ाती है।
वर्जिन वुड पल्प टिशू पैरेंट रोल के लिए सामान्य जीएसएम रेंज क्या है?
उत्पाद के प्रकार के आधार पर, सामान्य आधार भार 12 से 42 जीएसएम तक होता है। कम जीएसएम वाले कपड़े मुलायम फेशियल या टॉयलेट टिशू के लिए उपयुक्त होते हैं, जबकि उच्च जीएसएम वाले कपड़े हैंड टॉवल और पोंछने वाले उत्पादों के लिए अधिक उपयुक्त होते हैं।
अभिभावक उपस्थिति रिपोर्ट में नमी की मात्रा क्यों महत्वपूर्ण है?
सामान्यतः नमी का स्तर 4% से 7% के बीच रहना चाहिए। 7% से अधिक नमी होने पर, परिवहन के दौरान रोल खराब हो सकते हैं; 4% से कम नमी होने पर, शीट भंगुर हो सकती है और स्लिटिंग, एम्बॉसिंग या रीवाइंडिंग के दौरान वेब ब्रेक का कारण बन सकती है।
ब्लीच किए गए वर्जिन टिशू रोल की चमक का स्तर कितना होना चाहिए?
ब्लीच्ड वर्जिन टिशू ग्रेड के लिए, खरीदारों को आमतौर पर ISO ब्राइटनेस लगभग 86% से 90% तक सुनिश्चित करनी चाहिए। यह खुदरा, आतिथ्य, फेशियल टिशू और प्रीमियम स्वच्छता उत्पादों के लिए विशेष रूप से महत्वपूर्ण है।
रूपांतरण अनुकूलता के लिए रोल के किन आयामों की जाँच करनी चाहिए?
खरीदारों को अपने अनवाइंडर्स के अनुसार रोल की चौड़ाई, व्यास और कोर के आकार की पुष्टि कर लेनी चाहिए। सामान्य व्यास 1,000 से 2,560 मिमी तक होते हैं, जबकि कोर का आकार उपकरण के आधार पर 76 मिमी, 150 मिमी या इससे अधिक हो सकता है।
पोस्ट करने का समय: 13 सितंबर 2026