
Por qué el ancho del rollo de papel Kraft es importante en la conversión
Al configurar una línea de conversión, es fundamental que las dimensiones sean correctas.rollos de papel kraftLa alimentación de maquinaria de alta velocidad y el ancho elegido impactan directamente en todo, desde la velocidad de producción hasta el desperdicio de material. Las limitaciones estrictas de la máquina, como el ancho máximo del soporte de desenrollado, la capacidad de la cortadora y el diámetro exterior máximo, a menudo determinan lo factible.dimensiones del rollode forma más directa que las especificaciones del material por sí solas.
Con equipos de conversión modernos que alcanzan velocidades de entre 150 y 300 metros por minuto, incluso una ligera discrepancia en las dimensiones del rollo puede provocar tiempos de inactividad significativos. Comprender cómo interactúa el ancho con el resto de las especificaciones del papel y los límites físicos de la maquinaria es fundamental para mantener operaciones fluidas y rentables.
¿Qué ancho de rollo incluye más allá de la medida indicada?
Si bien el ancho que figura en la hoja de especificaciones es importante, las dimensiones físicas de un rollo dependen de otros factores. Los compradores deben tener en cuenta la tolerancia de los bordes, que suele oscilar entre +/- 2 mm y 5 mm, según la precisión de corte de la fábrica.
Además, las dimensiones del núcleo —generalmente diámetros internos estándar de 3 o 6 pulgadas— determinan cómo se monta el rollo en el soporte de desenrollado. Cuandoun rolloUna vez cargada, el diámetro exterior y el perfil exacto del borde determinan la eficacia con la que la banda se desplaza por la máquina sin desviarse de su alineación ni exceder las holguras físicas del equipo.
Cómo el gramaje, la longitud del rollo, la estabilidad del bobinado y la resistencia a la tracción afectan al rendimiento
El ancho no actúa de forma aislada; interactúa fuertemente con otras propiedades físicas. Por ejemplo, una banda ancha de papel ligero de 50 g/m² se comportará de manera muy diferente bajo tensión que un cartón grueso de 120 g/m².
La longitud del rollo es igualmente crucial. Para un ancho y gramaje determinados, un rollo más largo aumenta el diámetro exterior total. Si la longitud del rollo hace que el diámetro exterior supere la capacidad máxima del soporte de desenrollado, el rollo no se podrá montar, independientemente de que el ancho sea el adecuado.
La estabilidad del bobinado también es crucial. Si un rollo ancho se enrolla demasiado flojo, sufre deformación telescópica, donde los bordes se desplazan hacia afuera durante el transporte o el desenrollado, provocando roturas en la banda. Además, la resistencia a la tracción del papel, especialmente la relación entre la dirección de la máquina (MD) y la dirección transversal (CD), determina cuánta tensión puede soportar la banda ancha antes de romperse o arrugarse a lo largo de su extensión.
Cómo comparar las opciones de ancho de rollo de papel Kraft antes de comprar
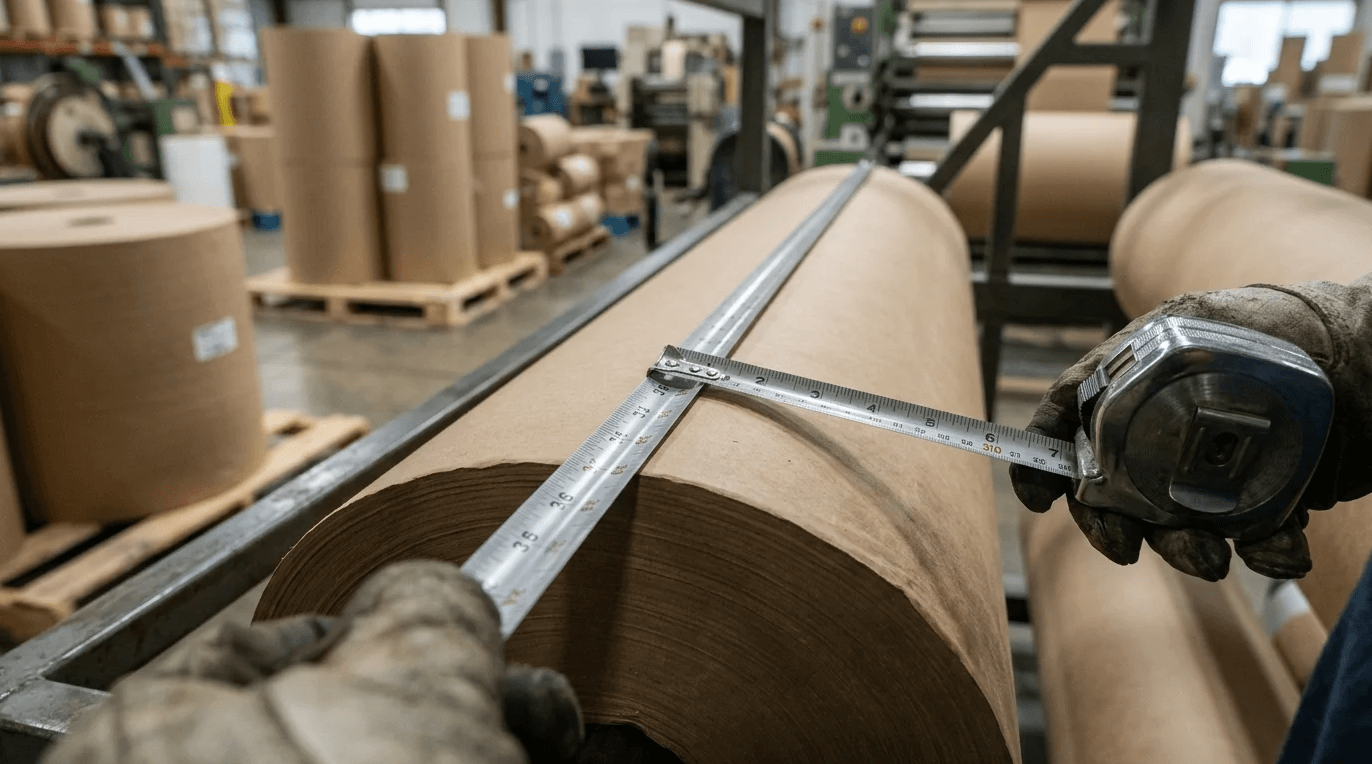
Para obtener los materiales adecuados, es necesario analizar detenidamente la oferta de los proveedores frente a las exigencias de la maquinaria. Comparar las opciones requiere equilibrar los costos iniciales con la eficiencia de la producción a largo plazo.
Los anchos estándar están fácilmente disponibles y son más fáciles de conseguir rápidamente, pero los tamaños personalizados pueden requerir cantidades mínimas de pedido (CMP) más elevadas, lo que convierte el volumen en un factor decisivo en el proceso de adquisición. Además, los equipos de compras globales deben tener en cuenta las diferencias regionales en los anchos estándar —como el uso del sistema métrico frente al imperial— para garantizar que un ancho estándar esté realmente disponible dentro de su cadena de suministro específica.
También es importante tener en cuenta que los anchos personalizados están fundamentalmente limitados por el ancho de la hoja de la máquina papelera anterior y las restricciones de la rebobinadora cortadora. Una fábrica solo puede cortarroles parentalesen combinaciones que minimicen sus propios residuos de recorte, lo que significa que los tamaños personalizados vienen determinados por las dimensiones del rollo principal, y no únicamente por las cantidades mínimas de pedido o las tarifas de corte.
Puntos clave para comparar especificaciones y presupuestos de proveedores
Al solicitar cotizaciones yevaluación de proveedoresLos compradores deben considerar algunas variables específicas más allá del precio por tonelada. Las opciones de envío y los costos de corte influyen en el precio final. Estandarizar el uso de anchos comunes suele evitar los recargos por cortes personalizados.
Como se muestra en la tabla a continuación, los anchos personalizados suelen requerir cantidades mínimas más altas y tiempos de espera más prolongados, por lo que las estrategias de adquisición deben equilibrar estas limitaciones logísticas con el ahorro de material que supone un ajuste perfecto a la máquina.
Nota: Las cifras de la tabla siguiente son estimaciones generales; las cantidades mínimas de pedido, los plazos de entrega y los costes de corte exactos variarán significativamente según el proveedor, la región y el volumen del pedido.
| Especificación | Anchos estándar (por ejemplo, 900 mm, 1200 mm) | Anchos personalizados |
|---|---|---|
| Cantidad mínima de pedido típica | De 1 a 2 toneladas métricas | De 3 a 5 toneladas métricas |
| Plazo de entrega | De 1 a 2 semanas | De 4 a 6 semanas |
| Prima de costo | Precio base de mercado | Tarifa de corte de entre +5% y +15%. |
| Recorte de residuos | Mayor (si no es un ajuste perfecto de la máquina) | Recorte optimizado del borde lateral (residuos de configuración/núcleo restantes) |
El uso de una matriz de comparación como la anterior ayuda a los equipos de compras a identificar rápidamente si el ahorro en el desperdicio de recortes de bordes laterales compensa los costos adicionales asociados con el corte a medida.
En qué se diferencian los papeles vírgenes, reciclados, recubiertos, encerados y aptos para uso alimentario.
Más allá de las dimensiones, la composición del papel cambia su forma de discurrir por la línea, influyendo directamente en la selección del ancho.Papel kraft virgenOfrece la máxima resistencia al desgarro y rigidez, lo que le permite soportar bandas más anchas sin romperse bajo una alta tensión de la máquina.
El kraft reciclado, si bien es más ecológico y rentable, a veces tiene una resistencia a la tracción ligeramente menor. Esto requiere un control de tensión cuidadoso enrollos más anchos—o un cambio deliberado a anchos más estrechos— para evitar desgarros. Las variantes recubiertas y enceradas incorporan barreras contra la humedad y la grasa, pero aumentan el grosor y el peso. Este mayor volumen implica que un rollo de un ancho y largo específicos tendrá un diámetro exterior mayor que el papel sin recubrimiento, lo que podría exceder los límites del soporte de desenrollado. Finalmente, si bien los papeles aptos para uso alimentario deben cumplir con estrictas normas de contacto, estas certificaciones no alteran físicamente las propiedades de tracción ni el grosor de la banda, lo que significa que no tienen un impacto directo en la selección del ancho del rollo ni en los límites de tensión de la máquina.
Pasos prácticos para elegir el ancho adecuado del rollo de papel kraft
Para pasar de la teoría a la práctica en la fábrica se requieren cálculos precisos y una comprensión clara del producto final. El objetivo es maximizar la cantidad de material útil, manteniendo al mismo tiempo el buen funcionamiento de las máquinas de conversión.
Una línea bien optimizada debe procurar que el desperdicio de recortes laterales sea inferior al 3 % o 5 % del ancho total del rollo, garantizando así que los costes de material no reduzcan los márgenes de beneficio de los productos terminados. Es importante distinguir este desperdicio lateral del desperdicio total del proceso, ya que el desperdicio por preparación, el desperdicio de núcleos y los daños ocasionales en los bordes seguirán ocurriendo independientemente de la optimización del ancho.
Conclusiones clave
- Antes de seleccionar un rollo de papel kraft, confirme el ancho máximo de desenrollado, la capacidad de corte, el tamaño del núcleo y el límite del diámetro exterior de la línea de conversión.
- Al especificar el ancho del rollo de papel kraft, tenga en cuenta una tolerancia de corte normal de aproximadamente +/-2 mm a 5 mm.
- Comprueba conjuntamente el gramaje, la longitud del rollo y el diámetro exterior, ya que un rollo con el ancho correcto aún puede ser demasiado grande para montarlo.
- Elija anchos estándar para un abastecimiento más rápido, pero evalúe los anchos personalizados cuando la reducción de desperdicios compense los MOQ más altos.
- Evalúe la estabilidad del bobinado y la resistencia a la tracción MD/CD antes de utilizar rollos anchos de papel kraft a una velocidad de 150 a 300 metros por minuto.
Preguntas frecuentes
¿Por qué es importante el ancho del rollo de papel kraft en una línea de conversión?
El ancho del rollo afecta al ajuste de la máquina, el seguimiento de la banda, la velocidad de producción y el desperdicio. Una discrepancia con el soporte de desenrollado, la cortadora o los límites de espacio libre puede provocar tiempos de inactividad, incluso si el tipo de papel es el correcto.
¿Qué tolerancia deben esperar los compradores en cuanto al ancho del rollo de papel kraft?
La tolerancia típica en los bordes es de aproximadamente +/-2 mm a 5 mm, dependiendo de la precisión de corte de la fresadora. Confirme siempre la tolerancia antes de realizar el pedido, especialmente para trabajos de conversión de alta velocidad o con márgenes reducidos.
¿Cómo interactúan el ancho del rollo y el diámetro exterior?
Para el mismo gramaje, un rollo más ancho o más largo puede aumentar el tamaño total del rollo y la carga de manipulación. Si el diámetro exterior excede el límite del soporte de desenrollado, el rollo no se puede utilizar de forma segura.
¿El ancho estándar de un rollo de papel kraft es siempre la mejor opción?
Los anchos estándar suelen ser más fáciles de conseguir y pueden reducir los costos, pero no siempre son la opción más eficiente. Los anchos personalizados pueden reducir el desperdicio de material si el volumen del pedido justifica la cantidad mínima de pedido (MOQ).
¿Qué tamaño de núcleo es común en los rollos de papel kraft?
Los diámetros internos más comunes para los núcleos son de 3 y 6 pulgadas. El tamaño correcto del núcleo debe coincidir con el eje o el sistema de mandril de la línea de conversión para garantizar un montaje y desenrollado estables.
Fecha de publicación: 27 de octubre de 2026