
چرا عرض رول کاغذ کرافت در تبدیل اهمیت دارد؟
هنگام تنظیم خط تبدیل، درست بودن ابعاد بسیار مهم است.رولهای کاغذ کرافتماشینآلات پرسرعت را تغذیه میکنند و عرض انتخاب شده مستقیماً بر همه چیز، از سرعت تولید گرفته تا ضایعات مواد، تأثیر میگذارد. محدودیتهای سخت ماشین - مانند حداکثر عرض قفسه باز کردن، ظرفیت برش و حداکثر قطر بیرونی - اغلب موارد ممکن را تعیین میکنند.ابعاد رولمستقیمتر از مشخصات مواد به تنهایی.
با توجه به اینکه تجهیزات تبدیل مدرن با سرعت ۱۵۰ تا ۳۰۰ متر در دقیقه کار میکنند، حتی یک عدم تطابق جزئی در ابعاد رول میتواند باعث خرابی قابل توجهی شود. درک چگونگی تعامل عرض با سایر مشخصات کاغذ و محدودیتهای فیزیکی ماشینآلات برای روان و مقرون به صرفه نگه داشتن عملیات ضروری است.
عرض رول فراتر از اندازه اعلام شده شامل چه مواردی میشود؟
اگرچه عرض روی برگه مشخصات مهم است، اما ابعاد فیزیکی یک رول شامل عوامل دیگری نیز میشود. خریداران باید تلرانس لبه را در نظر بگیرند که معمولاً بسته به دقت برش دستگاه نورد، از +/- 2 میلیمتر تا 5 میلیمتر متغیر است.
علاوه بر این، ابعاد هسته - که معمولاً قطر داخلی استاندارد 3 یا 6 اینچ دارند - نحوه نصب رول روی پایه بازشو را تعیین میکنند. چه زمانییک رولوقتی بارگذاری میشود، قطر بیرونی و پروفیل دقیق لبه، تعیین میکنند که تار عنکبوت چقدر خوب در دستگاه حرکت میکند، بدون اینکه از تراز خارج شود یا از فواصل فیزیکی تجهیزات تجاوز کند.
چگونه وزن، طول رول، پایداری سیمپیچ و استحکام کششی بر عملکرد تأثیر میگذارند
عرض در خلأ عمل نمیکند؛ بلکه به شدت با سایر خواص فیزیکی در تعامل است. برای مثال، یک شبکه گسترده از کاغذ سبک وزن 50 GSM تحت کشش رفتار بسیار متفاوتی نسبت به یک تخته سنگین 120 GSM خواهد داشت.
طول رول نیز به همان اندازه حیاتی است. برای یک عرض و وزن مشخص، یک رول بلندتر، قطر بیرونی کل را افزایش میدهد. اگر طول رول، قطر بیرونی را فراتر از حداکثر ظرفیت پایه بازشو قرار دهد، رول قابل نصب نیست، صرف نظر از اینکه عرض کاملاً مناسب باشد یا خیر.
پایداری پیچش نیز بسیار مهم است. اگر یک رول عریض خیلی شل پیچیده شود، دچار پدیده تلسکوپی شدن میشود، که در آن لبهها در حین حمل و نقل یا باز شدن به سمت بیرون فشار میآورند و باعث پارگی تار میشوند. علاوه بر این، مقاومت کششی کاغذ، به ویژه نسبت بین جهت ماشین (MD) و جهت عرضی (CD)، تعیین میکند که تار عریض چه مقدار تنش را میتواند قبل از شکستن یا چروک شدن در طول خود تحمل کند.
چگونه قبل از خرید، گزینههای عرض رول کاغذ کرافت را مقایسه کنیم؟
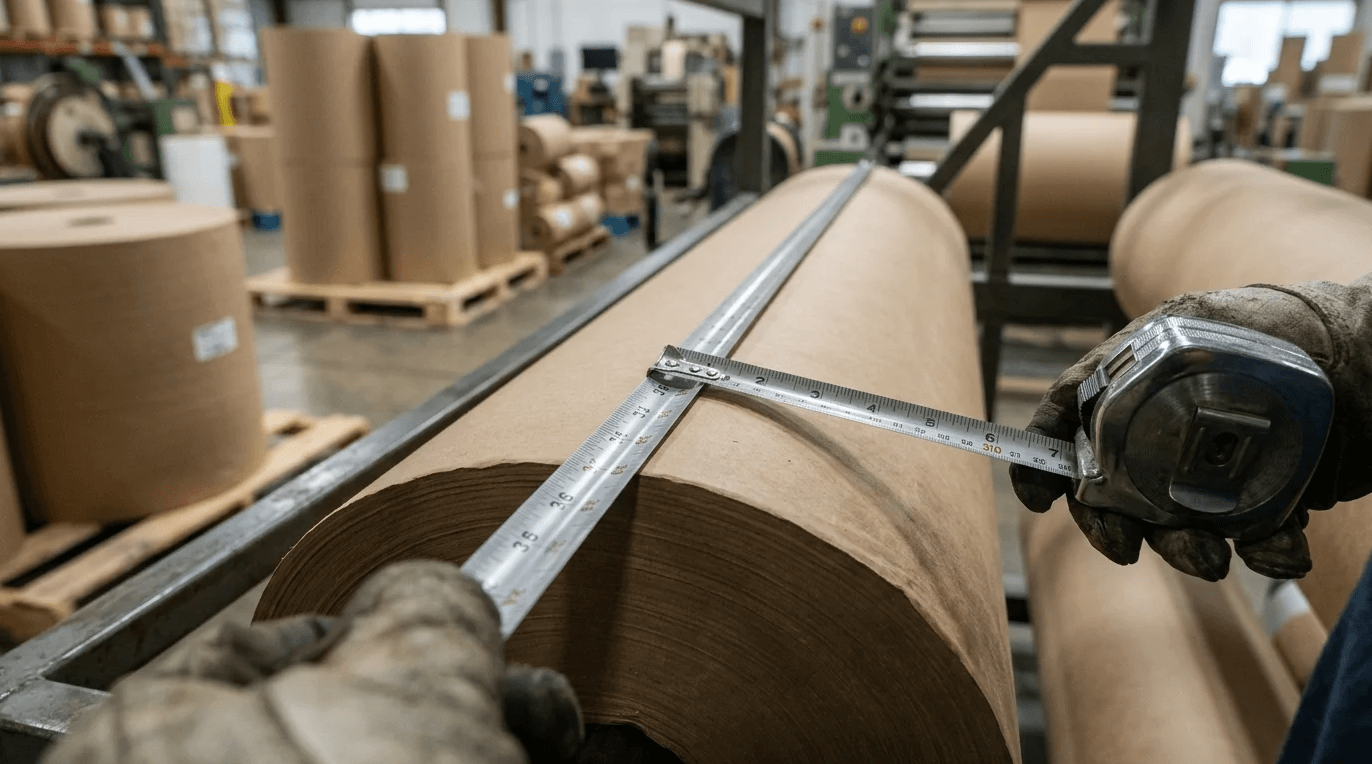
تهیه مواد مناسب به معنای بررسی دقیق آنچه تأمینکنندگان واقعاً ارائه میدهند در مقابل آنچه ماشینآلات نیاز دارند، است. مقایسه گزینهها مستلزم ایجاد تعادل بین هزینههای اولیه و راندمان تولید بلندمدت است.
عرضهای استاندارد به راحتی در دسترس هستند و تهیه آنها سریع و آسانتر است، اما اندازههای سفارشی ممکن است به حداقل مقدار سفارش (MOQ) بالاتری نیاز داشته باشند، که حجم را به یک عامل تعیینکننده اصلی در فرآیند تدارکات تبدیل میکند. علاوه بر این، تیمهای تدارکات جهانی باید تفاوتهای منطقهای در عرضهای استاندارد - مانند قراردادهای متریک در مقابل امپریالیستی - را در نظر بگیرند تا اطمینان حاصل شود که عرض «استاندارد» در واقع در زنجیره تأمین خاص آنها موجود است.
همچنین لازم به ذکر است که عرضهای سفارشی اساساً توسط عرض عرشه ماشین کاغذ بالادستی و محدودیتهای دستگاه برش و رولبر محدود میشوند. یک کارخانه فقط میتواند برش دهدرولهای والدینبه ترکیبهایی تبدیل میشوند که ضایعات برش خود را به حداقل میرسانند، به این معنی که اندازههای سفارشی توسط ابعاد رول مادر تعیین میشوند، نه صرفاً توسط حداقل مقادیر سفارش (MOQ) یا هزینههای برش.
نکات کلیدی مقایسه برای مشخصات و قیمتهای تامینکنندگان
هنگام درخواست قیمت وارزیابی تأمینکنندگانخریداران باید فراتر از قیمت هر تن، به چند متغیر خاص توجه کنند. پیکربندیهای حمل و نقل و هزینههای برش، همگی در هزینه نهایی نقش دارند. استانداردسازی بر اساس عرضهای رایج اغلب میتواند هزینههای برش سفارشی را حذف کند.
همانطور که در جدول زیر نشان داده شده است، عرضهای سفارشی معمولاً به حداقلهای بالاتر و زمان انتظار طولانیتری نیاز دارند، بنابراین استراتژیهای تدارکات باید این محدودیتهای لجستیکی را در مقابل صرفهجویی در مواد برای یک دستگاه ایدهآل متعادل کنند.
توجه: ارقام جدول زیر تخمینهای کلی هستند؛ حداقل مقادیر سفارش دقیق، زمانهای تحویل و هزینههای برش به طور قابل توجهی بسته به تأمینکننده، منطقه و حجم سفارش متفاوت خواهد بود.
| مشخصات | عرضهای استاندارد (مثلاً ۹۰۰ میلیمتر، ۱۲۰۰ میلیمتر) | عرضهای سفارشی |
|---|---|---|
| MOQ معمولی | ۱ تا ۲ تن | ۳ تا ۵ تن |
| زمان سرب | ۱ تا ۲ هفته | ۴ تا ۶ هفته |
| حق بیمه هزینه | قیمت پایه بازار | +5% تا +15% کارمزد برش |
| ضایعات را اصلاح کنید | بالاتر (اگر کاملاً مناسب دستگاه نباشد) | برش لبه جانبی بهینه شده (ضایعات راهاندازی/هسته باقی میماند) |
استفاده از یک ماتریس مقایسه مانند ماتریس بالا به تیمهای تدارکات کمک میکند تا به سرعت تشخیص دهند که آیا صرفهجویی در ضایعات برش لبههای جانبی بیشتر از هزینههای برش سفارشی است یا خیر.
تفاوت کاغذهای ویرجین، بازیافتی، روکشدار، مومی و مناسب برای مواد غذایی
فراتر از ابعاد، ترکیب کاغذ نحوهی قرارگیری آن روی خط را تغییر میدهد و مستقیماً بر انتخاب عرض تأثیر میگذارد.کاغذ کرافت ویرجینبالاترین مقاومت در برابر پارگی و سفتی را ارائه میدهد و آن را قادر میسازد تا از تار و پودهای پهنتر بدون پارگی تحت کشش بالای دستگاه پشتیبانی کند.
کرافت بازیافتی، اگرچه سازگارتر با محیط زیست و مقرون به صرفهتر است، اما گاهی اوقات مقاومت کششی کمی پایینتری دارد. این امر مستلزم کنترل دقیق کشش روی ...رولهای پهنتریا تغییر عمدی به عرضهای باریکتر - برای جلوگیری از پارگی. انواع روکشدار و واکسدار، موانع رطوبت و چربی ایجاد میکنند، اما ضخامت و وزن را افزایش میدهند. این حجم اضافی به این معنی است که یک رول با عرض و طول مشخص، قطر بیرونی بیشتری نسبت به کاغذ بدون روکش خواهد داشت که به طور بالقوه از محدودیتهای پایه بازشو تجاوز میکند. در نهایت، در حالی که کاغذهای درجه مواد غذایی باید مقررات سختگیرانه تماس را رعایت کنند، این گواهینامهها از نظر فیزیکی خواص کششی یا ضخامت پارچه را تغییر نمیدهند، به این معنی که هیچ تأثیر مستقیمی بر انتخاب عرض رول یا محدودیتهای کشش دستگاه ندارند.
مراحل عملی برای انتخاب عرض مناسب رول کاغذ کرافت
حرکت از تئوری به مرحله تولید کارخانهای نیازمند محاسبات دقیق و درک روشنی از محصول نهایی است. هدف، به حداکثر رساندن میزان مواد قابل استفاده و در عین حال، حفظ عملکرد روان دستگاههای تبدیل است.
یک خط تولید بهینه باید ضایعات برش لبه جانبی را کمتر از ۳ تا ۵ درصد از کل عرض رول نگه دارد و اطمینان حاصل کند که هزینههای مواد، حاشیه سود کالای نهایی را کاهش نمیدهد. مهم است که این برش جانبی را از کل ضایعات فرآیند متمایز کنیم، زیرا ضایعات راهاندازی، ضایعات هسته و آسیبهای گاه به گاه لبه، صرف نظر از بهینهسازی عرض، همچنان رخ خواهند داد.
نکات کلیدی
- قبل از انتخاب رول کاغذ کرافت، حداکثر عرض باز شدن رول، ظرفیت برش، اندازه هسته و محدودیت قطر خارجی خط تبدیل را بررسی کنید.
- هنگام تعیین عرض رول کاغذ کرافت، تلرانس برش معمولی حدود +/-2 میلیمتر تا 5 میلیمتر را در نظر بگیرید.
- گراماژ، طول رول و قطر بیرونی را با هم بررسی کنید زیرا یک رول با عرض مناسب میتواند برای نصب خیلی بزرگ باشد.
- برای تهیه سریعتر، عرضهای استاندارد را انتخاب کنید، اما وقتی کاهش ضایعات برش، حداقل سفارشهای بالاتر را جبران میکند، عرضهای سفارشی را نیز ارزیابی کنید.
- قبل از چرخاندن رولهای کاغذ کرافت پهن با سرعت ۱۵۰ تا ۳۰۰ متر در دقیقه، پایداری پیچش و مقاومت کششی MD/CD را ارزیابی کنید.
سوالات متداول
چرا عرض رول کاغذ کرافت در خط تبدیل اهمیت دارد؟
عرض رول بر تناسب دستگاه، ردیابی رول، سرعت تولید و ضایعات تأثیر میگذارد. عدم تطابق با پایه باز کردن رول، دستگاه برش یا محدودیتهای فاصله میتواند باعث خرابی شود، حتی اگر درجه کاغذ صحیح باشد.
خریداران باید چه تلرانسی را برای عرض رول کاغذ کرافت انتظار داشته باشند؟
تلرانس لبه معمولاً حدود +/-2 میلیمتر تا 5 میلیمتر است که به دقت برش دستگاه فرز بستگی دارد. همیشه قبل از سفارش، تلرانس را تأیید کنید، مخصوصاً برای کارهای تبدیل با سرعت بالا یا حاشیه باریک.
عرض و قطر بیرونی رول چگونه با هم تعامل دارند؟
برای وزن یکسان، یک رول پهنتر یا بلندتر میتواند اندازه کل رول و بار قابل حمل را افزایش دهد. اگر قطر بیرونی از حد مجاز پایه بازشو بیشتر شود، نمیتوان از رول با خیال راحت استفاده کرد.
آیا عرض استاندارد رول کاغذ کرافت همیشه بهترین انتخاب است؟
عرضهای استاندارد معمولاً سریعتر تهیه میشوند و ممکن است هزینه را کاهش دهند، اما همیشه کارآمدترین نیستند. عرضهای سفارشی میتوانند ضایعات برش را کاهش دهند، اگر حجم سفارش، حداقل مقدار سفارش (MOQ) را توجیه کند.
چه اندازه هسته ای برای رول های کاغذ کرافت رایج است؟
قطر داخلی هستههای رایج ۳ اینچ و ۶ اینچ است. اندازه صحیح هسته باید با شفت یا سیستم سه نظام خط تبدیل مطابقت داشته باشد تا نصب و باز کردن پایدار تضمین شود.
زمان ارسال: ۲۷ اکتبر ۲۰۲۶