
रूपान्तरण गर्दा क्राफ्ट पेपर रोल चौडाइ किन महत्त्वपूर्ण छ
रूपान्तरण लाइन सेटअप गर्दा, आयामहरू सही हुनु महत्त्वपूर्ण छ।क्राफ्ट पेपर रोलहरूउच्च-गतिको मेसिनरीहरू खुवाउनुहोस्, र छनौट गरिएको चौडाइले उत्पादन गतिदेखि भौतिक फोहोरसम्म सबै कुरालाई प्रत्यक्ष असर गर्छ। कडा मेसिनको अवरोधहरू - जस्तै अधिकतम अनवाइन्ड स्ट्यान्ड चौडाइ, स्लिटर क्षमता, र अधिकतम बाहिरी व्यास - प्रायः सम्भव हुन्छ भनेर निर्धारण गर्दछ।रोल आयामहरूसामग्री विशिष्टताहरू भन्दा बढी प्रत्यक्ष।
आधुनिक रूपान्तरण उपकरणहरू प्रति मिनेट १५० देखि ३०० मिटरसम्म चल्ने भएकोले, रोल आयामहरूमा थोरै बेमेलले पनि महत्त्वपूर्ण डाउनटाइम निम्त्याउन सक्छ। चौडाइले बाँकी कागजको विशिष्टताहरू र मेसिनरीको भौतिक सीमाहरूसँग कसरी अन्तरक्रिया गर्छ भनेर बुझ्नु सञ्चालनलाई सहज र लागत-प्रभावी राख्नको लागि आवश्यक छ।
तोकिएको मापनभन्दा बाहिर रोल चौडाइमा के समावेश छ
स्पेक शीटमा चौडाइ महत्त्वपूर्ण भए तापनि, रोलको भौतिक पदचिह्नमा धेरै अन्य कारकहरू समावेश हुन्छन्। खरीददारहरूले किनारा सहिष्णुताको लागि खातामा राख्नुपर्छ, जुन सामान्यतया मिलको स्लिटिंग परिशुद्धताको आधारमा +/- २ मिमी देखि ५ मिमी सम्म हुन्छ।
थप रूपमा, कोर आयामहरू - सामान्यतया मानक ३-इन्च वा ६-इन्च भित्री व्यास - ले रोल अनवाइन्ड स्ट्यान्डमा कसरी माउन्ट हुन्छ भनेर निर्धारण गर्दछ। कहिलेएउटा रोललोड गरिएको छ भने, बाहिरी व्यास र सटीक किनारा प्रोफाइलले पङ्क्तिबद्धतामा नभई वा उपकरणको भौतिक क्लियरेन्स नाघेर मेसिनबाट वेब कति राम्रोसँग ट्र्याक हुन्छ भनेर निर्धारण गर्छ।
ग्रामेज, रोल लम्बाइ, घुमाउरो स्थिरता, र तन्य शक्तिले प्रदर्शनलाई कसरी असर गर्छ?
चौडाइ भ्याकुममा काम गर्दैन; यसले अन्य भौतिक गुणहरूसँग धेरै अन्तरक्रिया गर्छ। उदाहरणका लागि, हल्का तौलको ५० GSM कागजको फराकिलो जालोले भारी १२० GSM बोर्ड भन्दा तनावमा धेरै फरक व्यवहार गर्नेछ।
रोलको लम्बाइ पनि उत्तिकै महत्त्वपूर्ण छ। दिइएको चौडाइ र व्याकरणको लागि, लामो रोलले कुल बाहिरी व्यास बढाउँछ। यदि रोलको लम्बाइले बाहिरी व्यासलाई अनवाइन्ड स्ट्यान्डको अधिकतम क्षमताभन्दा बाहिर धकेल्छ भने, रोल माउन्ट गर्न सकिँदैन, चौडाइ उत्तम फिट छ कि छैन भन्ने कुराको पर्वाह नगरी।
घुमाउरो स्थिरता पनि महत्त्वपूर्ण छ। यदि फराकिलो रोल धेरै खुकुलो छ भने, यो टेलिस्कोपिङबाट ग्रस्त हुन्छ, जहाँ ट्रान्जिट वा अनवाइन्डिङको समयमा किनारहरू बाहिर धकेल्छन्, जसले गर्दा वेब फुट्छ। यसबाहेक, कागजको तन्य शक्ति, विशेष गरी मेसिन दिशा (MD) र क्रस दिशा (CD) बीचको अनुपातले, यसको स्प्यानमा स्न्याप वा चाउरी पर्नु अघि वाइड वेबले कति तनाव सहन सक्छ भनेर निर्धारण गर्दछ।
किन्नु अघि क्राफ्ट पेपर रोल चौडाइ विकल्पहरू कसरी तुलना गर्ने
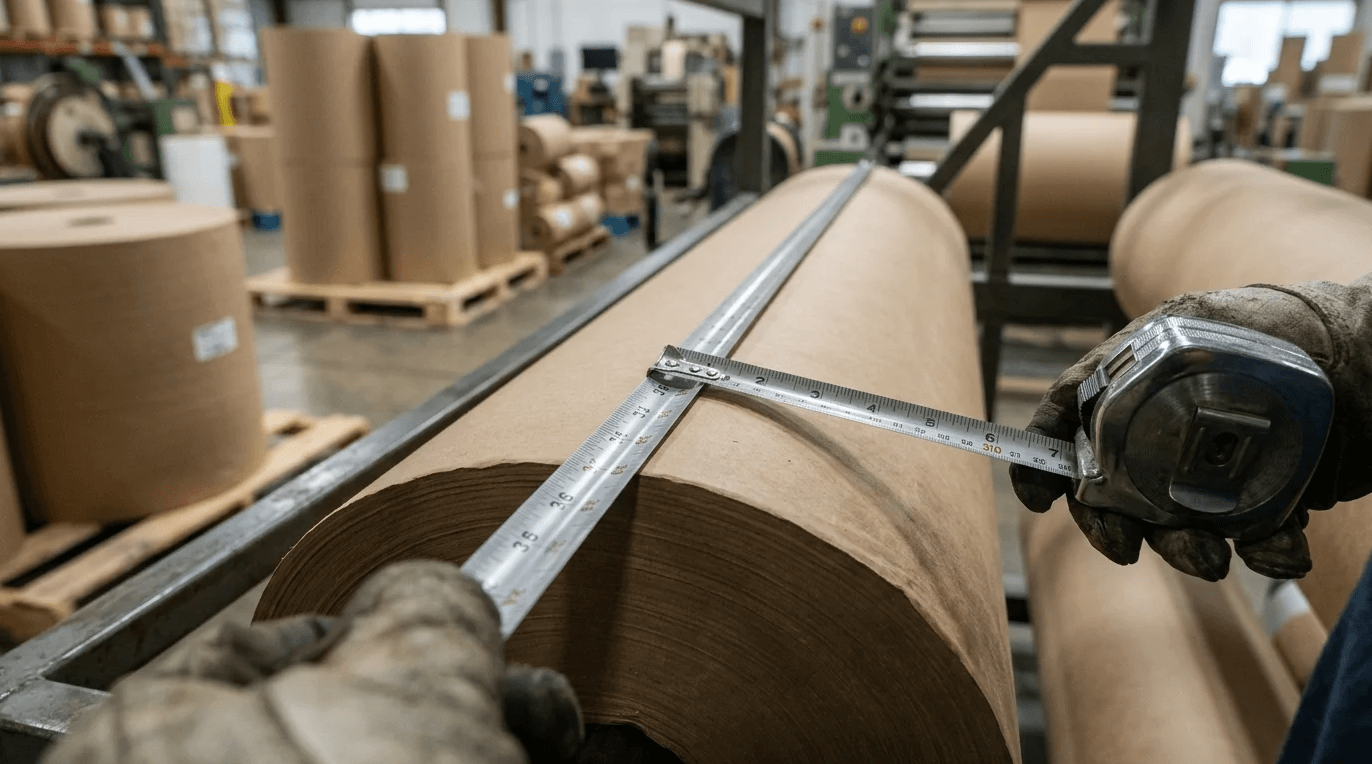
सही सामग्रीहरू प्राप्त गर्नु भनेको आपूर्तिकर्ताहरूले वास्तवमा के प्रस्ताव गर्छन् र मेसिनरीहरूले के माग गर्छन् भन्ने कुरालाई नजिकबाट हेर्नु हो। विकल्पहरूको तुलना गर्नको लागि दीर्घकालीन उत्पादन दक्षतासँग अग्रिम लागत सन्तुलन गर्न आवश्यक छ।
मानक चौडाइहरू सजिलै उपलब्ध हुन्छन् र छिटो स्रोत बनाउन सजिलो हुन्छ, तर अनुकूलन आकारहरूलाई उच्च न्यूनतम अर्डर मात्रा (MOQs) आवश्यक पर्न सक्छ, जसले गर्दा खरिद प्रक्रियामा भोल्युम एक प्रमुख निर्णायक कारक बन्छ। यसबाहेक, विश्वव्यापी खरिद टोलीहरूले मानक चौडाइहरूमा क्षेत्रीय भिन्नताहरू - जस्तै मेट्रिक बनाम इम्पेरियल कन्भेन्सनहरू - लाई ध्यान दिनुपर्छ ताकि तिनीहरूको विशिष्ट आपूर्ति श्रृंखला भित्र "मानक" चौडाइ वास्तवमा उपलब्ध छ भनी सुनिश्चित गर्न सकियोस्।
यो पनि ध्यान दिनु महत्त्वपूर्ण छ कि अनुकूलन चौडाइहरू मौलिक रूपमा अपस्ट्रीम पेपर मेसिन डेकल चौडाइ र स्लिटर रिवाइन्डर सीमितताहरू द्वारा सीमित छन्। मिलले केवल स्लिट गर्न सक्छअभिभावक रोलहरूआफ्नै ट्रिम फोहोरलाई कम गर्ने संयोजनहरूमा, जसको अर्थ अनुकूलन आकारहरू अभिभावक रोल आयामहरूद्वारा निर्देशित हुन्छन्, केवल MOQ वा स्लिटिंग शुल्कहरूद्वारा मात्र होइन।
विशिष्टता र आपूर्तिकर्ता उद्धरणहरूको लागि प्रमुख तुलनात्मक बिन्दुहरू
उद्धरणहरू अनुरोध गर्दा रआपूर्तिकर्ताहरूको मूल्याङ्कन गर्दै, खरीददारहरूले प्रति टन मूल्य बाहेक केही विशिष्ट चरहरू हेर्नु पर्छ। ढुवानी कन्फिगरेसन र स्लिटिंग शुल्क सबैले अन्तिम लागतमा भूमिका खेल्छन्। सामान्य चौडाइमा मानकीकरण गर्नाले प्रायः अनुकूलन स्लिटिंग अपचार्जहरूलाई बाइपास गर्न सकिन्छ।
तलको तालिकामा देखाइएझैं, अनुकूलन चौडाइहरूलाई सामान्यतया उच्च न्यूनतम र लामो पर्खाइ चाहिन्छ, त्यसैले खरिद रणनीतिहरूले यी रसद अवरोधहरूलाई एक उत्तम मेसिन फिटको सामग्री बचत विरुद्ध सन्तुलनमा राख्नु पर्छ।
नोट: तलको तालिकामा दिइएका तथ्याङ्कहरू सामान्य अनुमान हुन्; सटीक MOQ, लिड समय, र स्लिटिंग शुल्कहरू आपूर्तिकर्ता, क्षेत्र र अर्डर मात्रा अनुसार उल्लेखनीय रूपमा फरक हुनेछन्।
| निर्दिष्टीकरण | मानक चौडाइ (जस्तै, ९०० मिमी, १२०० मिमी) | अनुकूलन चौडाइहरू |
|---|---|---|
| सामान्य MOQ | १ देखि २ मेट्रिक टन | ३ देखि ५ मेट्रिक टन |
| लिड समय | १ देखि २ हप्ता | ४ देखि ६ हप्ता |
| लागत प्रिमियम | आधार बजार मूल्य | +५% देखि +१५% स्लिटिंग शुल्क |
| फोहोर काट्ने काम | उच्च (यदि उत्तम मेसिन फिट छैन भने) | अनुकूलित पार्श्व किनारा ट्रिम (सेटअप/कोर फोहोर अवशेष) |
माथिको जस्तो तुलनात्मक म्याट्रिक्स प्रयोग गर्नाले खरिद टोलीहरूलाई पार्श्व किनारा ट्रिम फोहोरमा बचत कस्टम स्लिटिंगमा संलग्न प्रिमियमभन्दा बढी छ कि छैन भनेर द्रुत रूपमा पहिचान गर्न मद्दत गर्दछ।
भर्जिन, पुनर्नवीनीकरण, लेपित, मोम लगाइएको, र खाद्य-ग्रेड कागजहरू कसरी फरक हुन्छन्
आयामहरूभन्दा बाहिर, कागजको संरचनाले रेखामा कसरी चल्छ भन्ने कुरा परिवर्तन गर्छ, जसले चौडाइ चयनलाई प्रत्यक्ष रूपमा प्रभाव पार्छ।भर्जिन क्राफ्ट पेपरयसले उच्चतम आँसु प्रतिरोध र कठोरता प्रदान गर्दछ, जसले गर्दा यसले उच्च मेसिन तनावमा नछोडिकन फराकिलो जालाहरूलाई समर्थन गर्न सक्षम बनाउँछ।
पुनर्नवीनीकरण गरिएको क्राफ्ट, अधिक पर्यावरण-मैत्री र लागत-प्रभावी भए तापनि, कहिलेकाहीं थोरै कम तन्य शक्ति हुन्छ। यसको लागि सावधानीपूर्वक तनाव नियन्त्रण आवश्यक पर्दछफराकिलो रोलहरू—वा साँघुरो चौडाइमा जानाजानी परिवर्तन — च्यात्नबाट रोक्नको लागि। लेपित र मोम लगाइएका भेरियन्टहरूले ओसिलोपन र ग्रीस अवरोधहरू प्रस्तुत गर्छन् तर मोटाई र तौल थप्छन्। यो थपिएको बल्कको अर्थ एक विशिष्ट चौडाइ र लम्बाइको रोलको बाहिरी व्यास अनकोटेड पेपर भन्दा ठूलो हुनेछ, सम्भावित रूपमा अनवाइन्ड स्ट्यान्डको सीमा नाघ्नेछ। अन्तमा, जबकि फूड-ग्रेड पेपरहरूले कडा सम्पर्क नियमहरू पूरा गर्नुपर्छ, यी प्रमाणपत्रहरूले वेबको तन्य गुणहरू वा मोटाईलाई भौतिक रूपमा परिवर्तन गर्दैनन्, जसको अर्थ तिनीहरूको रोल चौडाइ चयन वा मेसिन तनाव सीमामा कुनै प्रत्यक्ष प्रभाव पर्दैन।
सही क्राफ्ट पेपर रोल चौडाइ छनौट गर्न व्यावहारिक चरणहरू
सिद्धान्तबाट कारखानाको भुइँमा सर्नको लागि सटीक गणना र अन्तिम उत्पादनको स्पष्ट बुझाइ आवश्यक पर्दछ। लक्ष्य भनेको रूपान्तरण गर्ने मेसिनहरूलाई सहज रूपमा चलाइराख्दै प्रयोगयोग्य सामग्रीको मात्रा अधिकतम बनाउनु हो।
राम्रोसँग अप्टिमाइज गरिएको लाइनले पार्श्व किनारा ट्रिम फोहोरलाई कुल रोल चौडाइको ३% देखि ५% भन्दा कम राख्ने लक्ष्य राख्नुपर्छ, जसले गर्दा सामग्री लागतले तयार सामानको नाफा मार्जिनमा असर गर्दैन भन्ने कुरा सुनिश्चित हुन्छ। यो पार्श्व ट्रिमलाई कुल प्रक्रिया फोहोरबाट छुट्याउन महत्त्वपूर्ण छ, किनकि सेटअप फोहोर, कोर फोहोर, र कहिलेकाहीं किनारा क्षति अझै पनि चौडाइ अनुकूलनको पर्वाह नगरी हुनेछ।
प्रमुख उपायहरू
- क्राफ्ट पेपर रोल चयन गर्नु अघि कन्भर्टिङ लाइनको अधिकतम अनवाइन्ड चौडाइ, स्लिटर क्षमता, कोर साइज र बाहिरी व्यास सीमा पुष्टि गर्नुहोस्।
- क्राफ्ट पेपर रोल चौडाइ निर्दिष्ट गर्दा लगभग +/-२ मिमी देखि ५ मिमी सम्मको सामान्य स्लिटिङ सहनशीलताको लागि अनुमति दिनुहोस्।
- सही चौडाइ भएको रोल अझै पनि माउन्ट गर्न धेरै ठूलो हुन सक्ने हुनाले व्याकरण, रोलको लम्बाइ र बाहिरी व्यास एकसाथ जाँच गर्नुहोस्।
- छिटो सोर्सिङको लागि मानक चौडाइहरू छनौट गर्नुहोस्, तर ट्रिम फोहोर घटाउँदा उच्च MOQs अफसेट हुँदा अनुकूलन चौडाइहरूको मूल्याङ्कन गर्नुहोस्।
- चौडा क्राफ्ट पेपर रोलहरू प्रति मिनेट १५० देखि ३०० मिटरको गतिमा चलाउनु अघि घुमाउरो स्थिरता र MD/CD तन्य शक्तिको मूल्याङ्कन गर्नुहोस्।
बारम्बार सोधिने प्रश्नहरू
कन्भर्टिङ लाइनमा क्राफ्ट पेपर रोल चौडाइ किन महत्त्वपूर्ण हुन्छ?
रोल चौडाइले मेसिन फिट, वेब ट्र्याकिङ, उत्पादन गति र फोहोरलाई असर गर्छ। अनवाइन्ड स्ट्यान्ड, स्लिटर, वा क्लियरेन्स सीमासँग बेमेलले पेपर ग्रेड सही भए पनि डाउनटाइम निम्त्याउन सक्छ।
क्राफ्ट पेपर रोल चौडाइमा खरीददारहरूले कस्तो सहनशीलताको अपेक्षा गर्नुपर्छ?
मिलको स्लिटिंग परिशुद्धतामा निर्भर गर्दै, सामान्य किनारा सहिष्णुता लगभग +/-२ मिमी देखि ५ मिमी सम्म हुन्छ। अर्डर गर्नु अघि सधैं सहिष्णुता पुष्टि गर्नुहोस्, विशेष गरी उच्च-गति वा साँघुरो-मार्जिन रूपान्तरण कार्यको लागि।
रोल चौडाइ र बाहिरी व्यास कसरी अन्तरक्रिया गर्छन्?
उही व्याकरणको लागि, फराकिलो वा लामो रोलले कुल रोल आकार र ह्यान्डलिंग भार बढाउन सक्छ। यदि बाहिरी व्यास अनवाइन्ड स्ट्यान्डको सीमा नाघ्यो भने, रोल सुरक्षित रूपमा प्रयोग गर्न सकिँदैन।
के मानक क्राफ्ट पेपर रोल चौडाइ सधैं उत्तम विकल्प हो?
मानक चौडाइहरू सामान्यतया स्रोतमा छिटो हुन्छन् र लागत घटाउन सक्छन्, तर तिनीहरू सधैं सबैभन्दा कुशल हुँदैनन्। यदि अर्डर भोल्युमले MOQ लाई औचित्य दिन्छ भने अनुकूलन चौडाइले ट्रिम फोहोर घटाउन सक्छ।
क्राफ्ट पेपर रोलहरूको लागि कुन कोर साइज सामान्य छ?
सामान्य कोर भित्री व्यास ३ इन्च र ६ इन्च हुन्छन्। स्थिर माउन्टिङ र अनवाइन्डिङ सुनिश्चित गर्न सही कोर साइज कन्भर्टिङ लाइनको शाफ्ट वा चक प्रणालीसँग मेल खानुपर्छ।
पोस्ट समय: अक्टोबर-२७-२०२६