
Pourquoi la largeur des rouleaux de papier kraft est importante pour la transformation
Lors de la mise en place d'une ligne de conversion, il est essentiel de bien définir les dimensions.rouleaux de papier kraftL'alimentation des machines à grande vitesse, et la largeur choisie, a un impact direct sur tout, de la vitesse de production au gaspillage de matériaux. Les contraintes strictes des machines, telles que la largeur maximale du dérouleur, la capacité de la refendeuse et le diamètre extérieur maximal, dictent souvent les solutions possibles.dimensions du rouleauplus directement que les seules spécifications des matériaux.
Avec des équipements de transformation modernes fonctionnant à une vitesse de 150 à 300 mètres par minute, même un léger écart dans les dimensions des rouleaux peut entraîner des temps d'arrêt importants. Il est donc essentiel de comprendre comment la largeur interagit avec les autres spécifications du papier et les limites physiques de la machine pour garantir un fonctionnement fluide et rentable.
Quelle largeur de rouleau comprend au-delà de la mesure indiquée ?
Bien que la largeur indiquée sur la fiche technique soit importante, l'encombrement physique d'un rouleau dépend de plusieurs autres facteurs. Les acheteurs doivent tenir compte de la tolérance sur les bords, qui varie généralement de +/- 2 mm à 5 mm selon la précision de refendage de la scierie.
De plus, les dimensions du noyau (généralement des diamètres intérieurs standard de 3 ou 6 pouces) déterminent la façon dont le rouleau se fixe sur le dérouleur.un rouleauUne fois chargée, la bande, son diamètre extérieur et le profil exact de son bord déterminent la précision de son guidage dans la machine, sans qu'elle ne se désaligne ni ne dépasse les jeux physiques de l'équipement.
Comment le grammage, la longueur du rouleau, la stabilité de l'enroulement et la résistance à la traction affectent les performances
La largeur n'est pas un paramètre isolé ; elle interagit fortement avec d'autres propriétés physiques. Par exemple, une large bande de papier léger de 50 g/m² se comportera très différemment sous tension qu'un carton épais de 120 g/m².
La longueur du rouleau est tout aussi cruciale. À largeur et grammage donnés, un rouleau plus long augmente son diamètre extérieur total. Si la longueur du rouleau dépasse la capacité maximale du dérouleur, le rouleau ne peut être installé, même si sa largeur est parfaitement adaptée.
La stabilité de l'enroulement est également cruciale. Si une large bobine est enroulée trop lâchement, elle se déforme par télescopage : les bords se repoussent vers l'extérieur pendant le transport ou le déroulement, provoquant des ruptures de la bande. De plus, la résistance à la traction du papier, et notamment le rapport entre le sens machine (MD) et le sens travers (CD), détermine la tension maximale que la large bande peut supporter avant de se rompre ou de se froisser sur toute sa longueur.
Comment comparer les différentes largeurs de rouleaux de papier kraft avant l'achat ?
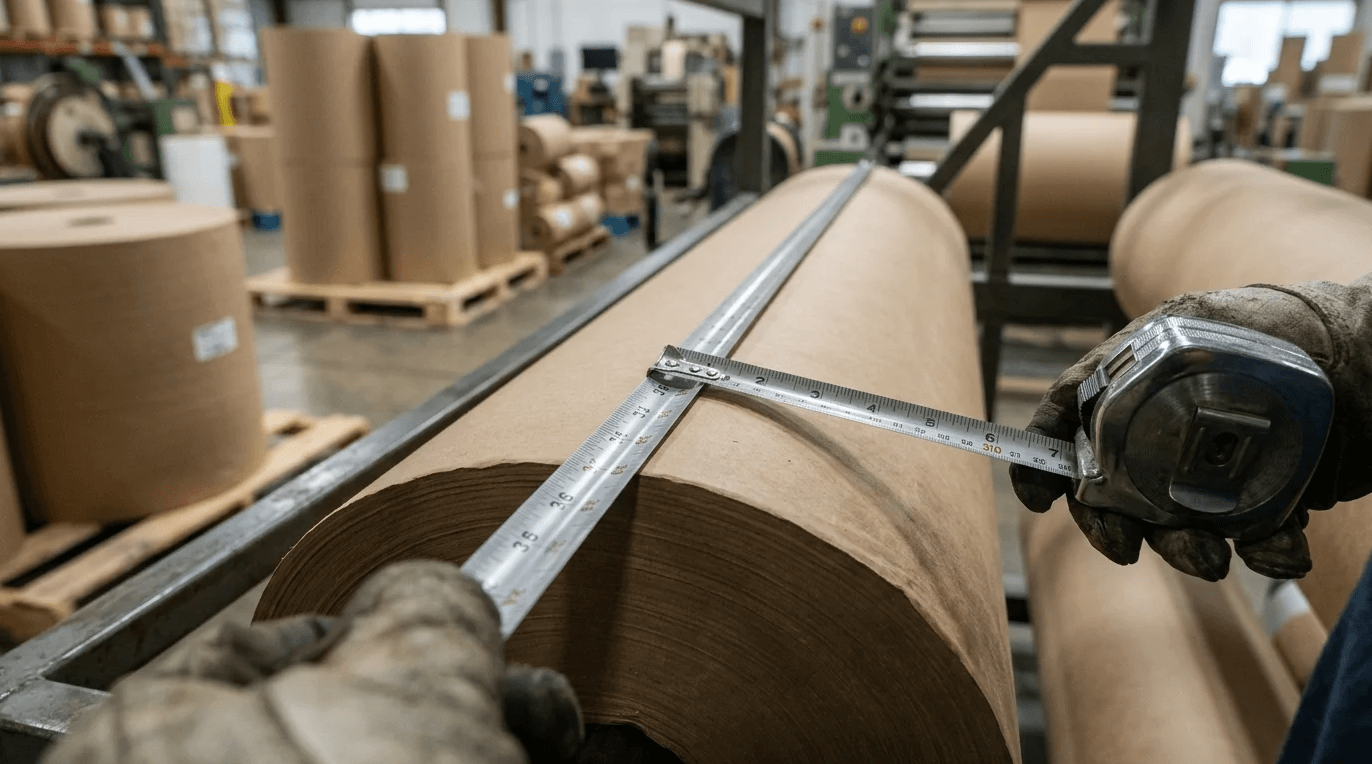
Pour trouver les matériaux adéquats, il est essentiel d'examiner attentivement l'offre des fournisseurs et de la comparer aux exigences des machines. La comparaison des options nécessite de trouver un équilibre entre les coûts initiaux et les gains d'efficacité de production à long terme.
Les largeurs standard sont facilement disponibles et plus rapides à obtenir, mais les dimensions sur mesure peuvent exiger des quantités minimales de commande (QMC) plus élevées, ce qui fait du volume un facteur déterminant dans le processus d'approvisionnement. De plus, les équipes d'approvisionnement internationales doivent tenir compte des différences régionales de largeurs standard (par exemple, les conventions métriques et impériales) afin de s'assurer qu'une largeur « standard » est effectivement disponible au sein de leur chaîne d'approvisionnement.
Il est également important de noter que les largeurs personnalisées sont fondamentalement limitées par la largeur de la bande de la machine à papier en amont et par les contraintes de la refendeuse-bobineuse. Une usine ne peut refendre que le papier.rôles parentauxen combinaisons qui minimisent leurs propres déchets de découpe, ce qui signifie que les tailles personnalisées sont dictées par les dimensions du rouleau parent, et non uniquement par les quantités minimales de commande ou les frais de refendage.
Points de comparaison clés pour les spécifications et les devis des fournisseurs
Lors de la demande de devis etévaluer les fournisseursOutre le prix à la tonne, les acheteurs doivent prendre en compte plusieurs variables spécifiques. Les modalités d'expédition et les frais de découpe influent sur le coût final. Le choix de largeurs standardisées permet souvent d'éviter les surcoûts liés à la découpe sur mesure.
Comme le montre le tableau ci-dessous, les largeurs personnalisées nécessitent généralement des quantités minimales plus élevées et des délais d'attente plus longs ; les stratégies d'approvisionnement doivent donc trouver un équilibre entre ces contraintes logistiques et les économies de matériaux réalisées grâce à un ajustement parfait à la machine.
Remarque : Les chiffres du tableau ci-dessous sont des estimations générales ; les quantités minimales de commande (MOQ), les délais de livraison et les frais de découpe exacts varieront considérablement selon le fournisseur, la région et le volume de la commande.
| Spécification | Largeurs standard (ex. : 900 mm, 1200 mm) | Largeurs personnalisées |
|---|---|---|
| MOQ typique | 1 à 2 tonnes métriques | 3 à 5 tonnes métriques |
| Délai de mise en œuvre | 1 à 2 semaines | 4 à 6 semaines |
| Prime de coût | Prix de base du marché | Frais de découpe : +5 % à +15 % |
| Déchets de découpe | Plus élevé (si l'ajustement à la machine n'est pas parfait) | Ajustement optimisé des bords latéraux (résidus de préparation/déchets de noyau) |
L'utilisation d'une matrice de comparaison comme celle ci-dessus aide les équipes d'approvisionnement à identifier rapidement si les économies réalisées sur les déchets de découpe latérale compensent les surcoûts liés au refendage sur mesure.
Différences entre les papiers vierges, recyclés, couchés, cirés et de qualité alimentaire
Au-delà des dimensions, la composition du papier modifie son déroulement sur la ligne, influençant directement le choix de la largeur.papier kraft viergeoffre la plus haute résistance à la déchirure et la plus grande rigidité, ce qui lui permet de supporter des bandes plus larges sans se rompre sous une tension mécanique élevée.
Le kraft recyclé, bien que plus écologique et économique, présente parfois une résistance à la traction légèrement inférieure. Cela nécessite un contrôle précis de la tension surrouleaux plus larges— ou un choix délibéré de largeurs plus étroites — pour éviter les déchirures. Les papiers couchés et cirés constituent des barrières contre l'humidité et les graisses, mais augmentent l'épaisseur et le poids. Ce volume supplémentaire signifie qu'un rouleau d'une largeur et d'une longueur données aura un diamètre extérieur plus important qu'un rouleau de papier non couché, ce qui peut potentiellement dépasser les limites du dérouleur. Enfin, bien que les papiers de qualité alimentaire doivent respecter des normes strictes en matière de contact, ces certifications ne modifient pas physiquement les propriétés de traction ni l'épaisseur de la bande ; elles n'ont donc aucun impact direct sur le choix de la largeur des rouleaux ni sur les limites de tension des machines.
Étapes pratiques pour choisir la largeur de rouleau de papier kraft appropriée
Le passage de la théorie à la pratique en production exige des calculs précis et une compréhension claire du produit final. L'objectif est de maximiser la quantité de matière utilisable tout en assurant le bon fonctionnement des machines de transformation.
Une ligne optimisée doit viser à maintenir les chutes latérales en dessous de 3 à 5 % de la largeur totale du rouleau, afin de préserver les marges bénéficiaires des produits finis. Il est important de distinguer ces chutes latérales des déchets de production totaux, car les pertes liées au réglage, aux mandrins et les dommages occasionnels aux bords sont inévitables, même avec une optimisation de la largeur.
Points clés à retenir
- Avant de choisir un rouleau de papier kraft, vérifiez la largeur de déroulement maximale, la capacité de refendage, la taille du mandrin et la limite de diamètre extérieur de la ligne de transformation.
- Prévoir une tolérance de refente normale d'environ +/-2 mm à 5 mm lors de la spécification de la largeur du rouleau de papier kraft.
- Vérifiez simultanément le grammage, la longueur du rouleau et le diamètre extérieur, car un rouleau de la bonne largeur peut être trop grand pour être monté.
- Choisissez des largeurs standard pour un approvisionnement plus rapide, mais évaluez les largeurs personnalisées lorsque la réduction des déchets de découpe compense les quantités minimales de commande plus élevées.
- Évaluer la stabilité de l'enroulement et la résistance à la traction MD/CD avant de faire passer des rouleaux de papier kraft larges à une vitesse de 150 à 300 mètres par minute.
Foire aux questions
Pourquoi la largeur des rouleaux de papier kraft est-elle importante sur une ligne de transformation ?
La largeur du rouleau influe sur l'ajustement à la machine, le suivi de la bande, la vitesse de production et les déchets. Un décalage avec le dérouleur, la refendeuse ou les limites de dégagement peut entraîner des arrêts de production, même si le papier est de qualité appropriée.
Quelle tolérance les acheteurs doivent-ils attendre concernant la largeur des rouleaux de papier kraft ?
La tolérance typique sur les bords est d'environ +/- 2 à 5 mm, selon la précision de refendage de la fraiseuse. Il est impératif de toujours vérifier la tolérance avant de passer commande, notamment pour les opérations de transformation à grande vitesse ou avec des marges réduites.
Comment interagissent la largeur du rouleau et le diamètre extérieur ?
À grammage égal, une bobine plus large ou plus longue peut augmenter sa taille totale et la charge de manutention. Si le diamètre extérieur dépasse la limite du dérouleur, la bobine ne peut être utilisée en toute sécurité.
La largeur standard d'un rouleau de papier kraft est-elle toujours le meilleur choix ?
Les largeurs standard sont généralement plus rapides à obtenir et peuvent réduire les coûts, mais elles ne sont pas toujours les plus efficaces. Les largeurs sur mesure peuvent réduire les chutes de découpe si le volume de la commande justifie la quantité minimale de commande.
Quelle est la taille standard du mandrin pour les rouleaux de papier kraft ?
Les diamètres intérieurs courants des mandrins sont de 3 et 6 pouces. Le diamètre du mandrin doit correspondre à celui de l'arbre ou du mandrin de la ligne de transformation afin de garantir un montage et un déroulement stables.
Date de publication : 27 octobre 2026