
Dlaczego szerokość rolki papieru typu kraft ma znaczenie w procesie konwersji
Przy konfigurowaniu linii konwertującej kluczowe znaczenie ma ustalenie prawidłowych wymiarów.Rolki papieru pakowegoPodajniki do maszyn o dużej prędkości, a wybrana szerokość ma bezpośredni wpływ na wszystko, od prędkości produkcji po straty materiału. Sztywne ograniczenia maszyny – takie jak maksymalna szerokość stanowiska odwijania, wydajność maszyny do cięcia wzdłużnego i maksymalna średnica zewnętrzna – często determinują wykonalność.wymiary rolkibardziej bezpośrednio niż tylko specyfikacje materiałowe.
Przy nowoczesnych urządzeniach konwertujących, pracujących z prędkością od 150 do 300 metrów na minutę, nawet niewielka różnica w wymiarach rolki może spowodować znaczne przestoje. Zrozumienie, jak szerokość rolki wpływa na pozostałe parametry papieru i fizyczne ograniczenia maszyn, jest kluczowe dla zapewnienia płynnej i ekonomicznej pracy.
Jaka szerokość rolki obejmuje poza podanym wymiarem
Chociaż szerokość podana w specyfikacji ma znaczenie, fizyczny obrys rolki zależy od kilku innych czynników. Kupujący muszą uwzględnić tolerancję krawędzi, która zazwyczaj waha się od +/- 2 mm do 5 mm, w zależności od precyzji cięcia w walcowni.
Ponadto wymiary rdzenia – zazwyczaj standardowe średnice wewnętrzne 3 lub 6 cali – określają sposób montażu rolki na stojaku odwijającym.rolkajest obciążony, średnica zewnętrzna i dokładny profil krawędzi decydują o tym, jak dobrze wstęga przesuwa się przez maszynę, nie odchodząc od osi ani nie przekraczając fizycznych prześwitów urządzenia.
Jak gramatura, długość rolki, stabilność nawijania i wytrzymałość na rozciąganie wpływają na wydajność
Szerokość nie działa w próżni; silnie oddziałuje z innymi właściwościami fizycznymi. Na przykład szeroka wstęga lekkiego papieru o gramaturze 50 GSM będzie zachowywać się zupełnie inaczej pod wpływem naprężenia niż gruba płyta o gramaturze 120 GSM.
Długość rolki jest równie istotna. Przy danej szerokości i gramaturze, dłuższa rolka zwiększa całkowitą średnicę zewnętrzną. Jeśli długość rolki powoduje, że średnica zewnętrzna przekracza maksymalną pojemność stanowiska odwijania, rolki nie można zamontować, niezależnie od tego, czy jej szerokość jest idealnie dopasowana.
Kluczowa jest również stabilność nawijania. Zbyt luźne nawinięcie szerokiej rolki może prowadzić do jej teleskopowania, czyli wysuwania się krawędzi podczas transportu lub rozwijania, co powoduje zerwanie wstęgi. Co więcej, wytrzymałość papieru na rozciąganie, a zwłaszcza stosunek kierunku maszynowego (MD) do poprzecznego (CD), decyduje o tym, jakie naprężenie może wytrzymać szeroka wstęga, zanim pęknie lub pomarszczy się na całej długości.
Jak porównać szerokości rolek papieru typu kraft przed zakupem
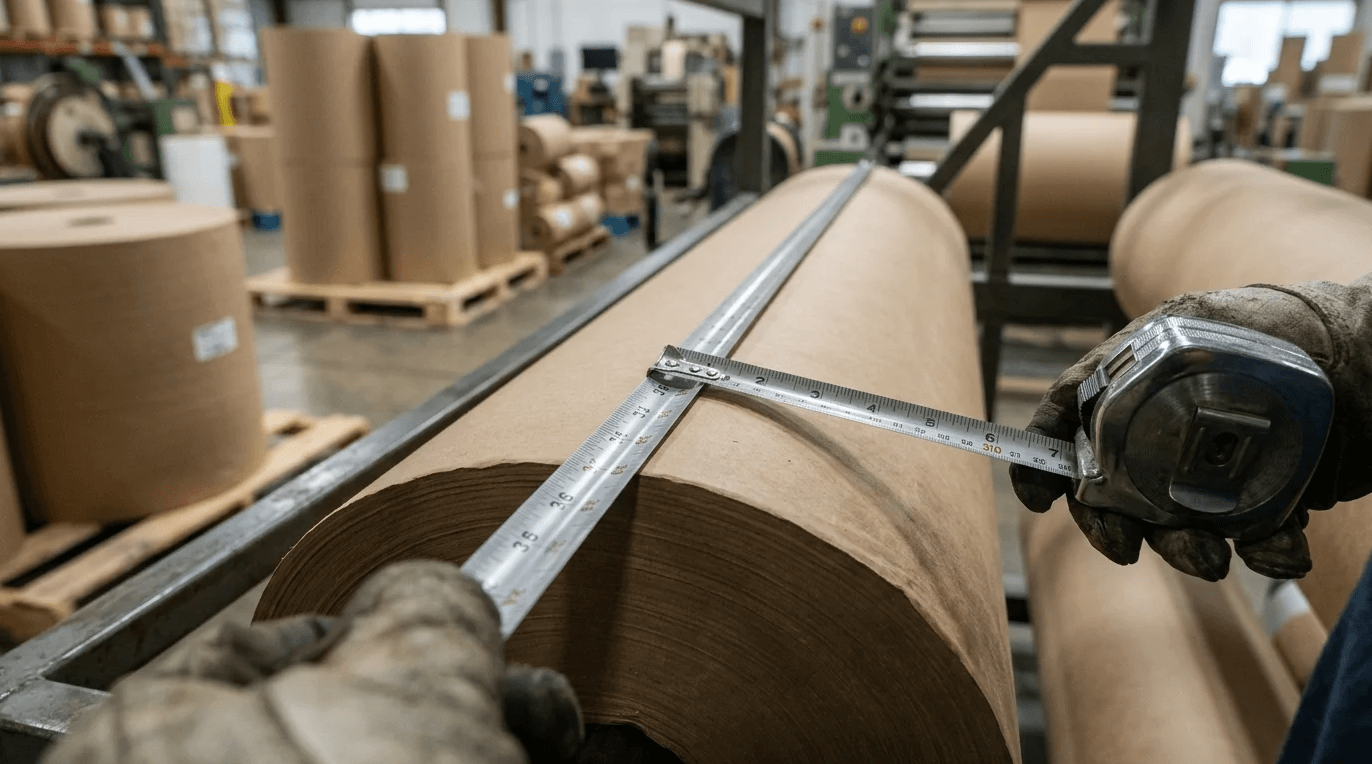
Pozyskiwanie odpowiednich materiałów oznacza dokładne porównanie tego, co faktycznie oferują dostawcy, z wymaganiami maszyn. Porównywanie opcji wymaga zrównoważenia kosztów początkowych z długoterminową efektywnością produkcji.
Standardowe szerokości są łatwo dostępne i łatwiejsze do szybkiego pozyskania, ale niestandardowe rozmiary mogą wymagać wyższych minimalnych ilości zamówienia (MOQ), co sprawia, że wielkość zamówienia jest głównym czynnikiem decydującym w procesie zaopatrzenia. Co więcej, globalne zespoły ds. zaopatrzenia muszą uwzględniać regionalne różnice w standardowych szerokościach – takie jak system metryczny i imperialny – aby upewnić się, że „standardowa” szerokość jest faktycznie dostępna w ich konkretnym łańcuchu dostaw.
Należy również pamiętać, że niestandardowe szerokości są zasadniczo ograniczone przez szerokość płata maszyny papierniczej i ograniczenia dotyczące slitter-przewijarki. Papiernia może ciąć tylkorolki rodzicielskiew kombinacje, które minimalizują ilość odpadów powstających podczas przycinania, co oznacza, że niestandardowe rozmiary są ustalane na podstawie wymiarów rolki, a nie wyłącznie na podstawie minimalnej ilości zamówienia lub opłat za cięcie.
Kluczowe punkty porównawcze specyfikacji i ofert dostawców
W przypadku żądania ofert iocena dostawcówKupujący powinni zwrócić uwagę na kilka konkretnych zmiennych wykraczających poza cenę za tonę. Konfiguracje wysyłki i opłaty za cięcie mają wpływ na ostateczny koszt. Standaryzacja standardowych szerokości często pozwala uniknąć dodatkowych opłat za niestandardowe cięcie.
Jak pokazano w poniższej tabeli, niestandardowe szerokości zazwyczaj wymagają wyższych wartości minimalnych i dłuższego czasu oczekiwania, dlatego strategie zaopatrzenia muszą równoważyć te ograniczenia logistyczne z oszczędnościami materiałowymi wynikającymi z idealnego dopasowania maszyny.
Uwaga: liczby podane w poniższej tabeli są szacunkowe; dokładne minimalne ilości zamówienia, terminy realizacji i opłaty za cięcie mogą się znacznie różnić w zależności od dostawcy, regionu i wielkości zamówienia.
| Specyfikacja | Standardowe szerokości (np. 900 mm, 1200 mm) | Niestandardowe szerokości |
|---|---|---|
| Typowe MOQ | 1 do 2 ton metrycznych | od 3 do 5 ton metrycznych |
| Czas realizacji | 1 do 2 tygodni | od 4 do 6 tygodni |
| Premia za koszty | Cena bazowa rynkowa | Opłata za cięcie od +5% do +15% |
| Odpady z przycinania | Wyżej (jeśli nie jest to idealne dopasowanie do maszyny) | Zoptymalizowane przycinanie krawędzi bocznych (pozostają odpady z instalacji/rdzenia) |
Korzystanie z macierzy porównawczej, takiej jak powyższa, pomaga zespołom ds. zaopatrzenia szybko określić, czy oszczędności wynikające z ograniczenia odpadów powstających w wyniku przycinania krawędzi bocznych przewyższają koszty związane z cięciem wzdłużnym na wymiar.
Czym różnią się papiery dziewicze, z recyklingu, powlekane, woskowane i spożywcze
Oprócz wymiarów, skład papieru wpływa na sposób jego układania się na linii, co ma bezpośredni wpływ na wybór szerokości.Papier pakowy dziewiczyzapewnia najwyższą wytrzymałość na rozdarcie i sztywność, dzięki czemu może podtrzymywać szersze wstęgi, nie pękając pod wpływem dużego naprężenia maszyny.
Papier kraft pochodzący z recyklingu, choć bardziej ekologiczny i ekonomiczny, czasami ma nieco niższą wytrzymałość na rozciąganie. Wymaga to starannej kontroli naprężenia.szersze rolki—lub celowe zmniejszenie szerokości — aby zapobiec rozdarciom. Wersje powlekane i woskowane zapewniają barierę przed wilgocią i tłuszczem, ale zwiększają grubość i wagę. Ta dodatkowa objętość oznacza, że rolka o określonej szerokości i długości będzie miała większą średnicę zewnętrzną niż papier niepowlekany, potencjalnie przekraczając limity stanowiska odwijania. Wreszcie, chociaż papiery dopuszczone do kontaktu z żywnością muszą spełniać surowe przepisy dotyczące kontaktu z żywnością, certyfikaty te nie zmieniają fizycznie właściwości rozciągających ani grubości wstęgi, co oznacza, że nie mają bezpośredniego wpływu na wybór szerokości rolki ani limity naprężenia maszyny.
Praktyczne kroki wyboru odpowiedniej szerokości rolki papieru typu kraft
Przejście od teorii do hali produkcyjnej wymaga precyzyjnych obliczeń i jasnego zrozumienia produktu końcowego. Celem jest maksymalizacja ilości użytecznego materiału przy jednoczesnym utrzymaniu płynnej pracy maszyn przetwórczych.
Dobrze zoptymalizowana linia powinna dążyć do utrzymania strat w postaci bocznego obrzeża poniżej 3% do 5% całkowitej szerokości rolki, aby zapewnić, że koszty materiałów nie będą obniżać marży zysku na produktach gotowych. Ważne jest, aby odróżnić te boczne obrzeża od całkowitych strat procesowych, ponieważ straty związane z przygotowaniem, rdzeniem i sporadyczne uszkodzenia krawędzi nadal będą występować niezależnie od optymalizacji szerokości.
Najważniejsze wnioski
- Przed wybraniem rolki papieru typu kraft sprawdź maksymalną szerokość odwijania, wydajność cięcia wzdłużnego, rozmiar rdzenia i limit średnicy zewnętrznej linii konwertującej.
- Przy określaniu szerokości rolki papieru typu kraft należy wziąć pod uwagę normalną tolerancję cięcia wynoszącą od +/-2 mm do 5 mm.
- Sprawdź gramaturę, długość rolki i średnicę zewnętrzną, ponieważ rolka o właściwej szerokości może być nadal za duża do zamontowania.
- Wybierz standardowe szerokości, aby przyspieszyć zaopatrzenie, ale rozważ zastosowanie szerokości niestandardowych, jeśli redukcja odpadów z przycinania rekompensuje wyższe minimalne ilości zamówienia.
- Przed rozpoczęciem nawijania szerokich rolek papieru pakowego z prędkością od 150 do 300 metrów na minutę należy ocenić stabilność nawijania oraz wytrzymałość na rozciąganie w kierunku wzdłużnym i poprzecznym.
Często zadawane pytania
Dlaczego szerokość rolki papieru typu kraft ma znaczenie na linii produkcyjnej?
Szerokość rolki wpływa na dopasowanie do maszyny, śledzenie wstęgi, prędkość produkcji i ilość odpadów. Niedopasowanie do stanowiska odwijania, krajarki lub limitów luzu może spowodować przestoje, nawet jeśli gatunek papieru jest prawidłowy.
Jakiej tolerancji szerokości rolek papieru typu kraft powinni oczekiwać kupujący?
Typowa tolerancja krawędzi wynosi od +/-2 mm do 5 mm, w zależności od precyzji cięcia frezarki. Zawsze należy potwierdzić tolerancję przed zamówieniem, szczególnie w przypadku obróbki z dużą prędkością lub z wąskim marginesem.
Jak szerokość rolki i jej średnica zewnętrzna na siebie oddziałują?
Przy tej samej gramaturze, szersza lub dłuższa rolka może zwiększyć całkowity rozmiar rolki i obciążenie. Jeśli średnica zewnętrzna przekracza limit stanowiska odwijania, rolki nie można bezpiecznie używać.
Czy standardowa szerokość rolki papieru typu kraft jest zawsze najlepszym wyborem?
Standardowe szerokości są zazwyczaj szybsze w pozyskaniu i mogą obniżyć koszty, ale nie zawsze są najbardziej wydajne. Niestandardowe szerokości mogą zmniejszyć ilość odpadów, jeśli wielkość zamówienia uzasadnia minimalne zamówienie.
Jaki rozmiar rdzenia jest najczęściej stosowany w rolkach papieru typu kraft?
Typowe średnice wewnętrzne rdzenia to 3 cale i 6 cali. Prawidłowy rozmiar rdzenia musi pasować do wału lub systemu uchwytów linii konwertującej, aby zapewnić stabilne mocowanie i rozwijanie.
Czas publikacji: 27-10-2026