
Por que importa o ancho do rolo de papel kraft na conversión
Ao configurar unha liña de conversión, é fundamental acertar coas dimensións.Rolos de papel kraftalimentar maquinaria de alta velocidade, e o ancho escollido inflúe directamente en todo, dende a velocidade de produción ata o desperdicio de material. As restricións estritas da máquina, como o ancho máximo do soporte de desenrolamento, a capacidade da cortadora e o diámetro exterior máximo, adoitan ditar aspectos factiblesdimensións do rolomáis directamente que as únicas especificacións dos materiais.
Cos equipos de conversión modernos que funcionan a velocidades de entre 150 e 300 metros por minuto, mesmo unha pequena discrepancia nas dimensións dos rolos pode causar un tempo de inactividade significativo. Comprender como o ancho interactúa co resto das especificacións do papel e os límites físicos da maquinaria é esencial para manter as operacións fluídas e rendibles.
Que inclúe o ancho do rolo máis alá da medida indicada
Aínda que o ancho na folla de especificacións é importante, a pegada física dun rolo implica outros factores. Os compradores deben ter en conta a tolerancia do bordo, que normalmente oscila entre +/- 2 mm e 5 mm dependendo da precisión de corte do laminador.
Ademais, as dimensións do núcleo (normalmente diámetros internos estándar de 3 ou 6 polgadas) determinan como se monta o rolo no soporte de desenrolamento. Candoun roloestá cargada, o diámetro exterior e o perfil exacto do bordo determinan o ben que a banda se desliza a través da máquina sen desviarse da aliñación nin superar as separacións físicas do equipo.
Como a gramaxe, a lonxitude do rolo, a estabilidade do bobinado e a resistencia á tracción afectan o rendemento
O ancho non funciona no baleiro; interactúa fortemente con outras propiedades físicas. Por exemplo, unha banda ancha de papel lixeiro de 50 GSM comportarase de forma moi diferente baixo tensión que un cartón pesado de 120 GSM.
A lonxitude do rolo é igualmente crítica. Para unha anchura e gramaxe determinadas, un rolo máis longo aumenta o diámetro exterior total. Se a lonxitude do rolo empurra o diámetro exterior máis alá da capacidade máxima do soporte de desenrolamento, o rolo non se pode montar, independentemente de se a anchura axusta perfectamente.
A estabilidade do bobinado tamén é crucial. Se un rolo ancho se enrola de forma demasiado solta, sofre de telescopización, onde os bordos empúxanse cara a fóra durante o transporte ou o desenrolado, o que provoca roturas da banda. Ademais, a resistencia á tracción do papel, especialmente a relación entre a dirección da máquina (MD) e a dirección transversal (CD), determina canta tensión pode soportar a banda ancha antes de romperse ou engurrarse ao longo da súa extensión.
Como comparar as opcións de ancho de rolo de papel kraft antes de mercar
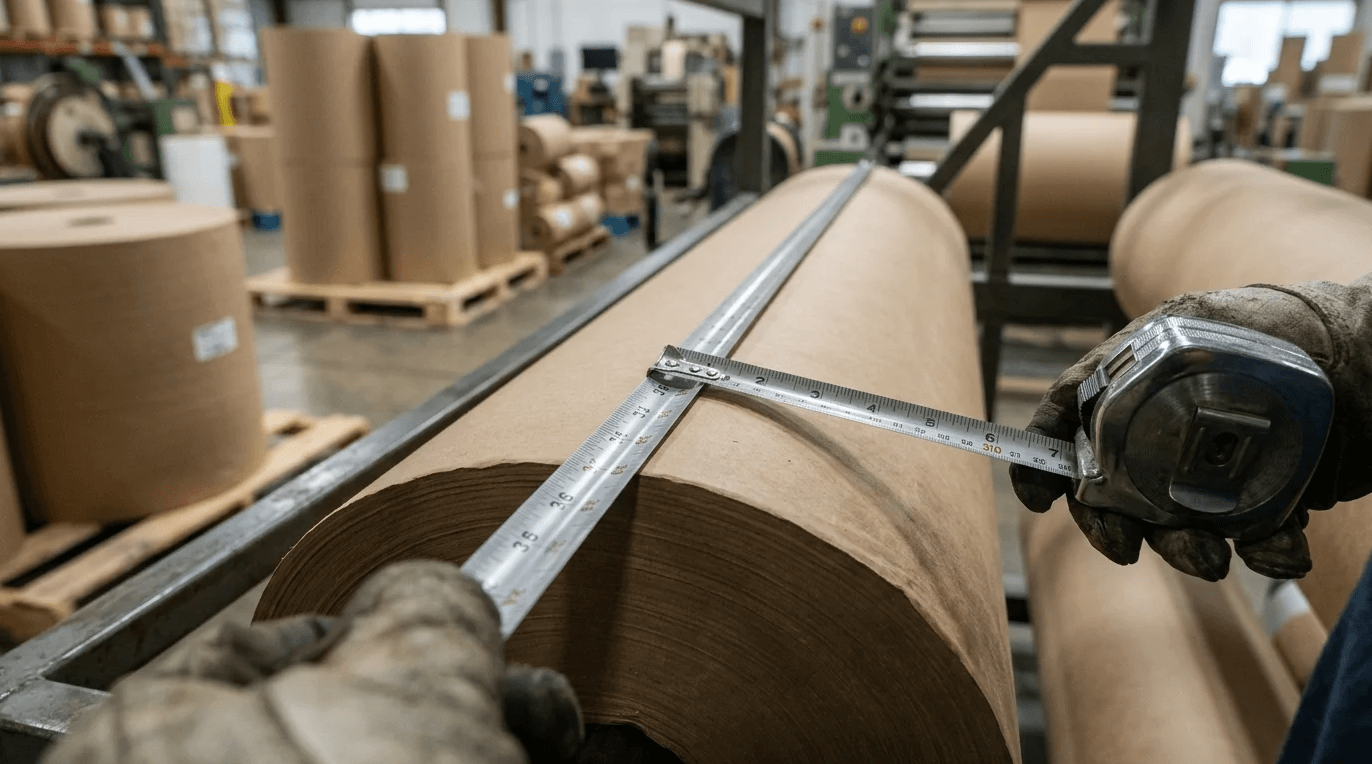
A obtención dos materiais axeitados significa analizar detidamente o que ofrecen realmente os provedores fronte ao que esixe a maquinaria. Comparar opcións require equilibrar os custos iniciais coa eficiencia da produción a longo prazo.
As larguras estándar están dispoñibles facilmente e son máis fáciles de obter rapidamente, pero os tamaños personalizados poden requirir cantidades mínimas de pedido (MOQ) máis elevadas, o que fai que o volume sexa un factor decisivo importante no proceso de compra. Ademais, os equipos de compras globais deben ter en conta as diferenzas rexionais nas larguras estándar, como as convencións métricas fronte ás imperiais, para garantir que unha largura "estándar" estea realmente dispoñible dentro da súa cadea de subministración específica.
Tamén é importante ter en conta que os anchos personalizados están fundamentalmente limitados polo ancho da plataforma da máquina de papel augas arriba e polas restricións da cortadora e rebobinadora. Unha fábrica só pode cortarrolos parentaisen combinacións que minimizan o seu propio desperdicio de recorte, o que significa que os tamaños personalizados están determinados polas dimensións do rolo principal, non unicamente polos MOQ ou as taxas de corte.
Puntos clave de comparación para especificacións e orzamentos de provedores
Ao solicitar orzamentos eavaliación de provedores, os compradores deberían ter en conta algunhas variables específicas máis alá do prezo por tonelada. As configuracións de envío e as taxas de corte inflúen no custo final. A estandarización de anchos comúns pode evitar a miúdo os custos adicionais de corte personalizado.
Como se mostra na táboa seguinte, as larguras personalizadas adoitan requirir mínimos máis altos e esperas máis longas, polo que as estratexias de adquisición deben equilibrar estas restricións loxísticas co aforro de materiais dun axuste perfecto da máquina.
Nota: As cifras da táboa seguinte son estimacións xerais; os MOQ exactos, os prazos de entrega e as taxas de corte varían significativamente segundo o provedor, a rexión e o volume do pedido.
| Especificación | Larguras estándar (por exemplo, 900 mm, 1200 mm) | Larguras personalizadas |
|---|---|---|
| MOQ típico | 1 a 2 toneladas métricas | De 3 a 5 toneladas métricas |
| Prazo de entrega | 1 a 2 semanas | De 4 a 6 semanas |
| Prima de custo | Prezo base de mercado | +5% a +15% de taxa de corte |
| Residuos de recorte | Máis alto (se non é un axuste perfecto para a máquina) | Recorte lateral optimizado (restos de configuración/núcleo) |
Empregar unha matriz de comparación como a anterior axuda aos equipos de compras a identificar rapidamente se o aforro nos residuos de recorte de bordos laterais supera as primas asociadas ao corte longitudinal personalizado.
En que se diferencian os papeis virxes, reciclados, revestidos, encerados e de calidade alimentaria
Máis alá das dimensións, a composición do papel cambia a forma en que se desliza pola liña, o que inflúe directamente na selección do ancho.Papel kraft virxeofrece a maior resistencia ao desgarro e rixidez, o que a fai capaz de soportar láminas máis anchas sen romperse baixo a alta tensión da máquina.
O kraft reciclado, aínda que é máis respectuoso co medio ambiente e rendible, ás veces ten unha resistencia á tracción lixeiramente inferior. Isto require un control coidadoso da tensión enrolos máis anchos—ou un cambio deliberado a anchos máis estreitos— para evitar roturas. As variantes revestidas e enceradas introducen barreiras contra a humidade e a graxa, pero engaden grosor e peso. Este volume engadido significa que un rolo dun ancho e longo específicos terá un diámetro exterior maior que o papel sen revestir, o que pode superar os límites do soporte de desenrolamento. Finalmente, aínda que os papeis de calidade alimentaria deben cumprir estritas normas de contacto, estas certificacións non alteran fisicamente as propiedades de tracción nin o grosor da banda, o que significa que non teñen ningún impacto directo na selección do ancho do rolo nin nos límites de tensión da máquina.
Pasos prácticos para elixir o ancho correcto do rolo de papel kraft
Pasar da teoría á planta de produción require cálculos precisos e unha comprensión clara do produto final. O obxectivo é maximizar a cantidade de material utilizable e, ao mesmo tempo, manter as máquinas de conversión funcionando sen problemas.
Unha liña ben optimizada debería ter como obxectivo manter o desperdicio de recorte lateral por debaixo do 3 % ao 5 % do ancho total do rolo, garantindo que os custos dos materiais non reduzan as marxes de beneficio dos produtos acabados. É importante distinguir este recorte lateral do desperdicio total do proceso, xa que o desperdicio de configuración, o desperdicio do núcleo e os danos ocasionais nos bordos seguirán producindose independentemente da optimización do ancho.
Conclusións clave
- Confirme a anchura máxima de desenrolamento da liña de conversión, a capacidade da cortadora, o tamaño do núcleo e o límite de diámetro exterior antes de seleccionar un rolo de papel kraft.
- Ao especificar a anchura do rolo de papel kraft, teña en conta unha tolerancia de corte normal de entre +/-2 mm e 5 mm.
- Comprobe a gramaxe, a lonxitude do rolo e o diámetro exterior xuntos porque un rolo co ancho correcto pode ser demasiado grande para montalo.
- Escolla anchos estándar para un abastecemento máis rápido, pero avalíe anchos personalizados cando a redución de residuos de recortes compense os MOQ máis altos.
- Avaliar a estabilidade do enrolamento e a resistencia á tracción MD/CD antes de executar rolos de papel kraft anchos a 150 a 300 metros por minuto.
Preguntas frecuentes
Por que importa o ancho do rolo de papel kraft nunha liña de conversión?
A anchura do rolo afecta o axuste da máquina, o seguimento da banda, a velocidade de produción e o desperdicio. Unha discrepancia co soporte de desenrolamento, a cortadora ou os límites de separación pode causar tempo de inactividade mesmo se o grao de papel é correcto.
Que tolerancia deben esperar os compradores no ancho do rolo de papel kraft?
A tolerancia típica de bordo é de aproximadamente +/-2 mm a 5 mm, dependendo da precisión de corte da fresadora. Confirme sempre a tolerancia antes de facer un pedido, especialmente para traballos de conversión de alta velocidade ou marxe estreita.
Como interactúan o ancho do rolo e o diámetro exterior?
Para a mesma gramaxe, un rolo máis ancho ou máis longo pode aumentar o tamaño total do rolo e a carga de manipulación. Se o diámetro exterior supera o límite do soporte de desenrolamento, o rolo non se pode usar con seguridade.
É sempre a mellor opción un ancho de rolo de papel kraft estándar?
Os anchos estándar adoitan ser máis rápidos de obter e poden reducir o custo, pero non sempre son os máis eficientes. Os anchos personalizados poden reducir o desperdicio de recortes se o volume do pedido xustifica o MOQ.
Que tamaño de núcleo é común para os rolos de papel kraft?
Os diámetros interiores habituais do núcleo son de 3 e 6 polgadas. O tamaño correcto do núcleo debe coincidir co eixe ou sistema de mandril da liña de conversión para garantir unha montaxe e un desenrolamento estables.
Data de publicación: 27 de outubro de 2026