
クラフト紙ロールの幅が加工において重要な理由
加工ラインを設置する際には、寸法を正確に把握することが非常に重要です。クラフト紙ロール高速機械に供給する場合、選択された幅は生産速度から材料ロスまであらゆるものに直接影響します。最大巻き出しスタンド幅、スリッター容量、最大外径などの厳しい機械制約により、実現可能な幅が決まることがよくあります。ロール寸法材料仕様だけよりも直接的に。
最新の加工装置は毎分150メートルから300メートルもの速度で稼働するため、ロールの寸法にわずかなずれがあるだけでも、大幅なダウンタイムにつながる可能性があります。用紙の幅が他の仕様や機械の物理的な限界とどのように相互作用するかを理解することは、円滑かつ費用対効果の高い操業を維持するために不可欠です。
ロール幅には、記載されている寸法以外に何が含まれますか?
仕様書に記載されている幅も重要ですが、ロールの実際のサイズには他にもいくつかの要素が関係します。購入者は、製紙工場のスリット加工精度に応じて通常±2mmから5mmの範囲となる端部公差を考慮する必要があります。
さらに、コアの寸法(通常は標準的な3インチまたは6インチの内径)によって、ロールが巻き出しスタンドにどのように取り付けられるかが決まります。ロール装填されたウェブの外径と正確なエッジ形状によって、ウェブが位置ずれしたり、装置の物理的なクリアランスを超えたりすることなく、機械内をどれだけスムーズに走行できるかが決まります。
坪量、ロール長、巻き取り安定性、引張強度が性能に及ぼす影響
幅は単独で作用するものではなく、他の物理的特性と大きく相互作用します。例えば、50gsmの軽量紙の幅広ウェブは、120gsmの厚紙とは全く異なる張力下での挙動を示します。
ロールの長さも同様に重要です。一定の幅と坪量の場合、ロールが長くなるほど外径が大きくなります。ロールの長さがアンワインドスタンドの最大容量を超えると、幅がぴったり合っていてもロールを取り付けることができません。
巻き取りの安定性も非常に重要です。幅広ロールを緩く巻き取ると、輸送中や巻き戻し中に端が外側に押し出され、ウェブが切れるテレスコーピング現象が発生します。さらに、紙の引張強度、特に機械方向(MD)と横方向(CD)の比率によって、幅広ウェブが切れたり、全体にわたってしわが寄ったりする前にどれだけの張力に耐えられるかが決まります。
クラフト紙ロールの幅の選択肢を、購入前に比較する方法
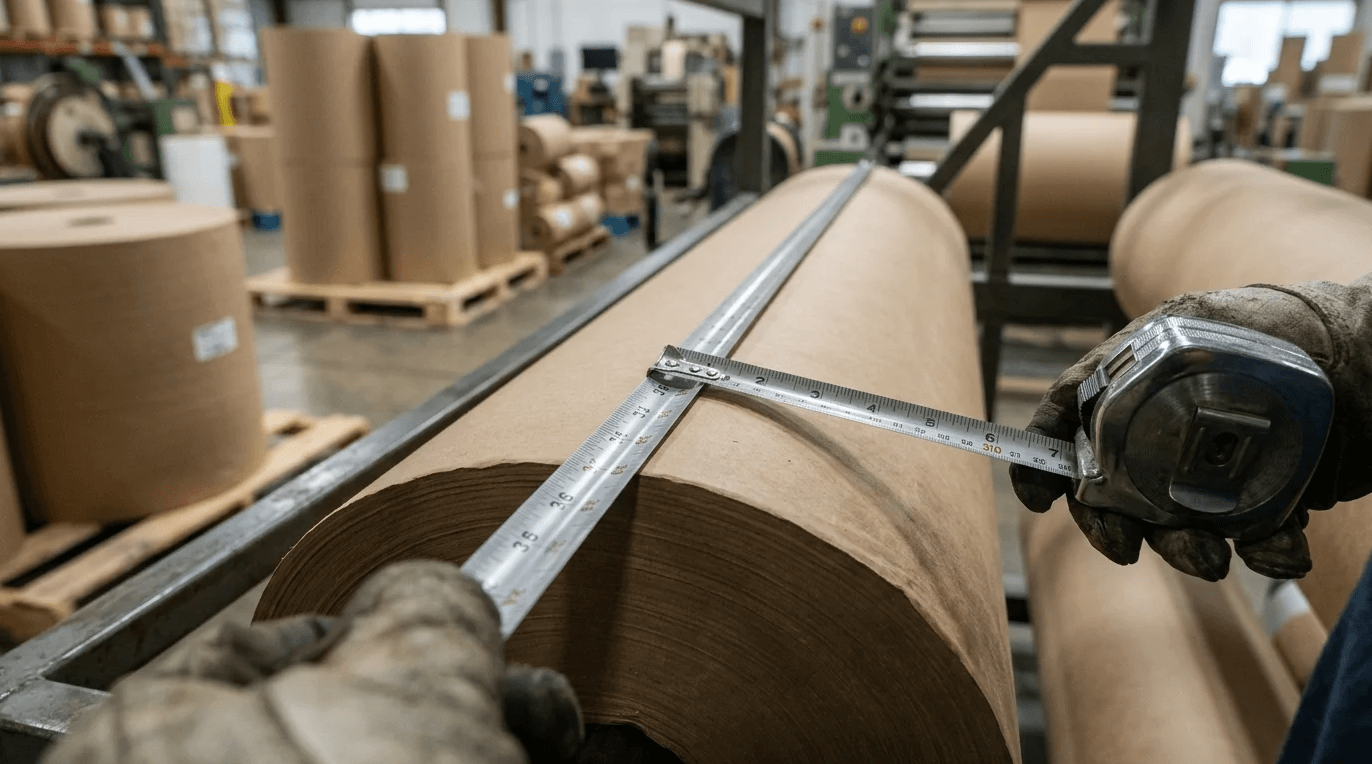
適切な材料を調達するには、サプライヤーが実際に提供するものと、機械が要求するものを綿密に検討する必要があります。選択肢を比較する際には、初期費用と長期的な生産効率のバランスを取ることが重要です。
標準幅は入手しやすく、迅速に調達できますが、特注サイズの場合は最低発注数量(MOQ)が高くなる場合があり、調達プロセスにおいて数量が重要な決定要因となります。さらに、グローバル調達チームは、メートル法とヤード・ポンド法といった地域ごとの標準幅の違いに留意し、自社のサプライチェーン内で実際に「標準」幅が入手可能であることを確認する必要があります。
また、カスタム幅は基本的に上流の抄紙機のデックル幅とスリッター巻き取り機の制約によって制限されることに注意することも重要です。製紙工場はスリットできるのは親の役割自社の端材ロスを最小限に抑えるような組み合わせにすることで、カスタムサイズは最小発注数量やスリット料金だけでなく、親ロールの寸法によっても決定される。
仕様とサプライヤーの見積もりを比較する際の重要なポイント
見積もりを依頼する際、サプライヤーの評価購入者は、トン当たりの価格だけでなく、いくつかの具体的な要素にも目を向けるべきです。輸送方法やスリット加工費用も最終コストに影響します。一般的な幅に標準化することで、特注スリット加工の追加料金を回避できる場合が多くあります。
下の表に示すように、特注幅は通常、最小注文数量が多く、納期も長くなるため、調達戦略においては、こうした物流上の制約と、機械に完璧に適合させることで得られる材料費の節約とのバランスを取る必要があります。
注:下記の表の数値は概算値です。正確な最小発注数量(MOQ)、リードタイム、スリット加工料金は、サプライヤー、地域、注文量によって大きく異なります。
| 仕様 | 標準幅(例:900mm、1200mm) | カスタム幅 |
|---|---|---|
| 標準的な最小注文数量(MOQ) | 1~2メートルトン | 3~5メートルトン |
| リードタイム | 1~2週間 | 4~6週間 |
| コストプレミアム | 基準市場価格 | +5%~+15% スリット加工手数料 |
| 廃棄物の削減 | より高い(機械に完璧に適合しない場合) | 最適化された側面エッジトリム(セットアップ/コア廃棄物残量) |
上記のような比較マトリックスを使用することで、調達チームは、側面端材の廃棄によるコスト削減効果が、特注スリット加工に伴う追加費用を上回るかどうかを迅速に判断できます。
バージンペーパー、再生紙、コーティング紙、ワックス加工紙、食品グレード紙の違い
寸法だけでなく、用紙の組成も印刷ライン上での走行性に影響を与え、ひいては用紙幅の選択に直接的な影響を及ぼす。バージンクラフト紙最高の引裂抵抗と剛性を備えているため、高い機械張力下でも切れることなく、より幅広のウェブを支えることができます。
再生クラフト紙は、環境に優しくコスト効率も良いものの、引張強度がやや低い場合がある。そのため、張力管理には注意が必要である。幅広のロール破れを防ぐため、幅を狭くしたり、意図的に幅を狭くしたりします。コーティングやワックス加工を施した紙は、水分や油分に対するバリア機能を持ちますが、厚みと重量が増加します。この厚みの増加により、特定の幅と長さのロールは、コーティングされていない紙よりも外径が大きくなり、巻き出しスタンドの制限を超える可能性があります。最後に、食品グレードの紙は厳格な接触規制を満たす必要がありますが、これらの認証は紙の引張特性や厚みを物理的に変化させるものではないため、ロール幅の選択や機械の張力制限に直接的な影響はありません。
適切なクラフト紙ロールの幅を選ぶための実践的な手順
理論から製造現場への移行には、精密な計算と最終製品の明確な理解が不可欠です。目標は、加工機械を円滑に稼働させながら、使用可能な材料の量を最大限に増やすことです。
最適化された生産ラインでは、ロール幅全体の3~5%未満に側端トリムのロスを抑えることを目指し、材料費が完成品の利益率を圧迫しないようにする必要があります。ただし、この側端トリムを全工程ロスと区別することが重要です。なぜなら、幅の最適化に関わらず、段取りロス、芯材ロス、および時折発生する端の損傷は依然として発生するからです。
主なポイント
- クラフト紙ロールを選定する前に、加工ラインの最大巻き出し幅、スリッター容量、コアサイズ、および外径制限を確認してください。
- クラフト紙ロールの幅を指定する際は、通常のスリット加工における許容誤差として、±2mm~5mm程度を考慮してください。
- 坪量、ロールの長さ、外径をまとめて確認してください。幅が適切でも、ロールが大きすぎて取り付けられない場合があります。
- 調達時間を短縮したい場合は標準幅を選択してください。ただし、端材の削減によって最低発注数量(MOQ)が高くなる場合でも、カスタム幅を検討してください。
- 幅広クラフト紙ロールを毎分150~300メートルの速度で巻く前に、巻き取り安定性とMD/CD引張強度を評価してください。
よくある質問
加工ラインにおいて、クラフト紙ロールの幅が重要な理由は何ですか?
ロール幅は、機械への適合性、ウェブトラッキング、生産速度、および廃棄物に影響します。巻き出しスタンド、スリッター、またはクリアランス制限との不一致は、紙のグレードが適切であっても、ダウンタイムの原因となる可能性があります。
クラフト紙ロールの幅に関して、購入者はどの程度の許容範囲を想定すべきでしょうか?
一般的なエッジ公差は、ミルのスリット精度にもよりますが、約±2mm~5mmです。特に高速加工や狭マージン加工の場合は、ご注文前に必ず公差をご確認ください。
ロールの幅と外径はどのように相互作用するのでしょうか?
同じ坪量でも、ロールの幅や長さを大きくすると、ロール全体のサイズと取り扱い負荷が増加する可能性があります。外径が巻き出しスタンドの制限を超えると、そのロールは安全に使用できません。
標準的なクラフト紙ロールの幅が常に最良の選択肢なのでしょうか?
標準幅は通常、調達が迅速でコスト削減につながる可能性がありますが、必ずしも最も効率的とは限りません。注文量が最小発注数量(MOQ)に見合う場合、特注幅を使用することで端材の無駄を減らすことができます。
クラフト紙ロールの一般的な芯径はどれくらいですか?
一般的なコアの内径は3インチと6インチです。安定した取り付けと巻き戻しを確保するためには、適切なコアサイズが加工ラインのシャフトまたはチャックシステムに適合している必要があります。
投稿日時:2026年10月27日