
మార్పిడిలో క్రాఫ్ట్ పేపర్ రోల్ వెడల్పు ఎందుకు ముఖ్యమైనది
కన్వర్టింగ్ లైన్ను ఏర్పాటు చేసేటప్పుడు, కొలతలను సరిగ్గా తీసుకోవడం చాలా కీలకం.క్రాఫ్ట్ పేపర్ రోల్స్అధిక-వేగ యంత్రాలకు ముడి పదార్థాన్ని అందించేటప్పుడు, ఎంచుకున్న వెడల్పు ఉత్పత్తి వేగం నుండి ముడి పదార్థం వృధా కావడం వరకు ప్రతి దానిపై ప్రత్యక్ష ప్రభావాన్ని చూపుతుంది. గరిష్ట అన్వైండ్ స్టాండ్ వెడల్పు, స్లిట్టర్ సామర్థ్యం మరియు గరిష్ట బయటి వ్యాసం వంటి కఠినమైన యంత్ర పరిమితులు తరచుగా ఆచరణీయతను నిర్దేశిస్తాయి.రోల్ కొలతలుకేవలం మెటీరియల్ స్పెసిఫికేషన్ల కంటే మరింత ప్రత్యక్షంగా.
ఆధునిక కన్వర్టింగ్ పరికరాలు నిమిషానికి 150 నుండి 300 మీటర్ల వేగంతో పనిచేస్తున్నందున, రోల్ కొలతలలో స్వల్ప తేడా కూడా గణనీయమైన పని నిలిచిపోవడానికి కారణమవుతుంది. కార్యకలాపాలను సజావుగా మరియు తక్కువ ఖర్చుతో నిర్వహించడానికి, కాగితం యొక్క మిగిలిన నిర్దేశాలతో వెడల్పు ఎలా ముడిపడి ఉంటుందో మరియు యంత్రాల భౌతిక పరిమితులను అర్థం చేసుకోవడం అత్యవసరం.
పేర్కొన్న కొలతకు మించి రోల్ వెడల్పులో ఏమేమి ఉంటాయి
స్పెసిఫికేషన్ షీట్లోని వెడల్పు ముఖ్యమైనదే అయినప్పటికీ, ఒక రోల్ యొక్క భౌతిక పరిమాణంలో అనేక ఇతర అంశాలు ఉంటాయి. మిల్లు యొక్క స్లిటింగ్ కచ్చితత్వాన్ని బట్టి సాధారణంగా +/- 2mm నుండి 5mm వరకు ఉండే ఎడ్జ్ టాలరెన్స్ను కొనుగోలుదారులు పరిగణనలోకి తీసుకోవాలి.
అదనంగా, కోర్ కొలతలు—సాధారణంగా ప్రామాణిక 3-అంగుళాల లేదా 6-అంగుళాల లోపలి వ్యాసాలు—రోల్ అన్వైండ్ స్టాండ్పై ఎలా అమర్చబడుతుందో నిర్ణయిస్తాయి.ఒక చుట్టవెబ్ లోడ్ చేయబడినప్పుడు, దాని బయటి వ్యాసం మరియు ఖచ్చితమైన అంచు ఆకృతి అనేవి, వెబ్ అలైన్మెంట్ నుండి పక్కకు తప్పుకోకుండా లేదా పరికరాల భౌతిక క్లియరెన్స్లను మించకుండా మెషిన్ గుండా ఎంత బాగా ట్రాక్ చేస్తుందో నిర్దేశిస్తాయి.
గ్రామేజ్, రోల్ పొడవు, వైండింగ్ స్థిరత్వం మరియు తన్యత బలం పనితీరును ఎలా ప్రభావితం చేస్తాయి
వెడల్పు శూన్యంలో పనిచేయదు; అది ఇతర భౌతిక లక్షణాలతో బలంగా సంకర్షణ చెందుతుంది. ఉదాహరణకు, తేలికైన 50 GSM కాగితంతో చేసిన వెడల్పాటి వెబ్, బరువైన 120 GSM బోర్డు కన్నా తన్యతకు లోనైనప్పుడు చాలా భిన్నంగా ప్రవర్తిస్తుంది.
రోల్ పొడవు కూడా అంతే కీలకం. ఒక నిర్దిష్ట వెడల్పు మరియు గ్రామేజ్కు, పొడవైన రోల్ మొత్తం బయటి వ్యాసాన్ని పెంచుతుంది. ఒకవేళ రోల్ పొడవు, బయటి వ్యాసాన్ని అన్వైండ్ స్టాండ్ యొక్క గరిష్ట సామర్థ్యానికి మించి పెంచితే, వెడల్పు సరిగ్గా సరిపోయినప్పటికీ ఆ రోల్ను అమర్చడం సాధ్యపడదు.
చుట్టే స్థిరత్వం కూడా చాలా కీలకం. ఒకవేళ వెడల్పాటి రోల్ను చాలా వదులుగా చుడితే, అది టెలిస్కోపింగ్కు గురవుతుంది. దీనిలో రవాణా సమయంలో లేదా విప్పేటప్పుడు దాని అంచులు బయటకు నెట్టబడి, వెబ్ తెగిపోతుంది. అంతేకాకుండా, కాగితం యొక్క తన్యత బలం, ముఖ్యంగా మెషిన్ డైరెక్షన్ (MD) మరియు క్రాస్ డైరెక్షన్ (CD) మధ్య నిష్పత్తి, ఆ వెడల్పాటి వెబ్ దాని పొడవునా తెగిపోవడానికి లేదా ముడతలు పడటానికి ముందు ఎంత ఒత్తిడిని తట్టుకోగలదో నిర్ణయిస్తుంది.
కొనుగోలు చేసే ముందు క్రాఫ్ట్ పేపర్ రోల్ వెడల్పు ఎంపికలను ఎలా పోల్చాలి
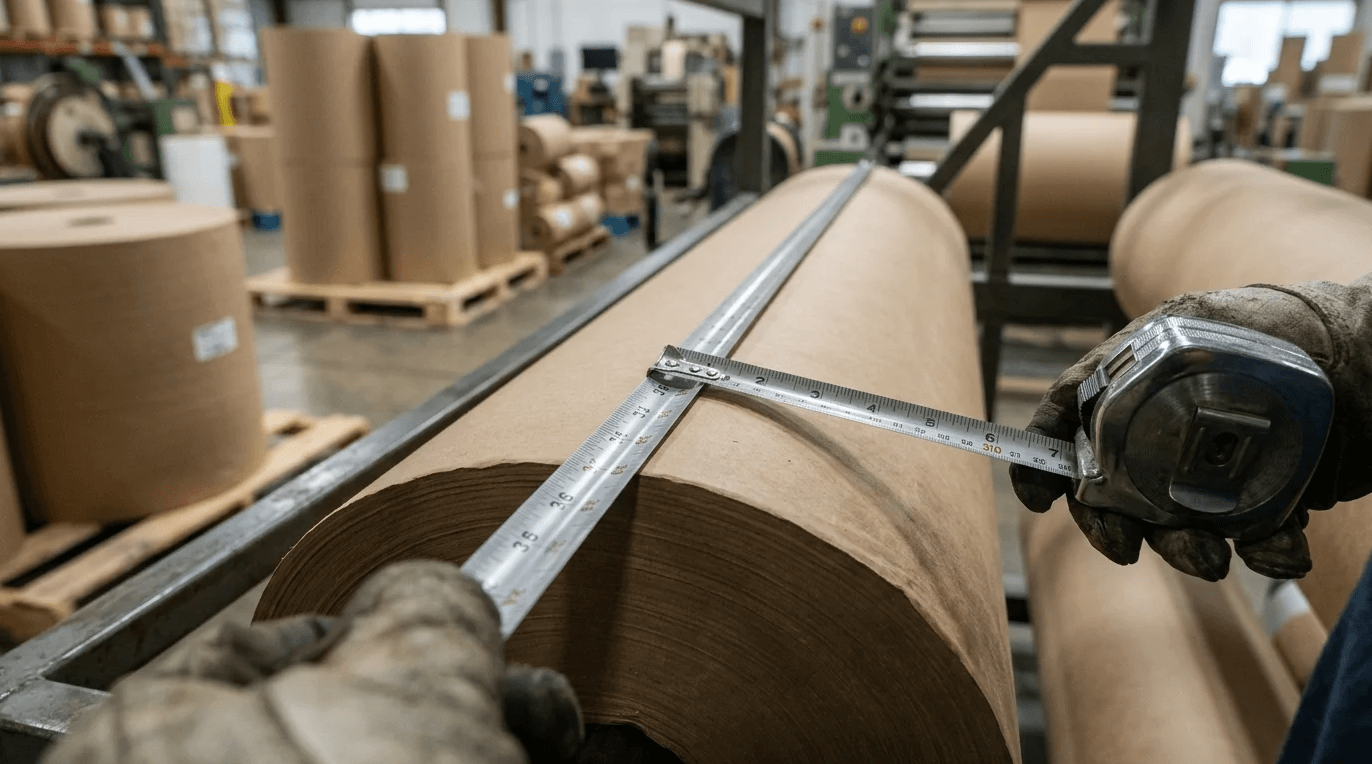
సరైన ముడి పదార్థాలను సేకరించాలంటే, సరఫరాదారులు వాస్తవానికి ఏమి అందిస్తున్నారో, యంత్రాంగానికి ఏమి అవసరమో నిశితంగా పరిశీలించాలి. ఎంపికలను పోల్చి చూసేటప్పుడు, ప్రారంభ ఖర్చులను దీర్ఘకాలిక ఉత్పత్తి సామర్థ్యాలతో సమతుల్యం చేసుకోవాలి.
ప్రామాణిక వెడల్పులు సులభంగా అందుబాటులో ఉంటాయి మరియు వాటిని త్వరగా సేకరించడం తేలిక. కానీ, కస్టమ్ సైజులకు అధిక కనీస ఆర్డర్ పరిమాణాలు (MOQలు) అవసరం కావచ్చు, అందువల్ల సేకరణ ప్రక్రియలో పరిమాణం ఒక ప్రధాన నిర్ణయాత్మక అంశంగా మారుతుంది. అంతేకాకుండా, ప్రపంచవ్యాప్త సేకరణ బృందాలు తమ నిర్దిష్ట సరఫరా గొలుసులో ఒక "ప్రామాణిక" వెడల్పు వాస్తవంగా అందుబాటులో ఉందని నిర్ధారించుకోవడానికి, మెట్రిక్ మరియు ఇంపీరియల్ పద్ధతుల వంటి ప్రామాణిక వెడల్పులలోని ప్రాంతీయ వ్యత్యాసాలను తప్పనిసరిగా గమనించాలి.
కస్టమ్ వెడల్పులు ప్రాథమికంగా అప్స్ట్రీమ్ పేపర్ మెషీన్ డెకిల్ వెడల్పు మరియు స్లిట్టర్ రీవైండర్ పరిమితులచే పరిమితం చేయబడతాయని గమనించడం కూడా ముఖ్యం. ఒక మిల్లు కేవలం చీల్చగలదుతల్లిదండ్రుల పాత్రలువాటి స్వంత ట్రిమ్ వ్యర్థాలను తగ్గించే కలయికలుగా మార్చడం, అంటే కస్టమ్ సైజులు కేవలం MOQలు లేదా స్లిటింగ్ ఫీజుల ద్వారా కాకుండా, పేరెంట్ రోల్ కొలతల ద్వారా నిర్దేశించబడతాయి.
స్పెసిఫికేషన్లు మరియు సరఫరాదారు కొటేషన్ల కోసం కీలక పోలిక అంశాలు
కొటేషన్లు అభ్యర్థించేటప్పుడు మరియుసరఫరాదారులను మూల్యాంకనం చేయడంకొనుగోలుదారులు, కేవలం టన్ను ధరను మాత్రమే కాకుండా, మరికొన్ని నిర్దిష్ట అంశాలను కూడా పరిగణనలోకి తీసుకోవాలి. రవాణా ఏర్పాట్లు మరియు స్లిటింగ్ రుసుములు అన్నీ తుది ఖర్చులో పాత్ర పోషిస్తాయి. సాధారణ వెడల్పులను ప్రామాణీకరించడం ద్వారా, కస్టమ్ స్లిటింగ్ అదనపు ఛార్జీలను తరచుగా నివారించవచ్చు.
దిగువ పట్టికలో చూపిన విధంగా, కస్టమ్ వెడల్పులకు సాధారణంగా అధిక కనీస పరిమాణాలు మరియు ఎక్కువ నిరీక్షణ సమయం అవసరం అవుతుంది, కాబట్టి సేకరణ వ్యూహాలు ఈ లాజిస్టికల్ పరిమితులను, యంత్రానికి ఖచ్చితంగా సరిపోవడం వల్ల కలిగే మెటీరియల్ ఆదాతో సమతుల్యం చేసుకోవాలి.
గమనిక: దిగువ పట్టికలోని అంకెలు సాధారణ అంచనాలు మాత్రమే; ఖచ్చితమైన MOQలు, లీడ్ టైమ్లు మరియు స్లిటింగ్ ఫీజులు సరఫరాదారు, ప్రాంతం మరియు ఆర్డర్ పరిమాణాన్ని బట్టి గణనీయంగా మారుతూ ఉంటాయి.
| స్పెసిఫికేషన్ | ప్రామాణిక వెడల్పులు (ఉదా, 900మిమీ, 1200మిమీ) | అనుకూల వెడల్పులు |
|---|---|---|
| సాధారణ కనీస ఆర్డర్ పరిమాణం | 1 నుండి 2 మెట్రిక్ టన్నులు | 3 నుండి 5 మెట్రిక్ టన్నులు |
| లీడ్ టైమ్ | 1 నుండి 2 వారాలు | 4 నుండి 6 వారాలు |
| ఖర్చు ప్రీమియం | ప్రాథమిక మార్కెట్ ధర | +5% నుండి +15% వరకు స్లిటింగ్ ఫీజు |
| వ్యర్థాలను కత్తిరించండి | ఎక్కువ (యంత్రానికి సరిగ్గా సరిపోకపోతే) | ఆప్టిమైజ్ చేయబడిన పార్శ్వ అంచు ట్రిమ్ (సెటప్/కోర్ వ్యర్థ అవశేషాలు) |
పైన ఉన్నటువంటి పోలిక పట్టికను ఉపయోగించడం వలన, లాటరల్ ఎడ్జ్ ట్రిమ్ వ్యర్థాల వల్ల కలిగే ఆదా, కస్టమ్ స్లిటింగ్కు అయ్యే అదనపు ఖర్చుల కంటే ఎక్కువగా ఉందో లేదో కొనుగోలు బృందాలు త్వరగా గుర్తించగలుగుతాయి.
వర్జిన్, రీసైకిల్డ్, కోటెడ్, వాక్స్డ్ మరియు ఫుడ్-గ్రేడ్ పేపర్లు ఎలా విభిన్నంగా ఉంటాయి
కొలతలకు అతీతంగా, కాగితం యొక్క కూర్పు అది గీతపై సాగే విధానాన్ని మారుస్తుంది, తద్వారా వెడల్పు ఎంపికను నేరుగా ప్రభావితం చేస్తుంది.వర్జిన్ క్రాఫ్ట్ పేపర్ఇది అత్యధిక చిరుగు నిరోధకత మరియు దృఢత్వాన్ని అందిస్తుంది, దీనివల్ల అధిక మెషిన్ టెన్షన్ కింద కూడా తెగిపోకుండా వెడల్పాటి వెబ్లకు మద్దతు ఇవ్వగలదు.
రీసైకిల్ చేసిన క్రాఫ్ట్ మరింత పర్యావరణ అనుకూలమైనది మరియు తక్కువ ఖర్చుతో కూడుకున్నది అయినప్పటికీ, కొన్నిసార్లు దీనికి తన్యత బలం కొద్దిగా తక్కువగా ఉంటుంది. దీనికి తన్యతను జాగ్రత్తగా నియంత్రించడం అవసరం.వెడల్పుగా ఉన్న రోల్స్చిరగకుండా నివారించడానికి —లేదా ఉద్దేశపూర్వకంగా సన్నని వెడల్పులకు మారడం. కోటెడ్ మరియు వాక్స్డ్ రకాలు తేమ మరియు గ్రీజు నుండి రక్షణ కల్పిస్తాయి, కానీ మందం మరియు బరువును పెంచుతాయి. ఈ అదనపు పరిమాణం కారణంగా, ఒక నిర్దిష్ట వెడల్పు మరియు పొడవు గల రోల్, కోటింగ్ లేని కాగితం కంటే పెద్ద బయటి వ్యాసాన్ని కలిగి ఉంటుంది, ఇది అన్వైండ్ స్టాండ్ పరిమితులను మించిపోయే అవకాశం ఉంది. చివరగా, ఫుడ్-గ్రేడ్ కాగితాలు కఠినమైన కాంటాక్ట్ నిబంధనలను పాటించాల్సి ఉన్నప్పటికీ, ఈ ధృవీకరణలు వెబ్ యొక్క తన్యత లక్షణాలను లేదా మందాన్ని భౌతికంగా మార్చవు, అంటే అవి రోల్ వెడల్పు ఎంపికపై లేదా మెషిన్ టెన్షన్ పరిమితులపై ప్రత్యక్ష ప్రభావాన్ని చూపవు.
సరైన క్రాఫ్ట్ పేపర్ రోల్ వెడల్పును ఎంచుకోవడానికి ఆచరణాత్మక దశలు
సిద్ధాంతం నుండి కర్మాగారానికి వెళ్లాలంటే కచ్చితమైన లెక్కలు, తుది ఉత్పత్తిపై స్పష్టమైన అవగాహన అవసరం. మార్పిడి యంత్రాలు సజావుగా పనిచేసేలా చూసుకుంటూ, ఉపయోగపడే ముడి పదార్థం పరిమాణాన్ని గరిష్ఠ స్థాయికి పెంచడమే లక్ష్యం.
సరిగ్గా ఆప్టిమైజ్ చేయబడిన లైన్, మొత్తం రోల్ వెడల్పులో పార్శ్వ అంచు ట్రిమ్ వ్యర్థాన్ని 3% నుండి 5% కంటే తక్కువగా ఉంచాలని లక్ష్యంగా పెట్టుకోవాలి, తద్వారా తుది ఉత్పత్తుల లాభ మార్జిన్లను మెటీరియల్ ఖర్చులు తినేయకుండా చూసుకోవాలి. ఈ పార్శ్వ ట్రిమ్ను మొత్తం ప్రాసెస్ వ్యర్థం నుండి వేరుగా గుర్తించడం ముఖ్యం, ఎందుకంటే వెడల్పు ఆప్టిమైజేషన్తో సంబంధం లేకుండా సెటప్ వ్యర్థం, కోర్ వ్యర్థం మరియు అప్పుడప్పుడు అంచు దెబ్బతినడం వంటివి ఇప్పటికీ సంభవిస్తాయి.
ముఖ్యమైన అంశాలు
- క్రాఫ్ట్ పేపర్ రోల్ను ఎంచుకునే ముందు, కన్వర్టింగ్ లైన్ యొక్క గరిష్ట అన్వైండ్ వెడల్పు, స్లిట్టర్ సామర్థ్యం, కోర్ సైజు మరియు బయటి వ్యాసం పరిమితిని నిర్ధారించుకోండి.
- క్రాఫ్ట్ పేపర్ రోల్ వెడల్పును నిర్దేశించేటప్పుడు సుమారుగా +/-2 మిమీ నుండి 5 మిమీ వరకు సాధారణ చీలిక సహనాన్ని అనుమతించండి.
- గ్రామేజ్, రోల్ పొడవు మరియు బయటి వ్యాసాన్ని కలిపి తనిఖీ చేయండి, ఎందుకంటే సరైన వెడల్పు ఉన్న రోల్ కూడా మౌంట్ చేయడానికి చాలా పెద్దదిగా ఉండవచ్చు.
- వేగవంతమైన సోర్సింగ్ కోసం ప్రామాణిక వెడల్పులను ఎంచుకోండి, కానీ ట్రిమ్ వ్యర్థాల తగ్గింపు అధిక MOQలను భర్తీ చేసినప్పుడు కస్టమ్ వెడల్పులను పరిశీలించండి.
- నిమిషానికి 150 నుండి 300 మీటర్ల వేగంతో వెడల్పాటి క్రాఫ్ట్ పేపర్ రోల్స్ను నడపడానికి ముందు వైండింగ్ స్థిరత్వం మరియు MD/CD తన్యత బలాన్ని అంచనా వేయండి.
తరచుగా అడిగే ప్రశ్నలు
కన్వర్టింగ్ లైన్లో క్రాఫ్ట్ పేపర్ రోల్ వెడల్పు ఎందుకు ముఖ్యమైనది?
రోల్ వెడల్పు మెషిన్ ఫిట్, వెబ్ ట్రాకింగ్, ఉత్పత్తి వేగం మరియు వ్యర్థాలను ప్రభావితం చేస్తుంది. పేపర్ గ్రేడ్ సరిగ్గా ఉన్నప్పటికీ, అన్వైండ్ స్టాండ్, స్లిట్టర్ లేదా క్లియరెన్స్ పరిమితులతో సరిపోలకపోవడం వల్ల పని ఆగిపోయే సమయం (డౌన్టైమ్) ఏర్పడవచ్చు.
క్రాఫ్ట్ పేపర్ రోల్ వెడల్పు విషయంలో కొనుగోలుదారులు ఎలాంటి సహనాన్ని ఆశించాలి?
మిల్లు యొక్క చీలిక కచ్చితత్వాన్ని బట్టి, సాధారణ అంచు సహనం సుమారుగా +/-2 మిమీ నుండి 5 మిమీ వరకు ఉంటుంది. ఆర్డర్ చేసే ముందు, ముఖ్యంగా అధిక-వేగం లేదా తక్కువ-మార్జిన్ మార్పిడి పని కోసం, సహనాన్ని ఎల్లప్పుడూ నిర్ధారించుకోండి.
రోల్ వెడల్పు మరియు బయటి వ్యాసం పరస్పరం ఎలా పనిచేస్తాయి?
ఒకే గ్రామేజ్ కోసం, వెడల్పుగా లేదా పొడవుగా ఉండే రోల్ మొత్తం రోల్ పరిమాణాన్ని మరియు నిర్వహణ భారాన్ని పెంచుతుంది. బయటి వ్యాసం అన్వైండ్ స్టాండ్ పరిమితిని మించి ఉంటే, ఆ రోల్ను సురక్షితంగా ఉపయోగించలేరు.
ప్రామాణిక క్రాఫ్ట్ పేపర్ రోల్ వెడల్పు ఎల్లప్పుడూ ఉత్తమ ఎంపికేనా?
ప్రామాణిక వెడల్పులను సాధారణంగా వేగంగా సేకరించవచ్చు మరియు అవి ఖర్చును కూడా తగ్గించవచ్చు, కానీ అవి ఎల్లప్పుడూ అత్యంత సమర్థవంతమైనవి కావు. ఆర్డర్ పరిమాణం కనీస ఆర్డర్ పరిమాణాన్ని (MOQ) సమర్థించినట్లయితే, కస్టమ్ వెడల్పులు ట్రిమ్ వ్యర్థాలను తగ్గించగలవు.
క్రాఫ్ట్ పేపర్ రోల్స్కు సాధారణంగా వాడే కోర్ సైజు ఎంత?
సాధారణ కోర్ లోపలి వ్యాసాలు 3 అంగుళాలు మరియు 6 అంగుళాలుగా ఉంటాయి. స్థిరమైన మౌంటింగ్ మరియు అన్వైండింగ్ను నిర్ధారించడానికి సరైన కోర్ పరిమాణం కన్వర్టింగ్ లైన్ యొక్క షాఫ్ట్ లేదా చక్ సిస్టమ్కు సరిపోలాలి.
పోస్ట్ సమయం: అక్టోబర్-27-2026