
ហេតុអ្វីបានជាទទឹងក្រដាស់ក្រដាស Kraft មានសារៈសំខាន់ក្នុងការបំលែង
នៅពេលរៀបចំខ្សែបម្លែង ការទទួលបានវិមាត្រត្រឹមត្រូវគឺមានសារៈសំខាន់ណាស់។ក្រដាស់ក្រដាស់ Kraftម៉ាស៊ីនដែលមានល្បឿនលឿនសម្រាប់ចិញ្ចឹម ហើយទទឹងដែលបានជ្រើសរើសប៉ះពាល់ដោយផ្ទាល់ដល់អ្វីៗគ្រប់យ៉ាង ចាប់ពីល្បឿនផលិតកម្មរហូតដល់កាកសំណល់សម្ភារៈ។ ការរឹតបន្តឹងម៉ាស៊ីនរឹង — ដូចជាទទឹងជើងទម្រអតិបរមាសម្រាប់ការបន្ធូរ សមត្ថភាពកាត់ និងអង្កត់ផ្ចិតខាងក្រៅអតិបរមា — ជារឿយៗកំណត់ពីលទ្ធភាពដែលអាចធ្វើទៅបានវិមាត្ររមៀលដោយផ្ទាល់ជាងការបញ្ជាក់សម្ភារៈតែម្នាក់ឯង។
ជាមួយនឹងឧបករណ៍បំលែងទំនើបៗដែលដំណើរការក្នុងល្បឿនចាប់ពី 150 ទៅ 300 ម៉ែត្រក្នុងមួយនាទី សូម្បីតែភាពមិនស៊ីគ្នាបន្តិចបន្តួចនៃវិមាត្ររមូរក៏អាចបណ្តាលឱ្យមានពេលវេលារងចាំច្រើនដែរ។ ការយល់ដឹងពីរបៀបដែលទទឹងមានអន្តរកម្មជាមួយនឹងលក្ខណៈបច្ចេកទេសផ្សេងទៀតរបស់ក្រដាស និងដែនកំណត់រូបវន្តរបស់គ្រឿងចក្រគឺមានសារៈសំខាន់សម្រាប់រក្សាប្រតិបត្តិការឱ្យរលូន និងសន្សំសំចៃ។
អ្វីដែលទទឹងរមូររួមបញ្ចូលលើសពីរង្វាស់ដែលបានកំណត់
ខណៈពេលដែលទទឹងនៅលើសន្លឹកបញ្ជាក់មានសារៈសំខាន់ ស្នាមជើងរូបវន្តរបស់រមូរមួយពាក់ព័ន្ធនឹងកត្តាជាច្រើនទៀត។ អ្នកទិញត្រូវតែគិតគូរពីភាពអត់ធ្មត់នៃគែម ដែលជាធម្មតាមានចាប់ពី +/- 2mm ដល់ 5mm អាស្រ័យលើភាពជាក់លាក់នៃការកាត់របស់រោងម៉ាស៊ីនកិន។
លើសពីនេះ វិមាត្រស្នូល — ជាធម្មតាមានអង្កត់ផ្ចិតខាងក្នុងស្តង់ដារ ៣ អ៊ីញ ឬ ៦ អ៊ីញ — កំណត់ពីរបៀបដែលរមូរម៉ោនលើជើងទម្របន្ធូរ។ ពេលណារមៀលមួយនៅពេលដែលសំណាញ់ត្រូវបានផ្ទុក អង្កត់ផ្ចិតខាងក្រៅ និងទម្រង់គែមពិតប្រាកដ កំណត់ពីរបៀបដែលសំណាញ់អាចតាមដានឆ្លងកាត់ម៉ាស៊ីនបានល្អដោយមិនវង្វេងចេញពីការតម្រឹម ឬលើសពីចន្លោះរូបវន្តរបស់ឧបករណ៍។
របៀបដែលទម្ងន់ ប្រវែងរមូរ ស្ថេរភាពនៃការរុំ និងកម្លាំងតង់ស៊ីលប៉ះពាល់ដល់ដំណើរការ
ទទឹងមិនដំណើរការក្នុងកន្លែងទំនេរទេ វាមានអន្តរកម្មយ៉ាងខ្លាំងជាមួយនឹងលក្ខណៈសម្បត្តិរូបវន្តផ្សេងទៀត។ ឧទាហរណ៍ សំណាញ់ធំទូលាយនៃក្រដាសទម្ងន់ស្រាល 50 GSM នឹងមានឥរិយាបទខុសគ្នាខ្លាំងនៅក្រោមភាពតានតឹងជាងក្តារធ្ងន់ 120 GSM។
ប្រវែងរមូរក៏សំខាន់ដូចគ្នាដែរ។ ចំពោះទទឹង និងទំហំដែលបានផ្តល់ឱ្យ រមូរវែងជាងនេះនឹងបង្កើនអង្កត់ផ្ចិតខាងក្រៅសរុប។ ប្រសិនបើប្រវែងរមូររុញអង្កត់ផ្ចិតខាងក្រៅលើសពីសមត្ថភាពអតិបរមារបស់ជើងទម្របន្ធូរ រមូរមិនអាចម៉ោនបានទេ ដោយមិនគិតពីថាតើទទឹងសមឥតខ្ចោះឬអត់។
ស្ថេរភាពនៃការរុំក៏សំខាន់ផងដែរ។ ប្រសិនបើរមូរធំទូលាយត្រូវបានរុំរលុងពេក វានឹងទទួលរងនូវការបង្វិលរាងជាបំពង់ ដែលគែមរុញចេញទៅក្រៅក្នុងអំឡុងពេលដឹកជញ្ជូន ឬបន្ធូរ ដែលបណ្តាលឱ្យមានការបាក់សរសៃក្រដាស។ លើសពីនេះ កម្លាំងទាញរបស់ក្រដាស ជាពិសេសសមាមាត្ររវាងទិសដៅម៉ាស៊ីន (MD) និងទិសដៅឆ្លងកាត់ (CD) កំណត់ថាតើសរសៃក្រដាសអាចទ្រាំទ្រនឹងភាពតានតឹងបានប៉ុន្មានមុនពេលបាក់ ឬជ្រួញពេញប្រវែងរបស់វា។
របៀបប្រៀបធៀបជម្រើសទទឹងក្រដាស Kraft មុនពេលទិញ
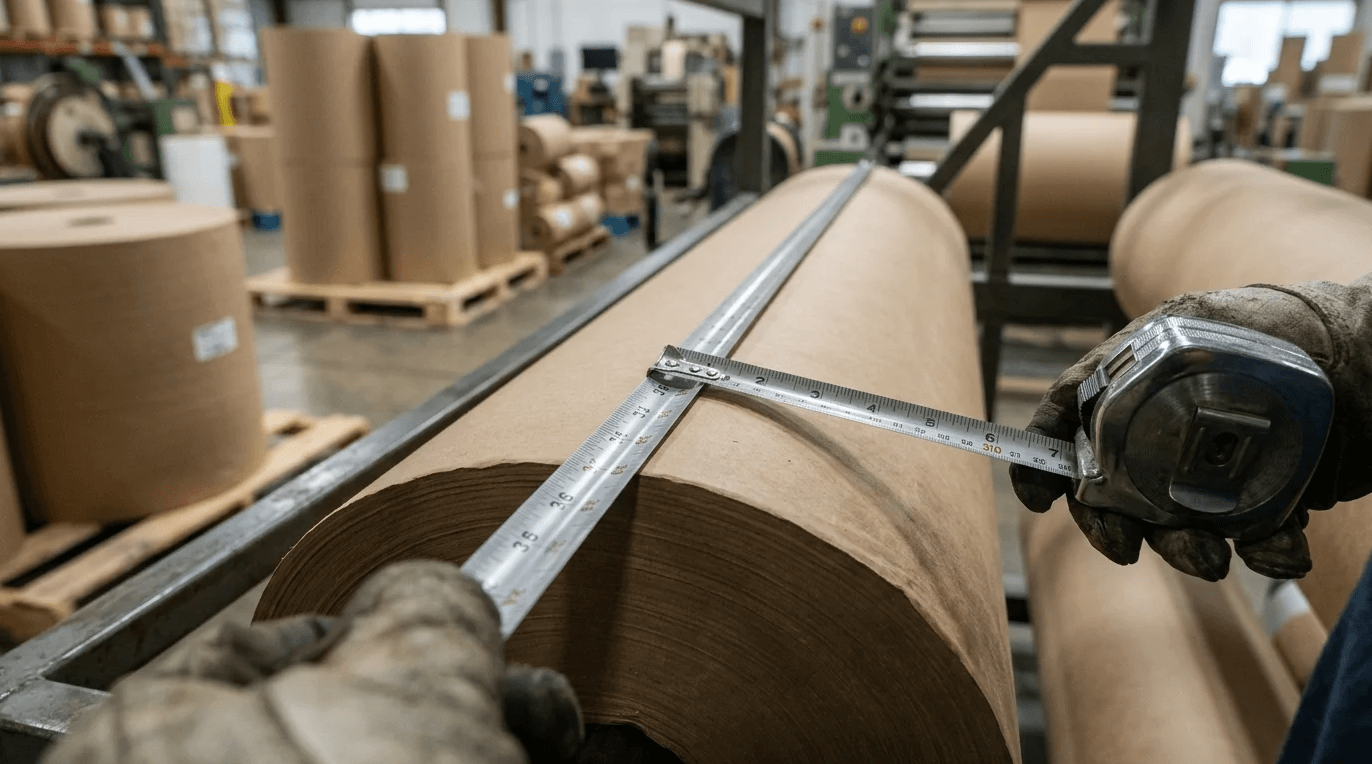
ការស្វែងរកវត្ថុធាតុដើមត្រឹមត្រូវមានន័យថា ការពិនិត្យមើលឲ្យបានដិតដល់នូវអ្វីដែលអ្នកផ្គត់ផ្គង់ពិតជាផ្តល់ជូន ធៀបនឹងអ្វីដែលគ្រឿងចក្រទាមទារ។ ការប្រៀបធៀបជម្រើសនានាតម្រូវឱ្យមានការធ្វើឱ្យមានតុល្យភាពរវាងការចំណាយជាមុន និងប្រសិទ្ធភាពផលិតកម្មរយៈពេលវែង។
ទទឹងស្តង់ដារអាចរកបានយ៉ាងងាយស្រួល និងងាយស្រួលក្នុងការស្វែងរកប្រភពបានយ៉ាងឆាប់រហ័ស ប៉ុន្តែទំហំផ្ទាល់ខ្លួនអាចតម្រូវឱ្យមានបរិមាណបញ្ជាទិញអប្បបរមាខ្ពស់ជាង (MOQs) ដែលធ្វើឱ្យបរិមាណក្លាយជាកត្តាសម្រេចចិត្តដ៏សំខាន់នៅក្នុងដំណើរការផ្គត់ផ្គង់។ លើសពីនេះ ក្រុមផ្គត់ផ្គង់សកលត្រូវតែកត់សម្គាល់ពីភាពខុសគ្នាក្នុងតំបន់នៃទទឹងស្តង់ដារ — ដូចជាអនុសញ្ញាម៉ែត្រទល់នឹងអនុសញ្ញាអធិរាជ — ដើម្បីធានាថាទទឹង "ស្តង់ដារ" ពិតជាមាននៅក្នុងខ្សែសង្វាក់ផ្គត់ផ្គង់ជាក់លាក់របស់ពួកគេ។
វាក៏សំខាន់ផងដែរក្នុងការកត់សម្គាល់ផងដែរថាទទឹងផ្ទាល់ខ្លួនត្រូវបានកំណត់ដោយទទឹងនៃបន្ទះក្រដាសខាងលើ និងការរឹតបន្តឹងរបស់ម៉ាស៊ីនកាត់។ រោងម៉ាស៊ីនកិនអាចកាត់បានតែបញ្ជីមេទៅជាការរួមបញ្ចូលគ្នាដែលកាត់បន្ថយកាកសំណល់តុបតែងផ្ទាល់ខ្លួនរបស់វា មានន័យថាទំហំផ្ទាល់ខ្លួនត្រូវបានកំណត់ដោយវិមាត្ររមូរមេ មិនមែនត្រឹមតែ MOQs ឬថ្លៃកាត់នោះទេ។
ចំណុចប្រៀបធៀបសំខាន់ៗសម្រាប់លក្ខណៈបច្ចេកទេស និងសម្រង់តម្លៃរបស់អ្នកផ្គត់ផ្គង់
នៅពេលស្នើសុំសម្រង់តម្លៃ និងការវាយតម្លៃអ្នកផ្គត់ផ្គង់អ្នកទិញគួរតែពិនិត្យមើលអថេរជាក់លាក់មួយចំនួនក្រៅពីតម្លៃក្នុងមួយតោន។ ការកំណត់រចនាសម្ព័ន្ធដឹកជញ្ជូន និងថ្លៃកាត់ទាំងអស់ដើរតួនាទីក្នុងការចំណាយចុងក្រោយ។ ការធ្វើស្តង់ដារលើទទឹងទូទៅជារឿយៗអាចជៀសវាងការគិតថ្លៃកាត់តាមតម្រូវការ។
ដូចដែលបានបង្ហាញក្នុងតារាងខាងក្រោម ទទឹងផ្ទាល់ខ្លួនជាធម្មតាតម្រូវឱ្យមានអប្បបរមាខ្ពស់ជាង និងការរង់ចាំយូរជាង ដូច្នេះយុទ្ធសាស្ត្រលទ្ធកម្មត្រូវតែធ្វើឱ្យមានតុល្យភាពរវាងការរឹតបន្តឹងផ្នែកភស្តុភារទាំងនេះទល់នឹងការសន្សំសំចៃសម្ភារៈនៃម៉ាស៊ីនដែលសមឥតខ្ចោះ។
ចំណាំ៖ តួលេខនៅក្នុងតារាងខាងក្រោមគឺជាការប៉ាន់ស្មានទូទៅ។ MOQ ពិតប្រាកដ ពេលវេលានាំមុខ និងថ្លៃកាត់នឹងប្រែប្រួលយ៉ាងខ្លាំងទៅតាមអ្នកផ្គត់ផ្គង់ តំបន់ និងបរិមាណបញ្ជាទិញ។
| លក្ខណៈបច្ចេកទេស | ទទឹងស្តង់ដារ (ឧ. ៩០០មម, ១២០០មម) | ទទឹងផ្ទាល់ខ្លួន |
|---|---|---|
| MOQ ធម្មតា | ១ ទៅ ២ តោនម៉ែត្រិច | ៣ ទៅ ៥ តោន |
| ពេលវេលានាំមុខ | ១ ទៅ ២ សប្តាហ៍ | ៤ ទៅ ៦ សប្តាហ៍ |
| បុព្វលាភថ្លៃដើម | តម្លៃទីផ្សារមូលដ្ឋាន | +ថ្លៃកាត់ ៥% ទៅ ១៥% |
| កាកសំណល់កាត់ | ខ្ពស់ជាង (ប្រសិនបើមិនសមនឹងម៉ាស៊ីនល្អឥតខ្ចោះ) | ការតុបតែងគែមចំហៀងដែលប្រសើរឡើង (ការរៀបចំ/សំណល់ស្នូល) |
ការប្រើប្រាស់ម៉ាទ្រីសប្រៀបធៀបដូចខាងលើជួយក្រុមលទ្ធកម្មកំណត់យ៉ាងឆាប់រហ័សថាតើការសន្សំសំចៃលើកាកសំណល់កាត់គែមចំហៀងមានច្រើនជាងបុព្វលាភដែលភ្ជាប់ទៅនឹងការកាត់តាមតម្រូវការឬអត់។
ភាពខុសគ្នារវាងក្រដាស Virgin, Recycled, Coated, Waxed និង Food-Grade
ក្រៅពីវិមាត្រ សមាសភាពរបស់ក្រដាសផ្លាស់ប្តូររបៀបដែលវាដំណើរការលើបន្ទាត់ ដែលជះឥទ្ធិពលដោយផ្ទាល់ទៅលើការជ្រើសរើសទទឹង។ក្រដាស់ក្រដាស់ Virginផ្តល់នូវភាពធន់នឹងការរហែក និងភាពរឹងខ្ពស់បំផុត ដែលធ្វើឱ្យវាមានសមត្ថភាពទ្រទ្រង់សំណាញ់ធំទូលាយជាងមុនដោយមិនបាក់ក្រោមភាពតានតឹងម៉ាស៊ីនខ្ពស់។
ក្រដាសកាតុងកែច្នៃឡើងវិញ ទោះបីជាមិនប៉ះពាល់ដល់បរិស្ថាន និងសន្សំសំចៃជាងក៏ដោយ ជួនកាលមានកម្លាំងទាញទាបជាងបន្តិច។ នេះតម្រូវឱ្យមានការគ្រប់គ្រងភាពតានតឹងដោយប្រុងប្រយ័ត្នលើរមៀលធំទូលាយជាង—ឬការផ្លាស់ប្តូរដោយចេតនាទៅកាន់ទទឹងតូចចង្អៀត —ដើម្បីការពារការរហែក។ វ៉ារ្យ៉ង់ដែលមានថ្នាំកូត និងក្រមួនបង្កើតរបាំងសំណើម និងខ្លាញ់ ប៉ុន្តែបន្ថែមកម្រាស់ និងទម្ងន់។ ភាពក្រាស់បន្ថែមនេះមានន័យថា រមូរដែលមានទទឹង និងប្រវែងជាក់លាក់មួយនឹងមានអង្កត់ផ្ចិតខាងក្រៅធំជាងក្រដាសមិនថ្នាំកូត ដែលអាចលើសពីដែនកំណត់នៃជើងទម្របន្ធូរ។ ជាចុងក្រោយ ខណៈពេលដែលក្រដាសថ្នាក់អាហារត្រូវតែបំពេញតាមបទប្បញ្ញត្តិទំនាក់ទំនងយ៉ាងតឹងរ៉ឹង វិញ្ញាបនបត្រទាំងនេះមិនផ្លាស់ប្តូរលក្ខណៈសម្បត្តិ tensile ឬកម្រាស់របស់សំណាញ់ទេ មានន័យថាពួកវាមិនមានផលប៉ះពាល់ដោយផ្ទាល់ទៅលើការជ្រើសរើសទទឹងរមូរ ឬដែនកំណត់ភាពតានតឹងរបស់ម៉ាស៊ីននោះទេ។
ជំហានជាក់ស្តែងដើម្បីជ្រើសរើសទទឹងក្រដាស់ក្រដាស Kraft ត្រឹមត្រូវ
ការផ្លាស់ប្តូរពីទ្រឹស្តីទៅរោងចក្រតម្រូវឱ្យមានការគណនាច្បាស់លាស់ និងការយល់ដឹងច្បាស់លាស់អំពីផលិតផលចុងក្រោយ។ គោលដៅគឺដើម្បីបង្កើនបរិមាណសម្ភារៈដែលអាចប្រើបានឱ្យបានច្រើនបំផុត ខណៈពេលដែលរក្សាម៉ាស៊ីនបំលែងឱ្យដំណើរការបានយ៉ាងរលូន។
ខ្សែបន្ទាត់ដែលបានធ្វើឲ្យប្រសើរឡើងល្អគួរមានគោលបំណងរក្សាការខ្ជះខ្ជាយគែមចំហៀងឲ្យនៅក្រោម 3% ទៅ 5% នៃទទឹងរមូរសរុប ដោយធានាថាថ្លៃដើមសម្ភារៈមិនប៉ះពាល់ដល់រឹមចំណេញនៃទំនិញសម្រេចឡើយ។ វាជាការសំខាន់ក្នុងការបែងចែកការខ្ជះខ្ជាយគែមចំហៀងនេះពីការខ្ជះខ្ជាយដំណើរការសរុប ព្រោះការខ្ជះខ្ជាយក្នុងការរៀបចំ ការខ្ជះខ្ជាយស្នូល និងការខូចខាតគែមម្តងម្កាលនឹងនៅតែកើតឡើងដោយមិនគិតពីការធ្វើឲ្យប្រសើរឡើងនូវទទឹងឡើយ។
ចំណុចសំខាន់ៗ
- សូមបញ្ជាក់ពីទទឹងអតិបរមានៃការបន្ធូរខ្សែសង្វាក់បំលែង សមត្ថភាពកាត់ ទំហំស្នូល និងដែនកំណត់អង្កត់ផ្ចិតខាងក្រៅ មុនពេលជ្រើសរើសក្រដាស់ kraft។
- អនុញ្ញាតឱ្យមានភាពអត់ធ្មត់នៃការកាត់ធម្មតាប្រហែល +/- 2 ម.ម ទៅ 5 ម.ម នៅពេលបញ្ជាក់ទទឹងរមូរក្រដាស kraft។
- សូមពិនិត្យមើលទំហំវេយ្យាករណ៍ ប្រវែងរមូរ និងអង្កត់ផ្ចិតខាងក្រៅជាមួយគ្នា ពីព្រោះរមូរដែលមានទទឹងត្រឹមត្រូវអាចនៅតែធំពេកមិនអាចម៉ោនបាន។
- ជ្រើសរើសទទឹងស្តង់ដារសម្រាប់ការស្វែងរកប្រភពលឿនជាងមុន ប៉ុន្តែត្រូវវាយតម្លៃទទឹងផ្ទាល់ខ្លួន នៅពេលដែលការកាត់បន្ថយកាកសំណល់តុបតែងទូទាត់សងសម្រាប់ MOQ ខ្ពស់ជាង។
- វាយតម្លៃស្ថេរភាពនៃការរុំ និងកម្លាំងទាញ MD/CD មុនពេលដំណើរការក្រដាស់ក្រដាស kraft ធំទូលាយក្នុងល្បឿន 150 ទៅ 300 ម៉ែត្រក្នុងមួយនាទី។
សំណួរដែលសួរញឹកញាប់
ហេតុអ្វីបានជាទទឹងក្រដាស់ក្រដាស kraft មានសារៈសំខាន់នៅលើខ្សែបំលែង?
ទទឹងនៃរមូរប៉ះពាល់ដល់ទំហំម៉ាស៊ីន ការតាមដានសំណាញ់ ល្បឿនផលិតកម្ម និងការខ្ជះខ្ជាយ។ ភាពមិនស៊ីគ្នាជាមួយនឹងជើងទ្រសម្រាប់បន្ធូរក្រដាស ឧបករណ៍កាត់ ឬដែនកំណត់គម្លាតអាចបណ្តាលឱ្យមានពេលវេលារងចាំ ទោះបីជាកម្រិតក្រដាសត្រឹមត្រូវក៏ដោយ។
តើអ្នកទិញគួររំពឹងថានឹងមានការអត់ធ្មត់ប៉ុណ្ណាលើទទឹងរមូរក្រដាស kraft?
ភាពអត់ធ្មត់នៃគែមធម្មតាគឺប្រហែល +/-2 ម.ម ទៅ 5 ម.ម អាស្រ័យលើភាពជាក់លាក់នៃការកាត់របស់ម៉ាស៊ីនកិន។ តែងតែបញ្ជាក់ពីភាពអត់ធ្មត់មុនពេលបញ្ជាទិញ ជាពិសេសសម្រាប់ការងារបំលែងល្បឿនលឿន ឬគែមតូចចង្អៀត។
តើទទឹងរមូរ និងអង្កត់ផ្ចិតខាងក្រៅមានទំនាក់ទំនងគ្នាយ៉ាងដូចម្តេច?
សម្រាប់ទំហំក្រាមដូចគ្នា រមូរដែលធំជាង ឬវែងជាងអាចបង្កើនទំហំរមូរសរុប និងបន្ទុកលើកដាក់។ ប្រសិនបើអង្កត់ផ្ចិតខាងក្រៅលើសពីដែនកំណត់របស់ជើងទ្រដែលអាចបន្ធូរបាន រមូរនោះមិនអាចប្រើប្រាស់បានដោយសុវត្ថិភាពទេ។
តើទទឹងរមូរក្រដាស kraft ស្តង់ដារតែងតែជាជម្រើសដ៏ល្អបំផុតមែនទេ?
ទទឹងស្តង់ដារជាធម្មតាលឿនជាងក្នុងការស្វែងរកប្រភព ហើយអាចកាត់បន្ថយថ្លៃដើម ប៉ុន្តែវាមិនតែងតែមានប្រសិទ្ធភាពបំផុតនោះទេ។ ទទឹងផ្ទាល់ខ្លួនអាចកាត់បន្ថយការខ្ជះខ្ជាយការតុបតែង ប្រសិនបើបរិមាណបញ្ជាទិញសមស្របនឹង MOQ។
តើទំហំស្នូលអ្វីដែលជារឿងធម្មតាសម្រាប់ក្រដាស kraft?
អង្កត់ផ្ចិតខាងក្នុងស្នូលទូទៅគឺ ៣ អ៊ីញ និង ៦ អ៊ីញ។ ទំហំស្នូលត្រឹមត្រូវត្រូវតែត្រូវគ្នានឹងអ័ក្ស ឬប្រព័ន្ធចង្កឹះរបស់ខ្សែបម្លែង ដើម្បីធានាបាននូវការដំឡើង និងការបន្ធូរដែលមានស្ថេរភាព។
ពេលវេលាបង្ហោះ៖ ថ្ងៃទី ២៧ ខែតុលា ឆ្នាំ ២០២៦