
Varför kraftpappersrullens bredd är viktig vid konvertering
När man konfigurerar en konverteringslinje är det avgörande att få rätt dimensioner.Kraftpappersrullarmata höghastighetsmaskiner, och den valda bredden påverkar direkt allt från produktionshastighet till materialspill. Hårda maskinbegränsningar – såsom maximal avrullningsbänkbredd, skärkapacitet och maximal ytterdiameter – dikterar ofta genomförbararulldimensionermer direkt än enbart materialspecifikationer.
Med modern konverteringsutrustning som körs mellan 150 och 300 meter per minut kan även en liten avvikelse i rulldimensionerna orsaka betydande driftstopp. Att förstå hur bredden samverkar med resten av papprets specifikationer och maskineriets fysiska begränsningar är avgörande för att hålla driften smidig och kostnadseffektiv.
Vad rullbredden inkluderar utöver det angivna måttet
Även om bredden på specifikationsbladet är viktig, involverar en rulles fysiska fotavtryck flera andra faktorer. Köpare måste ta hänsyn till kanttoleransen, som vanligtvis varierar från +/- 2 mm till 5 mm beroende på valsens skärprecision.
Dessutom avgör kärnans dimensioner – vanligtvis standard innerdiametrar på 7,5 eller 15 cm – hur rullen monteras på avrullningsstället.en rulleär lastad, avgör ytterdiametern och den exakta kantprofilen hur väl banan spårar genom maskinen utan att avvika från riktningen eller överskrida utrustningens fysiska utrymmen.
Hur ytvikt, rulllängd, lindningsstabilitet och draghållfasthet påverkar prestandan
Bredd fungerar inte i ett vakuum; den samverkar starkt med andra fysikaliska egenskaper. Till exempel kommer en bred bana av lätt 50 GSM-papper att bete sig väldigt annorlunda under spänning än en tung 120 GSM-kartong.
Rulllängden är lika kritisk. För en given bredd och ytvikt ökar en längre rulle den totala ytterdiametern. Om rulllängden pressar ytterdiametern bortom avrullningsställets maximala kapacitet kan rullen inte monteras, oavsett om bredden passar perfekt.
Lindningsstabilitet är också avgörande. Om en bred rulle lindas för löst, drabbas den av teleskopisk böjning, där kanterna trycks utåt under transport eller avrullning, vilket orsakar banbrott. Dessutom avgör papprets draghållfasthet, särskilt förhållandet mellan maskinriktningen (MD) och tvärriktningen (CD), hur mycket spänning den breda banan kan hantera innan den knäcks eller skrynklas över sitt spann.
Hur man jämför bredder på kraftpappersrullar innan man köper
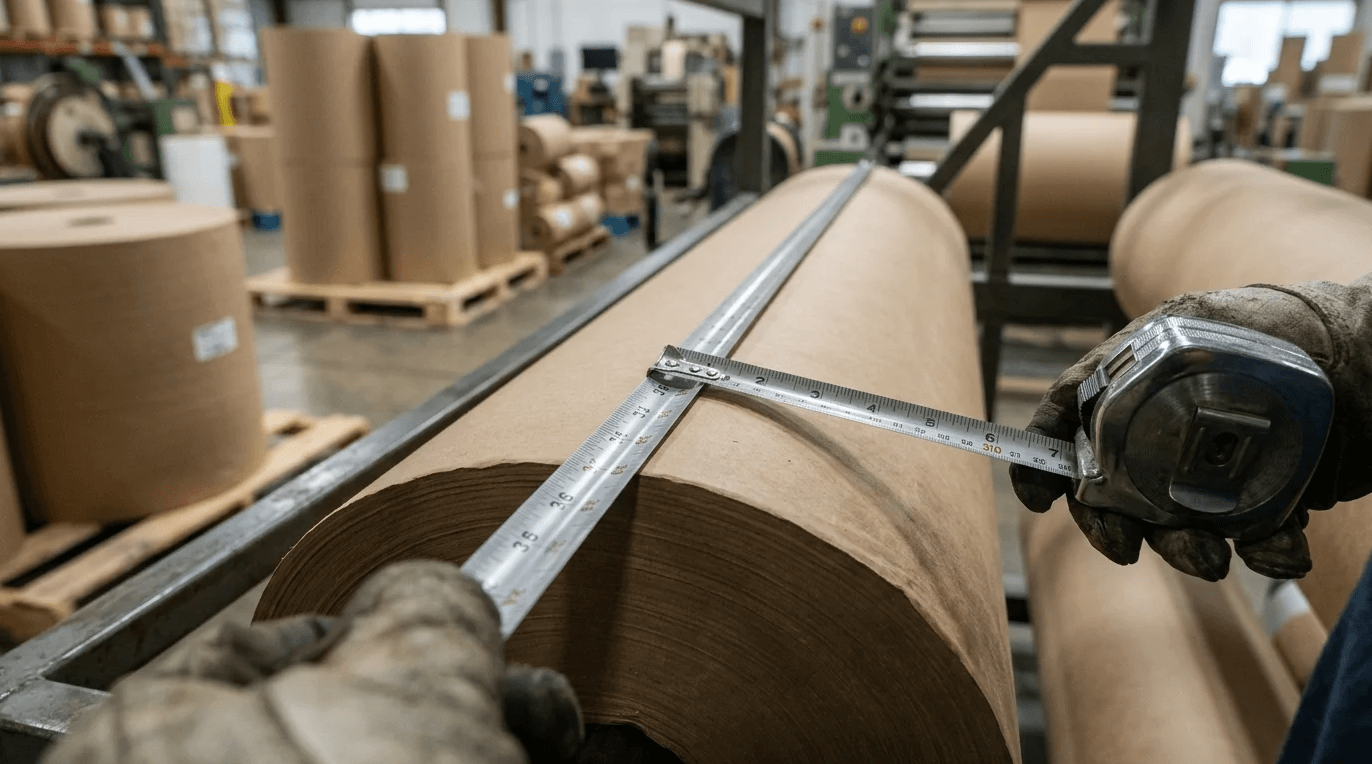
Att hitta rätt material innebär att noggrant titta på vad leverantörerna faktiskt erbjuder kontra vad maskinerna kräver. Att jämföra alternativ kräver att man balanserar initiala kostnader med långsiktig produktionseffektivitet.
Standardbredder är lättillgängliga och enklare att snabbt hitta, men anpassade storlekar kan kräva högre minsta orderkvantiteter (MOQ), vilket gör volym till en viktig avgörande faktor i upphandlingsprocessen. Dessutom måste globala upphandlingsteam notera regionala skillnader i standardbredder – såsom metriska kontra brittiska konventioner – för att säkerställa att en "standard"-bredd faktiskt finns tillgänglig inom deras specifika leveranskedja.
Det är också viktigt att notera att anpassade bredder i grunden begränsas av pappersmaskinens däckbredd uppströms och begränsningar för slitsmaskinens omrullningsmaskin. En kvarn kan bara slitsaföräldrarullartill kombinationer som minimerar deras eget trimspill, vilket innebär att anpassade storlekar dikteras av originalrullens dimensioner, inte enbart av MOQ eller skärningsavgifter.
Viktiga jämförelsepunkter för specifikationer och leverantörsofferter
När man begär offerter ochutvärdera leverantörer, bör köpare titta på några specifika variabler utöver bara priset per ton. Fraktkonfigurationer och skärningsavgifter spelar alla en roll i slutkostnaden. Standardisering av gemensamma bredder kan ofta kringgå tilläggsavgifter för anpassad skärning.
Som visas i tabellen nedan kräver anpassade bredder vanligtvis högre minimikrav och längre väntetider, så upphandlingsstrategier måste balansera dessa logistiska begränsningar mot materialbesparingarna med en perfekt maskinanpassning.
Obs: Siffrorna i tabellen nedan är allmänna uppskattningar; exakta MOQ:er, ledtider och skäravgifter varierar avsevärt beroende på leverantör, region och ordervolym.
| Specifikation | Standardbredder (t.ex. 900 mm, 1200 mm) | Anpassade bredder |
|---|---|---|
| Typisk MOQ | 1 till 2 metriska ton | 3 till 5 ton |
| Ledtid | 1 till 2 veckor | 4 till 6 veckor |
| Kostnadspremie | Basmarknadspris | +5 % till +15 % skärningsavgift |
| Trimma avfall | Högre (om inte en perfekt maskinpassning) | Optimerad sidokantbearbetning (uppsättnings-/kärnavfall kvarstår) |
Att använda en jämförelsematris som den ovan hjälper upphandlingsteam att snabbt identifiera om besparingarna på spill från sidokantslipning överväger de premier som är förknippade med specialanpassad slitsning.
Hur jungfruligt, återvunnet, bestruket, vaxat och livsmedelsklassat papper skiljer sig åt
Utöver dimensionerna förändrar papprets komposition hur det löper på linjen, vilket direkt påverkar breddvalet.Jungfruligt kraftpappererbjuder högsta rivmotstånd och styvhet, vilket gör att den kan stödja bredare banor utan att knäckas under hög maskinspänning.
Återvunnen kraft, även om den är mer miljövänlig och kostnadseffektiv, har ibland något lägre draghållfasthet. Detta kräver noggrann spänningskontroll påbredare rullar—eller en avsiktlig övergång till smalare bredder—för att förhindra sönderrivning. Belagda och vaxade varianter introducerar fukt- och fettbarriärer men ökar tjockleken och vikten. Denna ökade volym innebär att en rulle med en specifik bredd och längd kommer att ha en större ytterdiameter än obestruket papper, vilket potentiellt överskrider gränserna för avrullningsstället. Slutligen, även om livsmedelsklassat papper måste uppfylla strikta kontaktregler, förändrar dessa certifieringar inte fysiskt banans draghållfasthetsegenskaper eller tjocklek, vilket innebär att de inte har någon direkt inverkan på val av rullbredd eller maskinens spänningsgränser.
Praktiska steg för att välja rätt bredd på kraftpappersrullen
Att gå från teori till fabriksgolvet kräver exakta beräkningar och en tydlig förståelse för slutprodukten. Målet är att maximera mängden användbart material samtidigt som konverteringsmaskinerna fortsätter att fungera smidigt.
En väloptimerad linje bör sträva efter att hålla spill från sidokantbearbetning under 3 % till 5 % av den totala rullbredden, vilket säkerställer att materialkostnaderna inte påverkar vinstmarginalerna för de färdiga varorna. Det är viktigt att skilja detta sidobearbetning från totalt processspill, eftersom uppställningsspill, kärnspill och enstaka kantskador fortfarande kommer att uppstå oavsett breddoptimering.
Viktiga slutsatser
- Bekräfta konverteringslinjens maximala avrullningsbredd, skärkapacitet, kärnstorlek och ytterdiametergräns innan du väljer en kraftpappersrulle.
- Räkna med en normal slitstolerans på cirka +/- 2 mm till 5 mm när du specificerar kraftpappersrullens bredd.
- Kontrollera ytvikt, rulllängd och ytterdiameter tillsammans eftersom en rulle med rätt bredd fortfarande kan vara för stor för att monteras.
- Välj standardbredder för snabbare anskaffning, men utvärdera anpassade bredder när minskning av putsavfall kompenserar för högre MOQ.
- Bedöm lindningsstabilitet och MD/CD-draghållfasthet innan breda kraftpappersrullar körs med 150 till 300 meter per minut.
Vanliga frågor
Varför spelar kraftpappersrullens bredd roll på en konverteringslinje?
Rullbredden påverkar maskinens passform, banspårning, produktionshastighet och spill. En felaktig avvikelse från avrullningsstället, skärmaskinen eller utrymmesgränserna kan orsaka driftstopp även om papperskvaliteten är korrekt.
Vilken tolerans bör köpare förvänta sig på kraftpappersrullens bredd?
Typisk kanttolerans är cirka +/- 2 mm till 5 mm, beroende på fräsens skärprecision. Bekräfta alltid toleransen innan beställning, särskilt för höghastighets- eller snävkantskonverteringsarbete.
Hur samverkar rullbredd och ytterdiameter?
För samma ytvikt kan en bredare eller längre rulle öka den totala rullestorleken och hanteringsbelastningen. Om ytterdiametern överstiger avrullningsställets gräns kan rullen inte användas säkert.
Är en standardbredd på kraftpappersrullen alltid det bästa valet?
Standardbredder är oftast snabbare att anskaffa och kan minska kostnaden, men de är inte alltid de mest effektiva. Anpassade bredder kan minska slöseri med kantlistor om ordervolymen motiverar minimibeställningen.
Vilken kärnstorlek är vanlig för kraftpappersrullar?
Vanliga innerdiametrar för kärnor är 7,5 och 15 cm. Rätt kärnstorlek måste matcha konverteringslinjens axel eller chucksystem för att säkerställa stabil montering och avrullning.
Publiceringstid: 27 oktober 2026